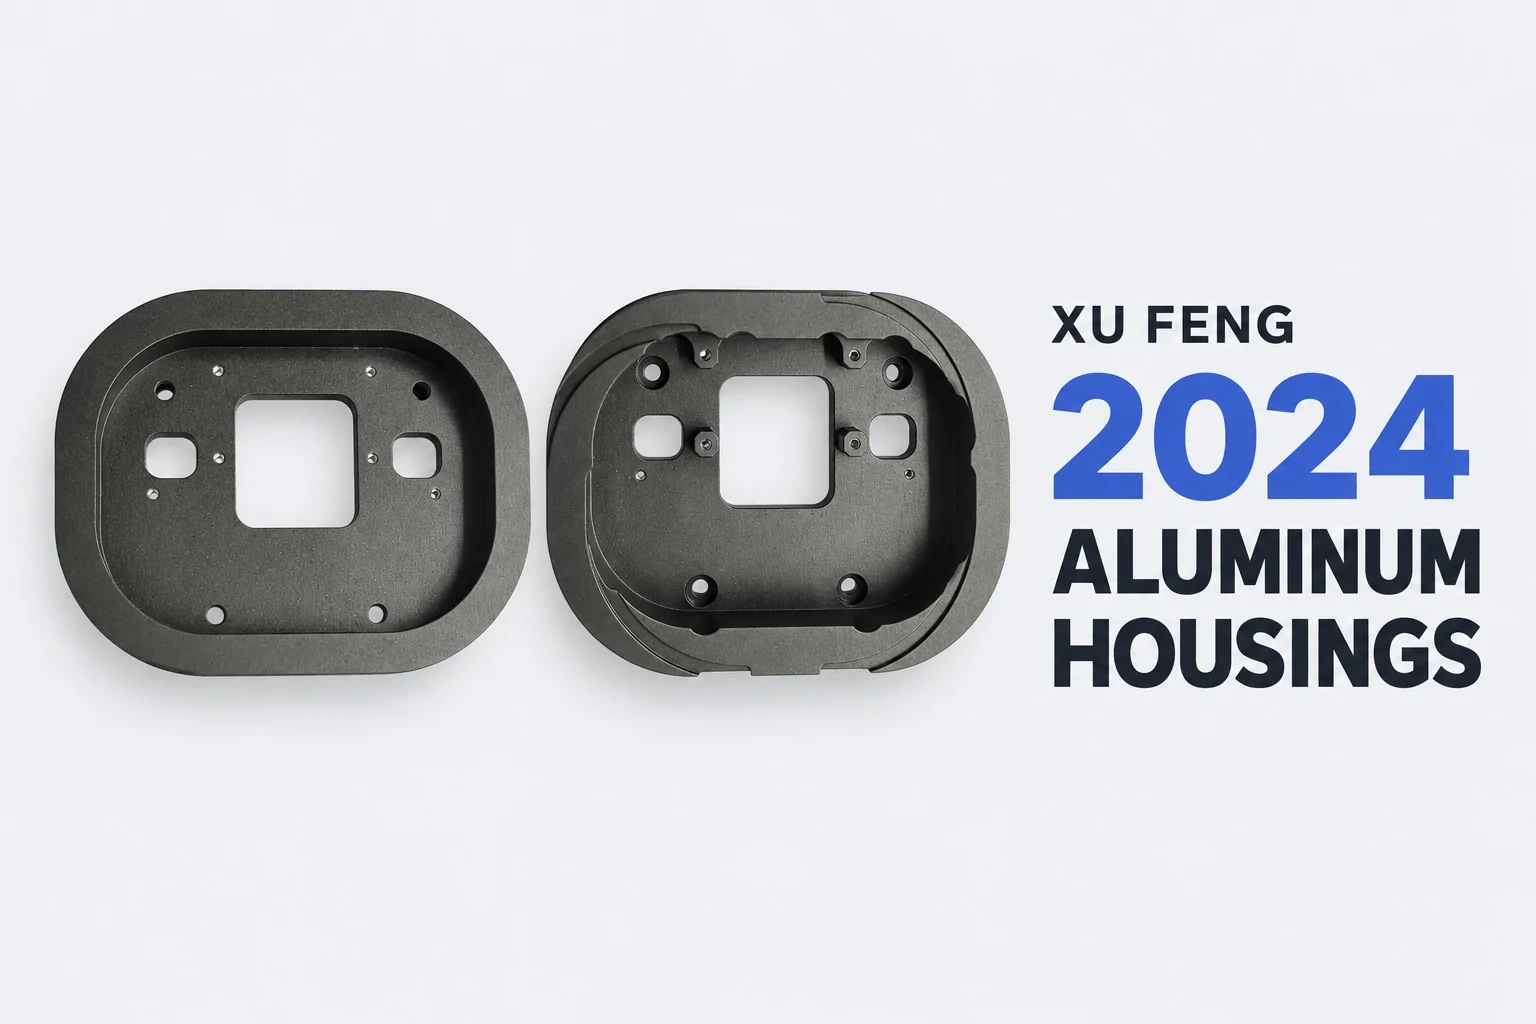
La fabrication en série d’un boîtier de forme exige un contrôle coordonné des contraintes matérielles, de l’usinage multi‑faces et de la finition de surface. Ce cas Xu Feng présente les défis et les exigences de processus associés à un lot de 100 pièces de boîtiers en aluminium 2024.
Contexte du projet
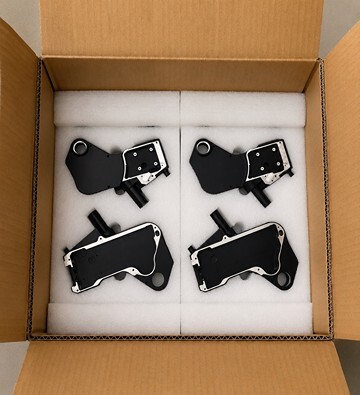
Le projet utilise de l’aluminium 2024 pour un boîtier décrit dans le cahier des charges comme un cadre ovale aux contours irréguliers, comportant des cavités sur ses deux faces, des trous de positionnement et des fenêtres de forme. Les photographies fournies montrent des boîtiers gris foncé aux bords arrondis, dotés de fenêtres, d’échelons internes et de parois latérales. L’enlèvement important de matière dans les cavités ainsi que les changements fréquents de configuration rendent la planéité, la précision géométrique et l’aspect esthétique des exigences de fabrication étroitement liés.
Les zones spécifiées requièrent une rugosité Ra 0,8 ou Ra 1,6 μm, et les chanfreins à arêtes vives sont limités à C0,1 au maximum. Le cahier des charges indique H12/h12 et ±IT12/2 pour les tolérances non précisées, leur application étant déterminée par le dessin. La taille du lot annoncée est de 100 pièces, accompagnée de rapports relatifs au matériau, au traitement thermique de détente des contraintes et à l’inspection dimensionnelle.
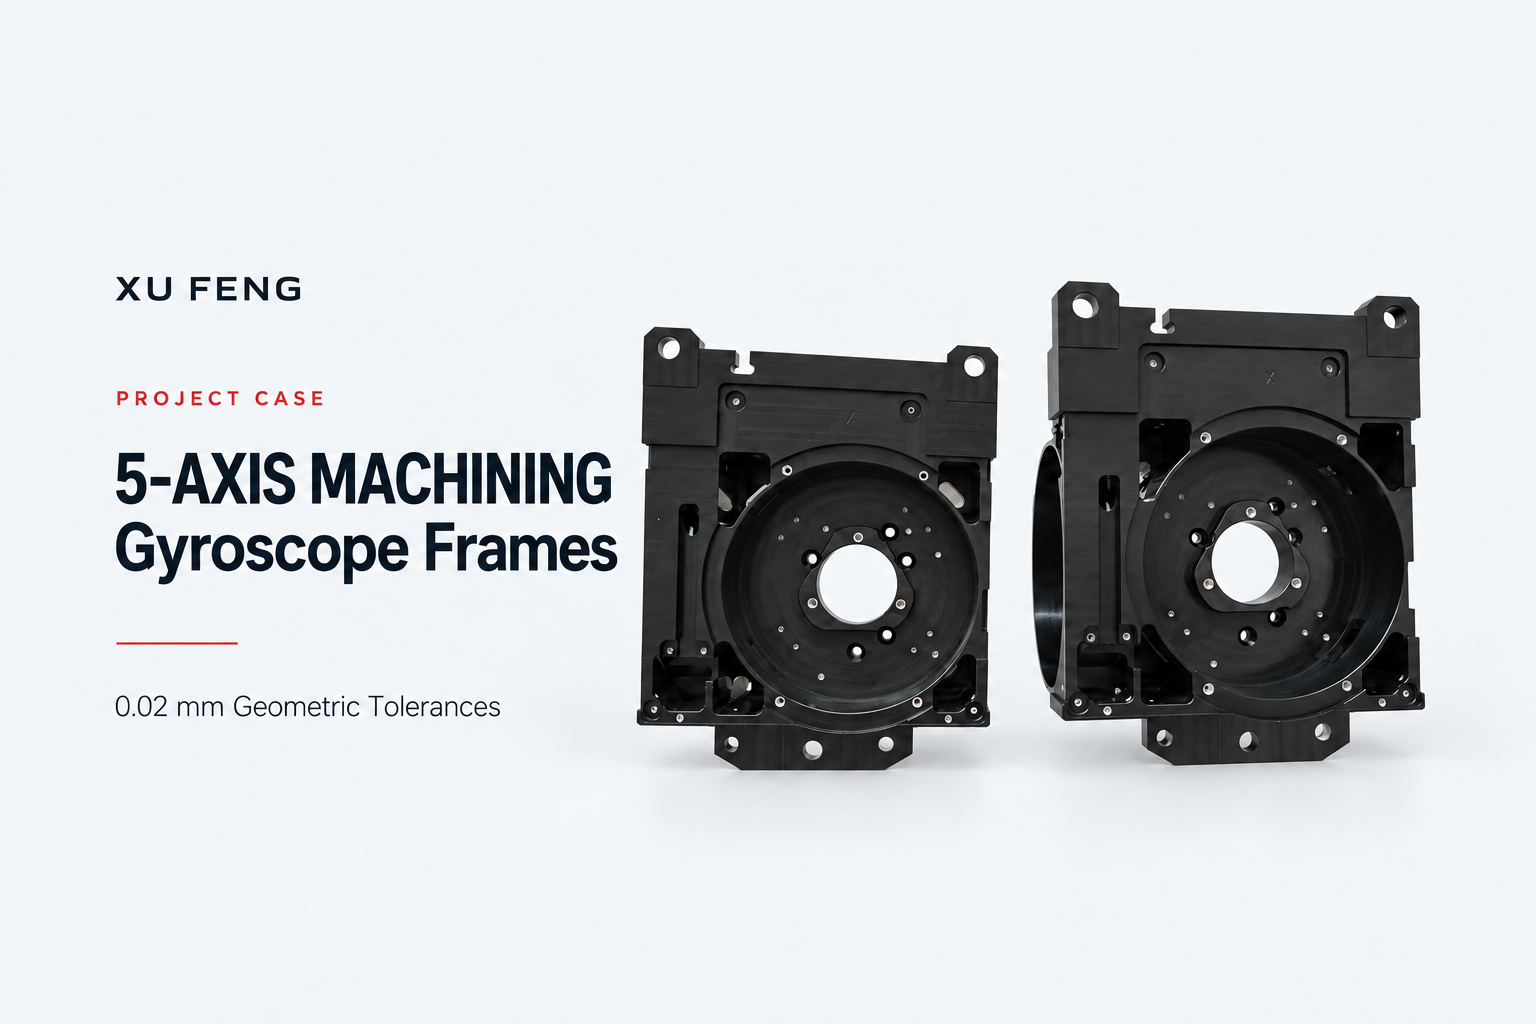
Figure 1. Caractéristiques du boîtier telles qu’indiquées sur le matériau fourni. Les photographies d’apparence ne permettent pas d’évaluer la rugosité, l’épaisseur du revêtement ni la conformité dimensionnelle.
Défis de la fabrication
Contraintes et déformations après l’usinage des cavités
Le cahier des charges identifie les contraintes résiduelles et les déformations post‑usinage comme des risques de processus pour cette pièce en aluminium 2024. L’enlèvement important de matière sur le cadre de forme fait de la stabilité après l’usinage grossier une priorité pour assurer ensuite la planéité et la précision géométrique.
Caractéristiques double face, rugosité locale et chanfreins fins
Les cavités, les trous de positionnement et les fenêtres nécessitent des changements répétés de configuration sur différentes faces. Les efforts de serrage peuvent déformer la pièce. Les exigences Ra 0,8 et Ra 1,6 s’appliquent à des zones distinctes et doivent être maîtrisées en conséquence. Le chanfrein maximal C0,1 doit également être soigneusement respecté afin d’éviter un retrait excessif des arêtes pouvant nuire à l’assemblage.
Défis du sablage fin + anodisation dure de type I
Selon le cahier des charges fourni, le produit requiert un sablage fin suivi d’une anodisation au chrome acide de type I, avec une épaisseur de revêtement spécifiée entre 8 et 10 μm et une teinte gris foncé correspondant à l’échantillon client. Le cahier des charges souligne que la variation de couleur et l’uniformité du revêtement constituent des préoccupations majeures pour l’aluminium 2024 contenant du cuivre. Une texture de sablage homogène et un prétraitement stable sont des priorités supplémentaires pour garantir l’aspect esthétique du lot.
Solution de processus proposée par Xu Feng
Suivre le traitement de détente des contraintes prescrit et maîtriser les efforts de serrage
Le plan prévoit un traitement thermique de détente des contraintes conforme aux indications du dessin, afin d’assurer la stabilité du matériau après l’usinage grossier. L’effort de serrage doit être contrôlé lors de l’usinage multi‑faces pour limiter les déformations dues à la pression, tout en tenant compte des exigences spécifiques à chaque zone concernant la rugosité et les chanfreins. Les températures et durées de traitement n’ont pas été précisées et devraient suivre la documentation de procédé approuvée.
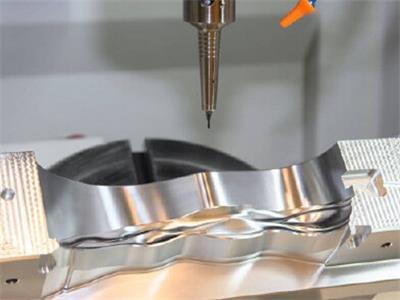
Figure 2. Les parois latérales et les éléments de bord illustrent la nécessité de coordonner l’usinage multi‑faces avec les contraintes de maintien de la pièce.
Coordonner le sablage, l’anodisation et la protection des filetages
Le plan intègre la texture du sablage, la cohérence du prétraitement et l’alignement de la teinte avec l’échantillon client dans les exigences de finition. Les trous filetés doivent être protégés avant l’anodisation et le film d’oxyde à l’intérieur des filets doit être retiré après, comme indiqué dans le cahier des charges, afin de réduire le risque de grippage des filetages lors de l’assemblage. L’épaisseur du revêtement et la couleur demeurent des critères d’acceptation plutôt que des conclusions tirées des photographies.
Assurer un contrôle rigoureux du lot grâce à une inspection complète et à une documentation exhaustive
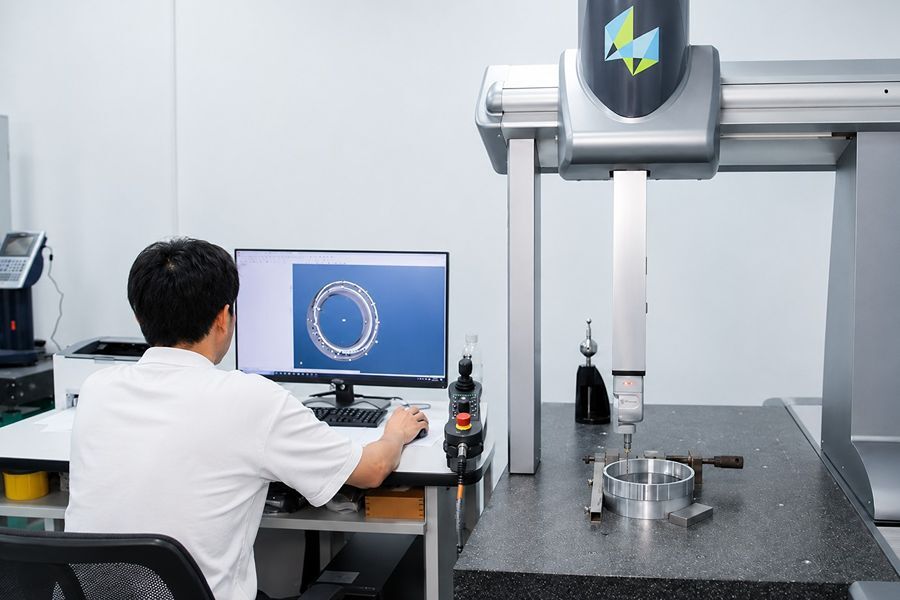
Le projet exige une inspection approfondie de la planéité, de la position des trous et de la rugosité de surface. De nombreuses caractéristiques du boîtier impliquent plusieurs points de mesure au CMM, qui doivent être planifiés en fonction des exigences géométriques du dessin, tout en intégrant des contrôles appropriés de la rugosité. La documentation requise pour l’expédition comprend les rapports relatifs au matériau, au traitement thermique de détente des contraintes et à l’inspection dimensionnelle.
Ensemble, ces exigences définissent le plan de fabrication pour le lot de 100 pièces : gestion des contraintes et des déformations dues au serrage, coordination entre usinage et finition, ainsi que maintien des contrôles d’inspection et de reporting.
Pour les boîtiers en aluminium ou les composants de précision multi‑faces, partagez vos plans, votre modèle 3D, l’état du matériau, les spécifications de finition et les exigences du lot avec Xu Feng afin d’établir ensemble un plan d’usinage et d’inspection. Contactez Xu Feng →