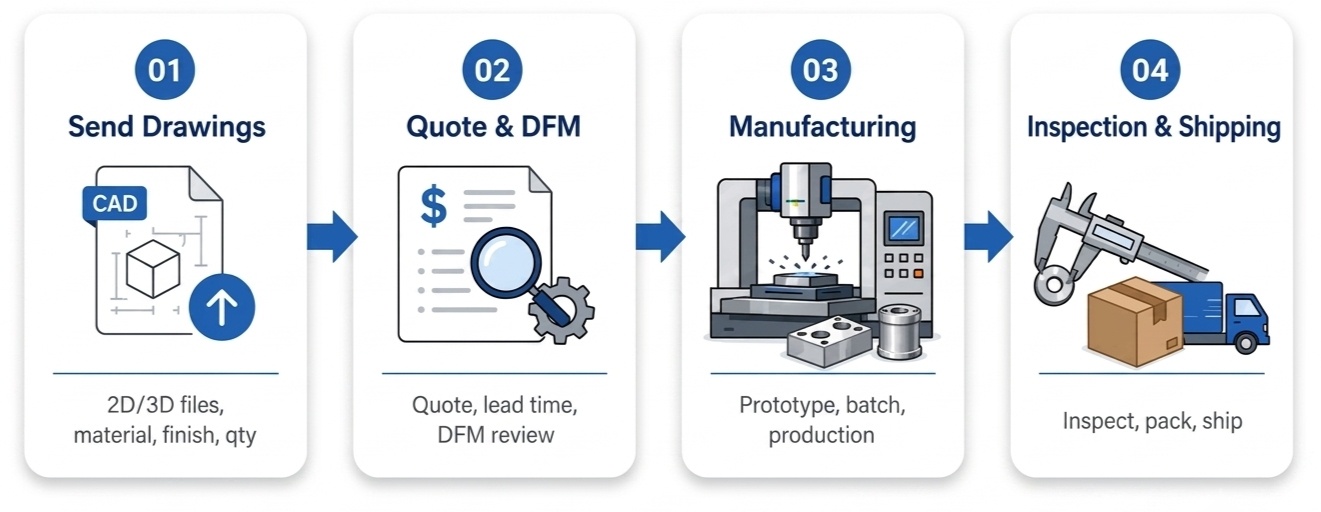
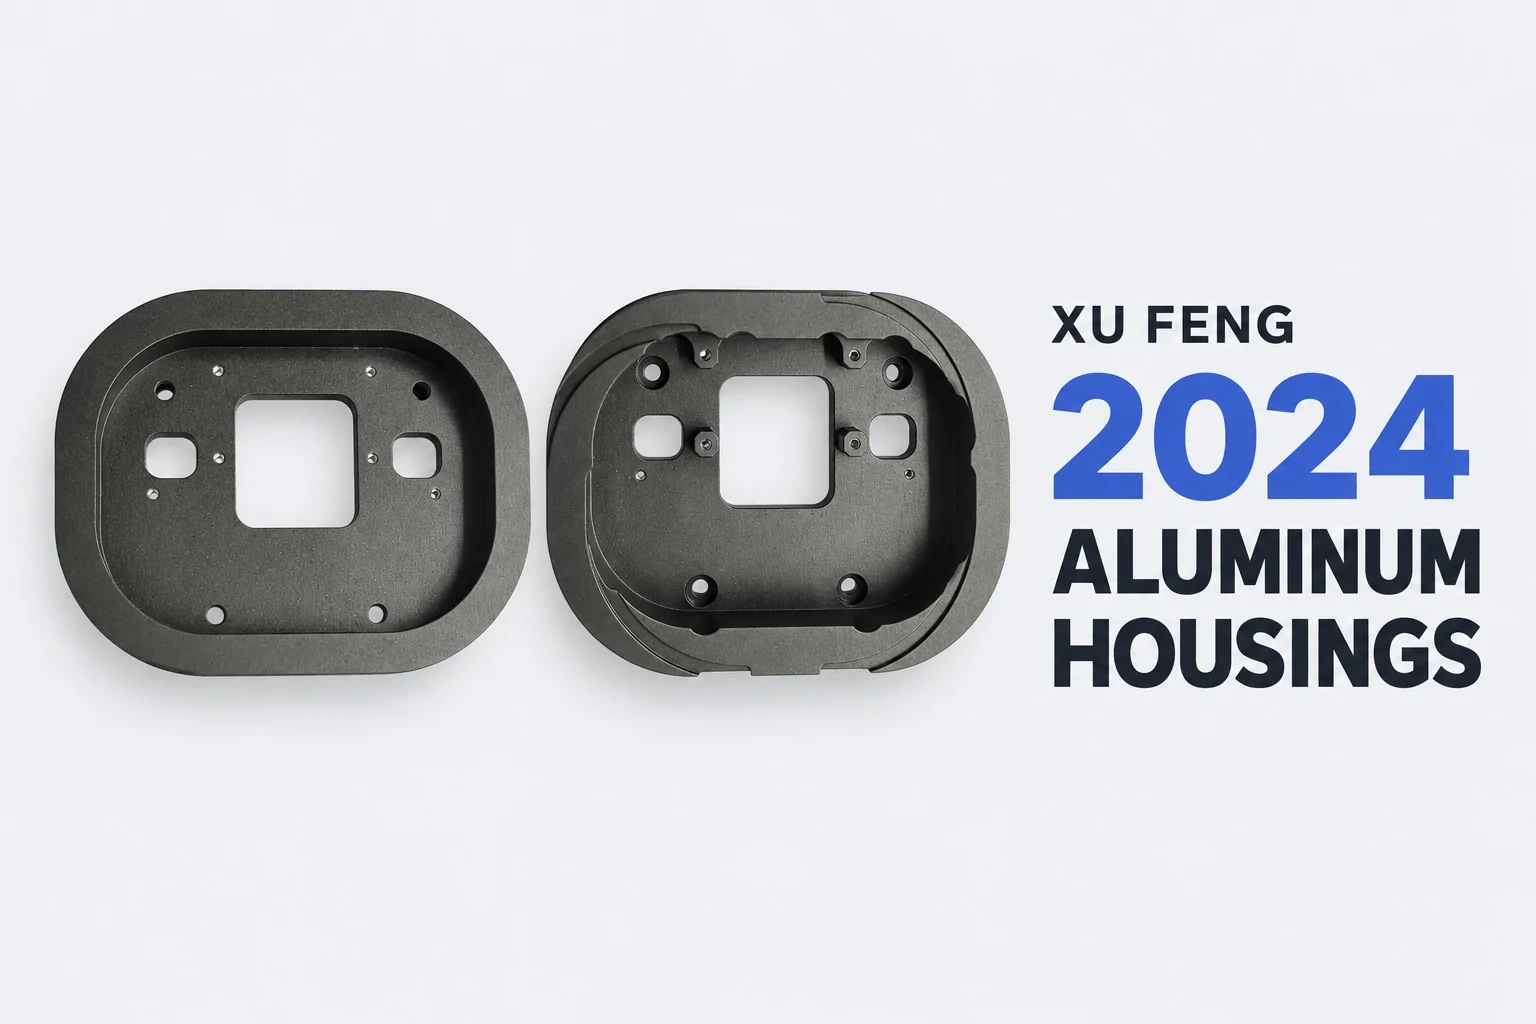
Партийное производство корпуса сложной формы требует согласованного управления внутренними напряжениями материала, многоповерхностной обработки и финишной отделки поверхности. В данном случае компании Xu Feng представлены задачи и технологические требования для партии из 100 деталей — алюминиевых корпусов марки 2024.
Краткая справка о проекте
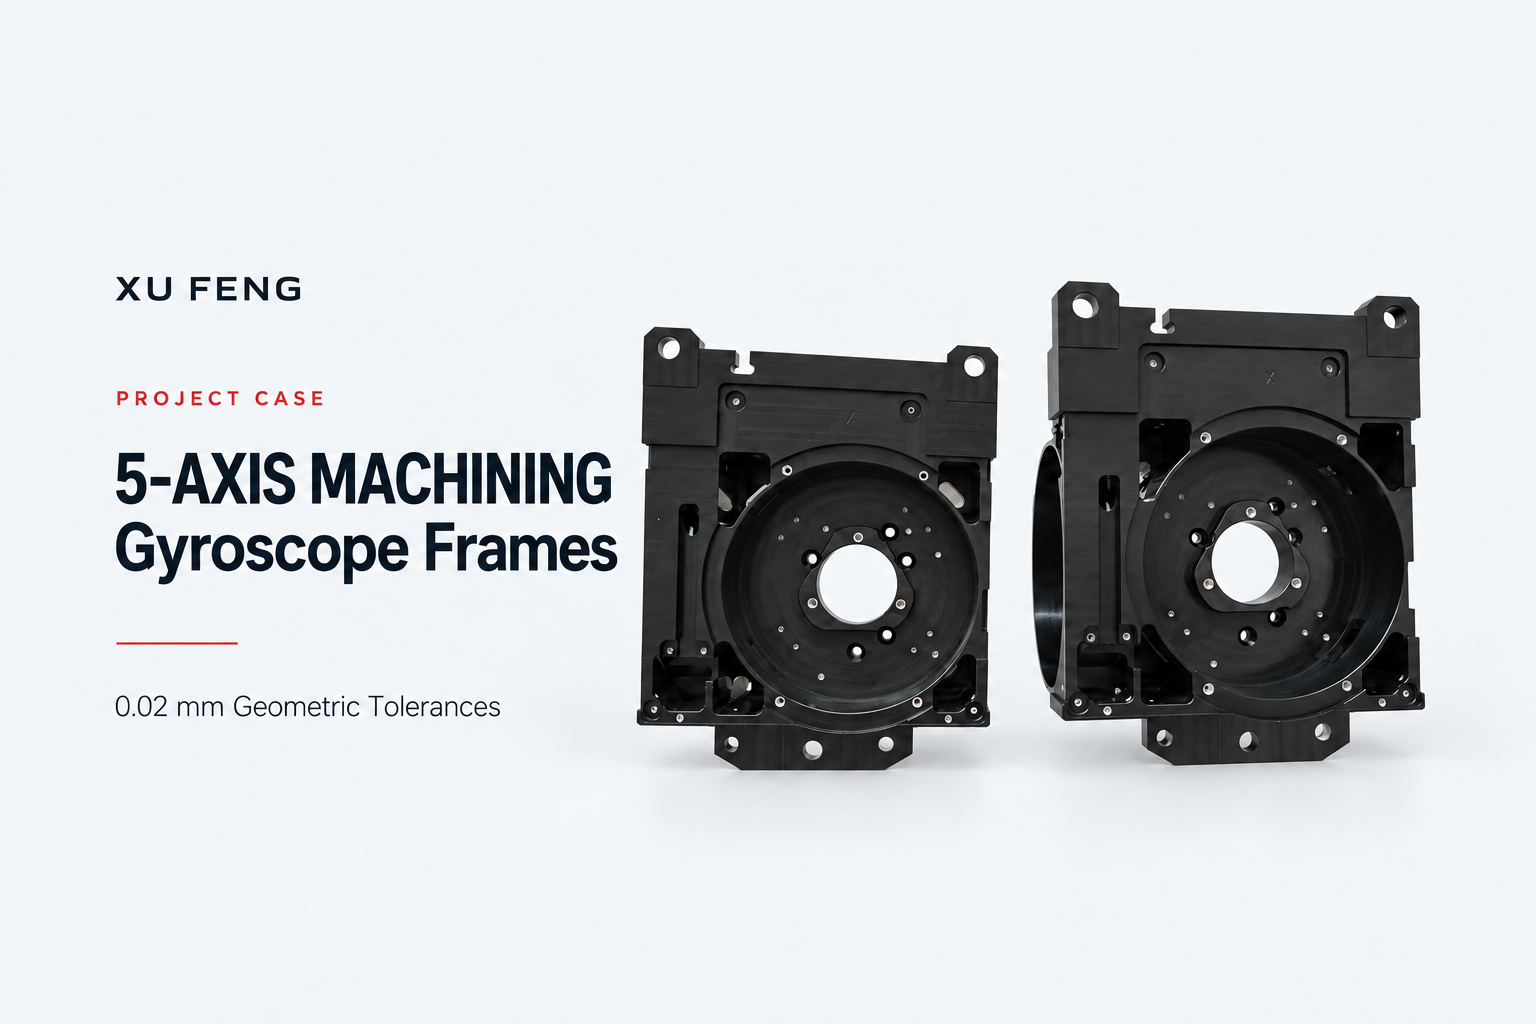
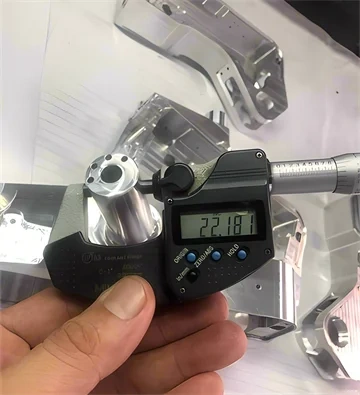
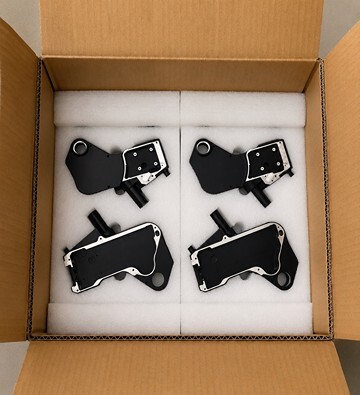
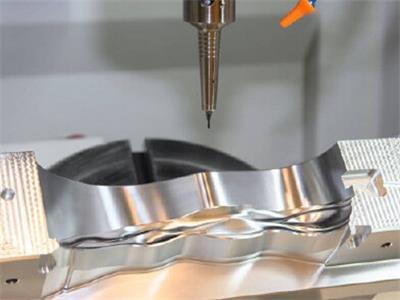
В рамках проекта для изготовления корпуса используется алюминий марки 2024; по описанию в техническом задании это неправильная овальная рама с полостями на обеих сторонах, установочными отверстиями и фигурными окнами. На предоставленных фотографиях видны округлые корпуса тёмно‑серого цвета с окнами, внутренними ступенями и боковыми стенками. Значительное удаление материала из полостей и многократные установки делают требования к плоскостности, геометрической точности и внешнему виду тесно взаимосвязанными.
В указанных зонах требуется шероховатость Ra 0,8 или Ra 1,6 мкм, а фаски на острых кромках ограничены максимальным радиусом C0,1. Для неуказанных допусков в задании указаны H12/h12 и ±IT12/2; их применение определяется чертежом. Указанная партия составляет 100 деталей; к ней прилагаются отчёты о материале, термообработке для снятия напряжений и проверке размеров.
Рис. 1. Особенности корпуса, указанные в предоставленном материале. Фотографии внешнего вида не позволяют оценить шероховатость, толщину покрытия или соответствие размерам.
Технологические сложности
Напряжения и деформации после обработки полостей
В задании отмечается, что остаточные напряжения и деформации после механической обработки представляют технологический риск для детали из алюминия марки 2024. Удаление значительного объёма материала из фигурной рамы делает стабильность после черновой обработки ключевым фактором для последующего соблюдения требований к плоскостности и геометрии.
Двухсторонние элементы, локальная шероховатость и тонкие фаски
Полости, установочные отверстия и окна требуют многократных установок на разных сторонах. Прижимные нагрузки могут приводить к деформации заготовки. Требования к шероховатости Ra 0,8 и Ra 1,6 распространяются на разные участки и должны контролироваться соответствующим образом. Максимальный радиус фаски C0,1 также требует внимания, чтобы избежать чрезмерного снятия кромки, влияющего на сборку.
Сложности при проведении тонкого пескоструйного воздействия и анодирования типа I
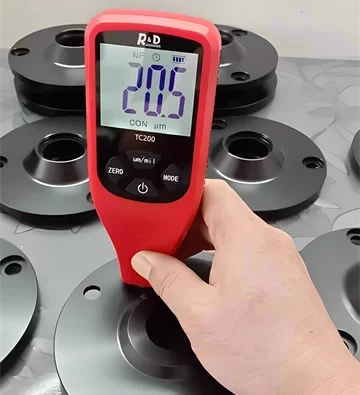
Согласно предоставленному заданию, изделие должно подвергаться тонкому пескоструйному воздействию с последующим хромовым анодированием типа I; предписанная толщина покрытия — 8–10 мкм, цвет — тёмно‑серый, соответствующий образцу заказчика. В задании отмечается, что вариации цвета и равномерность покрытия являются важными вопросами для алюминия марки 2024, содержащего медь. Однородная текстура пескоструйной обработки и стабильная предварительная подготовка — дополнительные приоритеты для обеспечения единообразного внешнего вида партии.
Технологическое решение компании Xu Feng
Соблюдение предусмотренной термообработки для снятия напряжений и контроль прижимных нагрузок
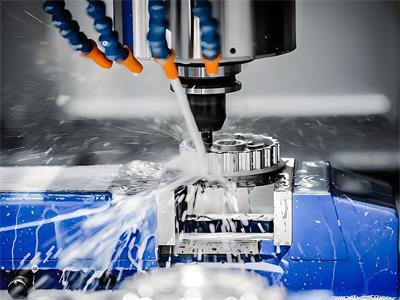
План предусматривает проведение термообработки для снятия напряжений в соответствии с указаниями чертежа, что обеспечит стабильность материала после черновой обработки. Во время многоповерхностной обработки необходимо контролировать усилие прижима, чтобы минимизировать деформацию, вызванную давлением, а также учитывать региональные требования к шероховатости и фаскам. Температура и продолжительность обработки не указаны и должны соответствовать утверждённой технологической документации.
Рис. 2. Боковые стенки и кромочные элементы демонстрируют необходимость согласованной работы по многоповерхностной обработке и управлению нагрузками на заготовку.
Согласование пескоструйной обработки, анодирования и защиты резьбы
План включает в требования к финишной отделке однородную текстуру пескоструйной обработки, стабильность предварительной подготовки и соответствие цвету образцу заказчика. Резьбовые отверстия требуют защиты перед анодированием и удаления оксидной плёнки внутри резьбы после, как указано в задании, чтобы снизить риск заклинивания резьбы во время сборки. Толщина покрытия и цвет остаются обязательными параметрами приёмки, а не выводами, сделанными на основе фотографий.
Обеспечение контроля партии путём полной инспекции и документирования
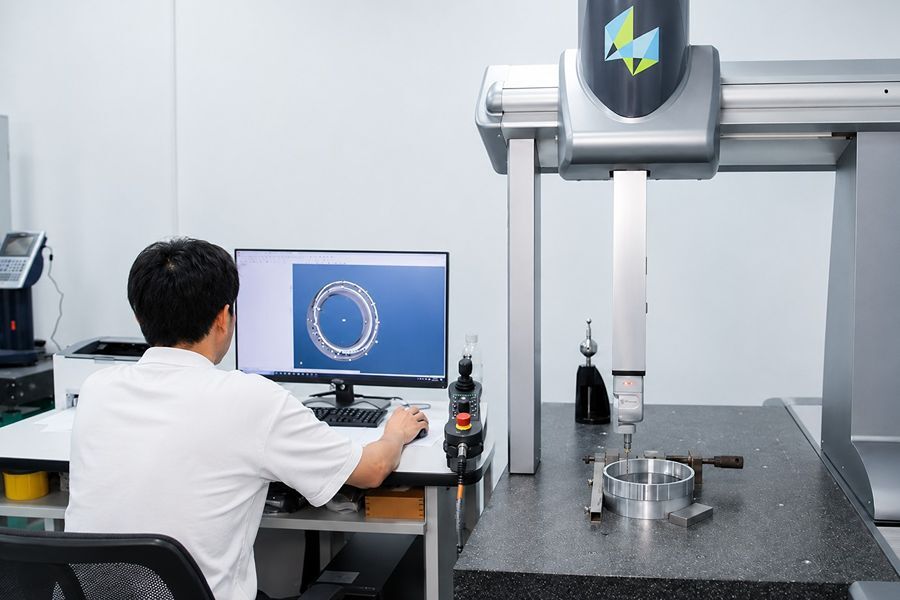
Проект предусматривает всестороннюю проверку плоскостности, расположения отверстий и шероховатости поверхности. Многие элементы корпуса требуют измерений в нескольких точках на координатно‑измерительной машине; эти точки необходимо планировать с учётом геометрических требований чертежа, а также проводить соответствующие проверки шероховатости. Необходимая отгрузочная документация включает отчёты о материале, термообработке для снятия напряжений и проверке размеров.
В совокупности эти требования формируют технологический план для партии из 100 деталей: управление напряжениями и деформациями при прижиме, координация обработки и финишной отделки, а также обеспечение контроля и документирования процесса.
Для производства алюминиевых корпусов или прецизионных деталей со множеством поверхностей предоставьте свои чертежи, 3D‑модель, состояние материала, спецификацию финишной обработки и требования к партии компании Xu Feng для обсуждения планирования обработки и контроля. Свяжитесь с компанией Xu Feng →