Die Serienfertigung eines geformten Gehäuses erfordert eine abgestimmte Steuerung der Materialspannungen, eine mehrseitige Bearbeitung sowie eine hochwertige Oberflächenbearbeitung. Dieser Fall von Xu Feng stellt die Herausforderungen und Prozessanforderungen für eine Losgröße von 100 Stück aus Aluminium‑2024‑Gehäusen vor.
Projekthintergrund
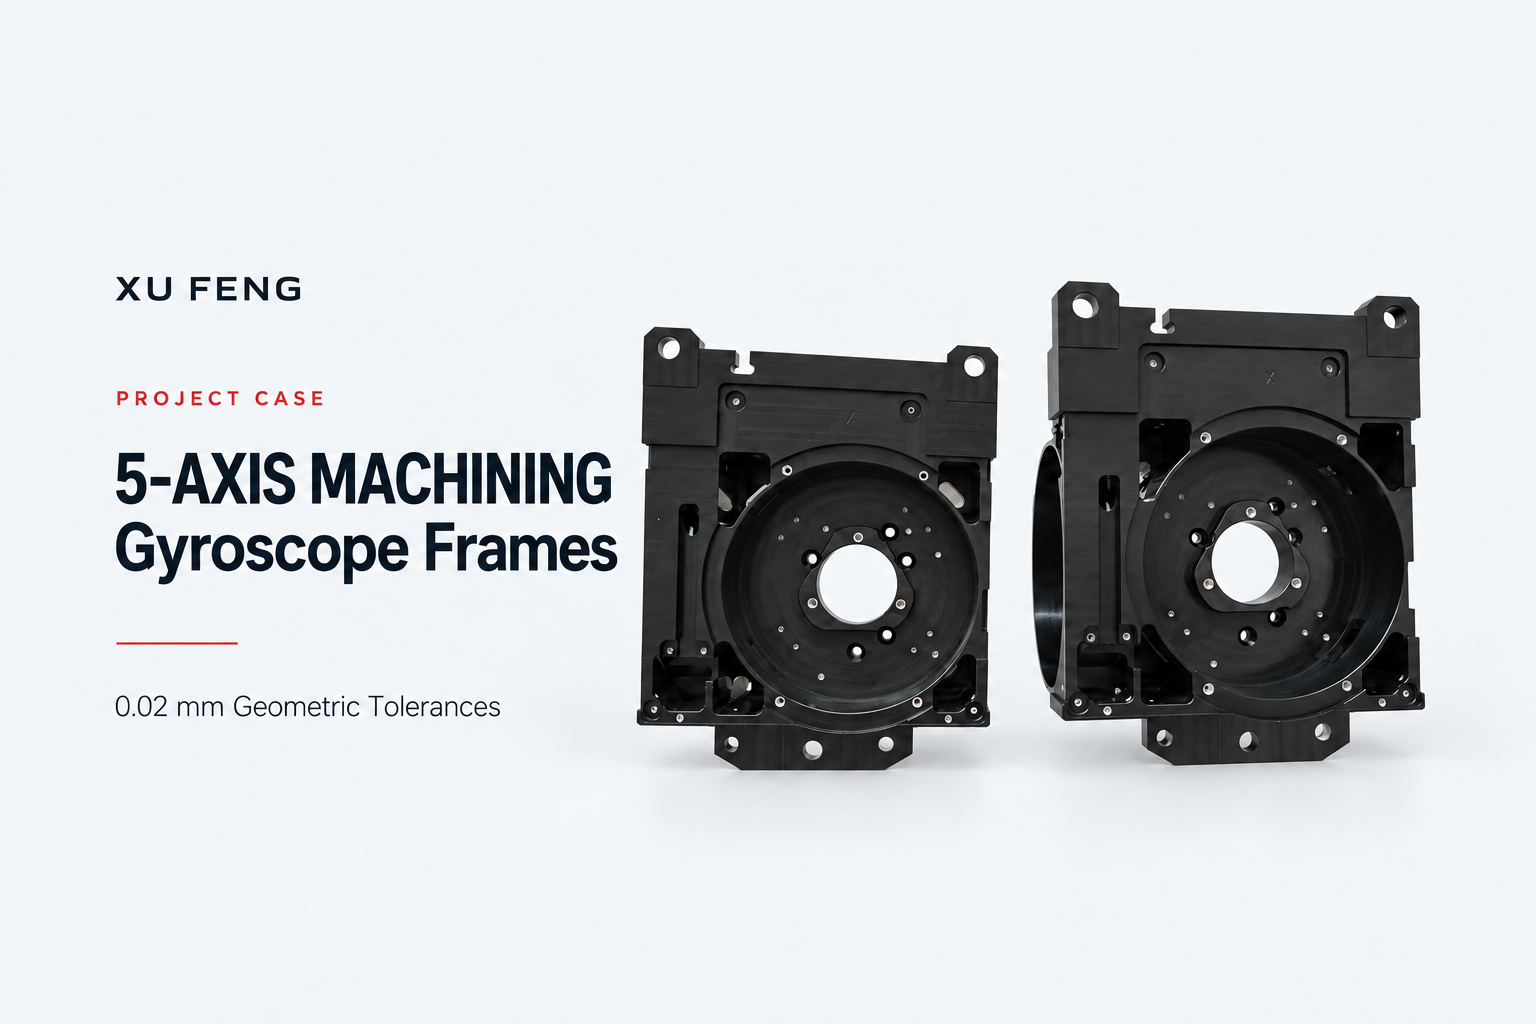
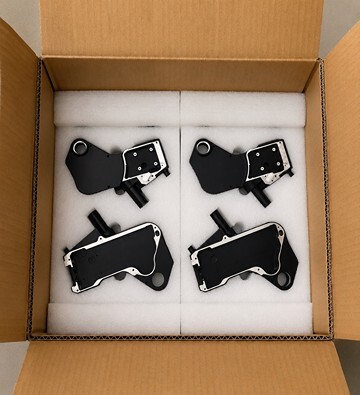
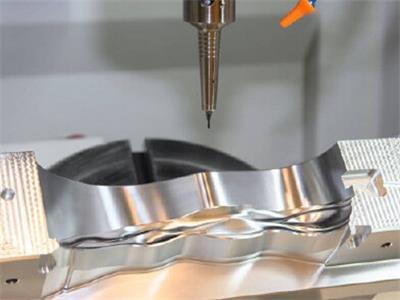
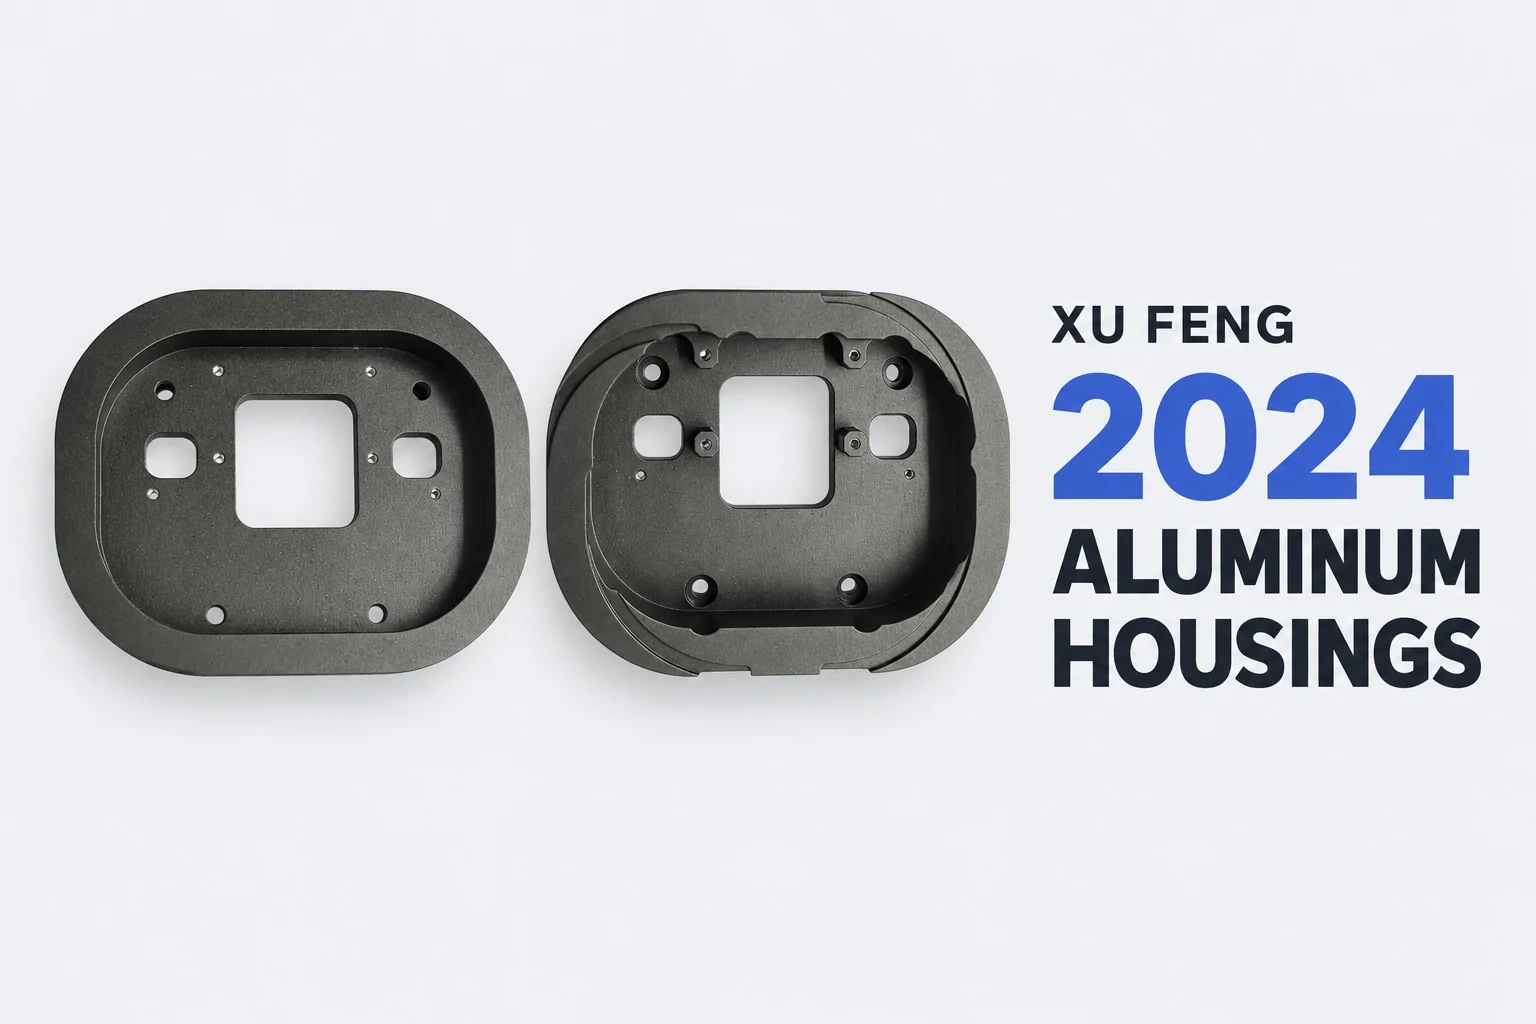
Das Projekt verwendet Aluminium‑2024 für ein Gehäuse, das im Auftrag als unregelmäßiger ovaler Rahmen mit Hohlräumen auf beiden Seiten, Positionierlöchern und geformten Fenstern beschrieben wird. Die beigefügten Fotos zeigen dunkelgraue, abgerundete Gehäuse mit Fenstern, inneren Stufen und Seitenwänden. Das umfangreiche Abtragen von Material in den Hohlräumen sowie wiederholte Spannvorrichtungen machen Ebenheit, geometrische Genauigkeit und äußeres Erscheinungsbild zu eng miteinander verknüpften Fertigungsanforderungen.
Für bestimmte Bereiche sind Rauheitswerte von Ra 0,8 oder Ra 1,6 μm vorgeschrieben; scharfkantige Fasen sind auf maximal C0,1 begrenzt. Für nicht näher spezifizierte Toleranzen werden H12/h12 sowie ±IT12/2 angegeben, deren Anwendung gemäß Zeichnung festgelegt ist. Die angegebene Losgröße beträgt 100 Teile, begleitet von Material-, Spannungsarm‑Wärmebehandlungs‑ und Maßprüfberichten.
Abbildung 1. Gehäusemerkmale im gelieferten Werkstoff. Die Erscheinungsfotos liefern keine Aussage über Rauheit, Beschichtungsdicke oder Maßhaltigkeit.
Fertigungsherausforderungen
Spannungen und Verformungen nach der Hohlraumbearbeitung
Der Auftrag weist auf Restspannungen und nachträgliche Verformungen als Prozessrisiken für das Aluminium‑2024‑Bauteil hin. Das Entfernen erheblicher Materialmengen aus dem geformten Rahmen macht die Stabilität nach der Grobbearbeitung zur entscheidenden Voraussetzung für die anschließende Einhaltung von Ebenheit und geometrischer Präzision.
Zweiseitige Merkmale, lokale Rauheiten und feine Fasen
Hohlräume, Positionierlöcher und Fenster erfordern wiederholte Spannungen auf unterschiedlichen Seiten. Spannkräfte können das Werkstück verformen. Die Anforderungen an Ra 0,8 und Ra 1,6 gelten für verschiedene Bereiche und müssen entsprechend kontrolliert werden. Auch die maximale Fase von C0,1 bedarf besonderer Aufmerksamkeit, um übermäßiges Kantenabtragen zu vermeiden, das die Montage beeinträchtigen könnte.
Feinststrahlen + Harteloxieren Typ I – Herausforderungen
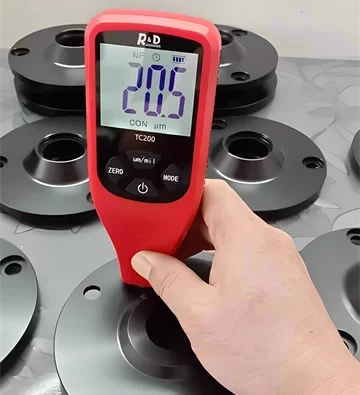
Gemäß dem vorliegenden Auftrag erfordert das Produkt ein Feinststrahlen, gefolgt von einer Chromsäure‑Eloxierung vom Typ I, mit einer vorgeschriebenen Beschichtungsdicke von 8–10 μm und einer dunkelgrauen Farbe, die dem Kundenvorlage entspricht. Der Auftrag nennt Farbabweichungen und Beschichtungsgleichmäßigkeit als potenzielle Probleme bei kupferhaltigem Aluminium‑2024. Eine gleichmäßige Strahltextur sowie eine stabile Vorbehandlung sind zusätzliche Prioritäten für das äußere Erscheinungsbild der Serienproduktion.
Prozesslösung von Xu Feng
Einhalten der vorgeschriebenen Spannungsarm‑Behandlung und Kontrolle der Spannkräfte
Der Plan sieht eine spannungsarme Wärmebehandlung gemäß Zeichnung vor, um die Materialstabilität nach der Grobbearbeitung sicherzustellen. Während der mehrseitigen Bearbeitung sind die Spannkräfte präzise zu steuern, um druckbedingte Verformungen zu begrenzen; gleichzeitig sind die jeweils regional spezifischen Anforderungen an Rauheit und Fasen zu berücksichtigen. Behandlungstemperaturen und -dauern wurden nicht angegeben und sollten sich an die genehmigte Prozessdokumentation halten.
Abbildung 2. Seitenwände und Kantenmerkmale verdeutlichen die Notwendigkeit, die mehrseitige Bearbeitung mit den Spannkräften abzustimmen.
Strahlen, Eloxieren und Gewindeschutz koordinieren
Der Plan integriert Strahltextur, Konsistenz der Vorbehandlung sowie die Farbanpassung an die Kundenvorlage in die Endbearbeitungsanforderungen. Gewindelöcher müssen vor dem Eloxieren geschützt und anschließend das Oxidfilminnere der Gewinde entfernt werden, wie im Auftrag festgehalten, um das Risiko des Festfressens der Gewinde während der Montage zu reduzieren. Beschichtungsdicke und Farbe bleiben Akzeptanzkriterien und werden nicht allein anhand von Fotos bewertet.
Loskontrolle durch vollständige Inspektion und Dokumentation unterstützen
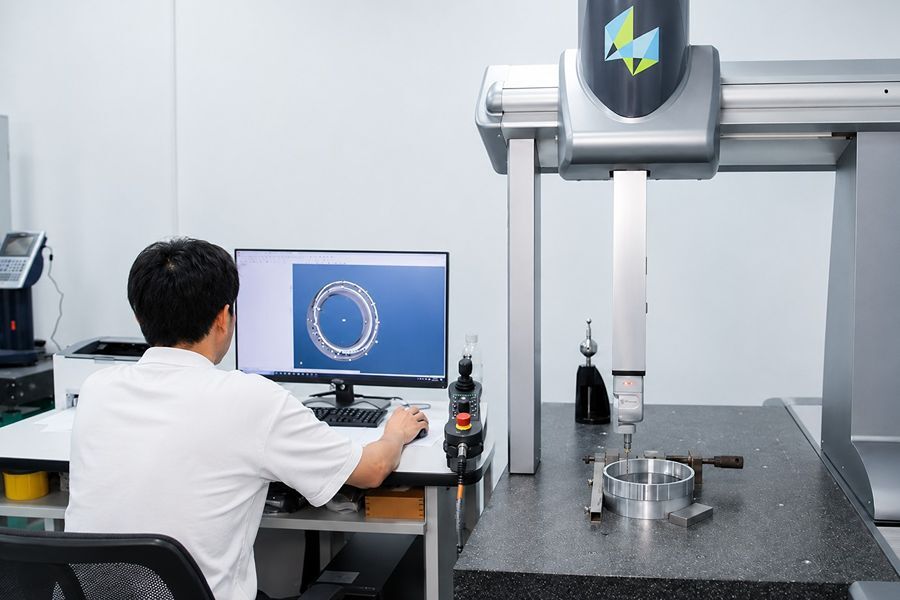
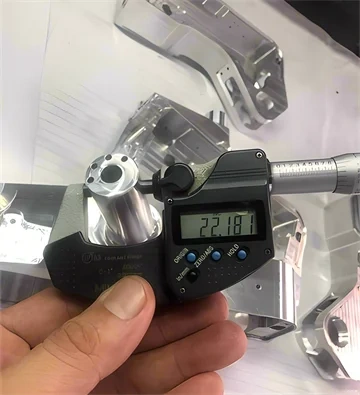
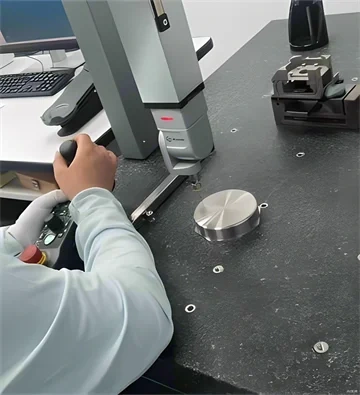
Das Projekt fordert eine lückenlose Prüfung von Ebenheit, Lochposition und Oberflächenrauheit. Zahlreiche Gehäusemerkmale erfordern mehrere Messpunkte am Koordinatenmessgerät, die entsprechend den geometrischen Vorgaben der Zeichnung geplant werden müssen, ebenso wie geeignete Rauheitsprüfungen. Die erforderlichen Versandunterlagen umfassen Material-, Spannungsarm‑Wärmebehandlungs- sowie Maßprüfberichte.
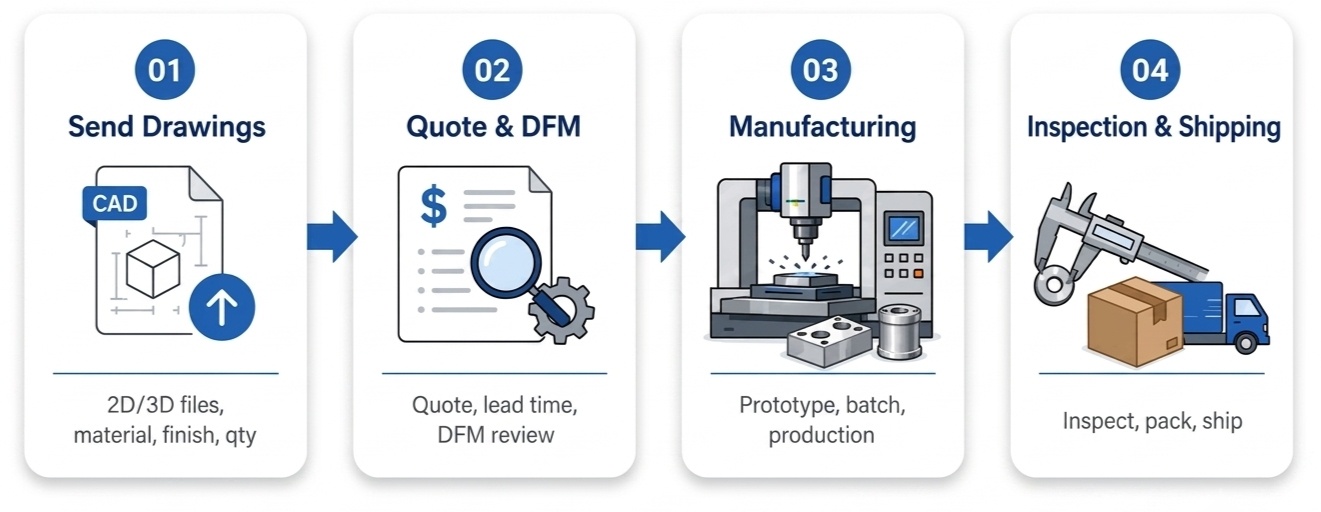
Zusammen definieren diese Anforderungen den Fertigungsplan für das 100‑teilige Los: Management von Spannungen und Spannverformungen, Abstimmung von Bearbeitung und Endbearbeitung sowie Aufrechterhaltung von Inspektions‑ und Berichtskontrollen.
Für Aluminiumgehäuse oder mehrseitige Präzisionsbauteile teilen Sie Ihre Zeichnungen, Ihr 3D‑Modell, den Werkstoffzustand, die Spezifikationen zur Oberflächenbearbeitung sowie die Losanforderungen mit Xu Feng, um die Bearbeitungs‑ und Inspektionsplanung zu besprechen. Kontaktieren Sie Xu Feng →