Die Serienfertigung eines geformten Gehäuses erfordert eine abgestimmte Steuerung der Materialspannungen, eine mehrseitige Bearbeitung sowie eine hochwertige Oberflächenbearbeitung. Dieser Fall von Xu Feng stellt die Herausforderungen und Prozessanforderungen vor, die für eine Losgröße von 100 Stück aus Aluminium‑2024‑Gehäusen geliefert wurden.
Projekthintergrund
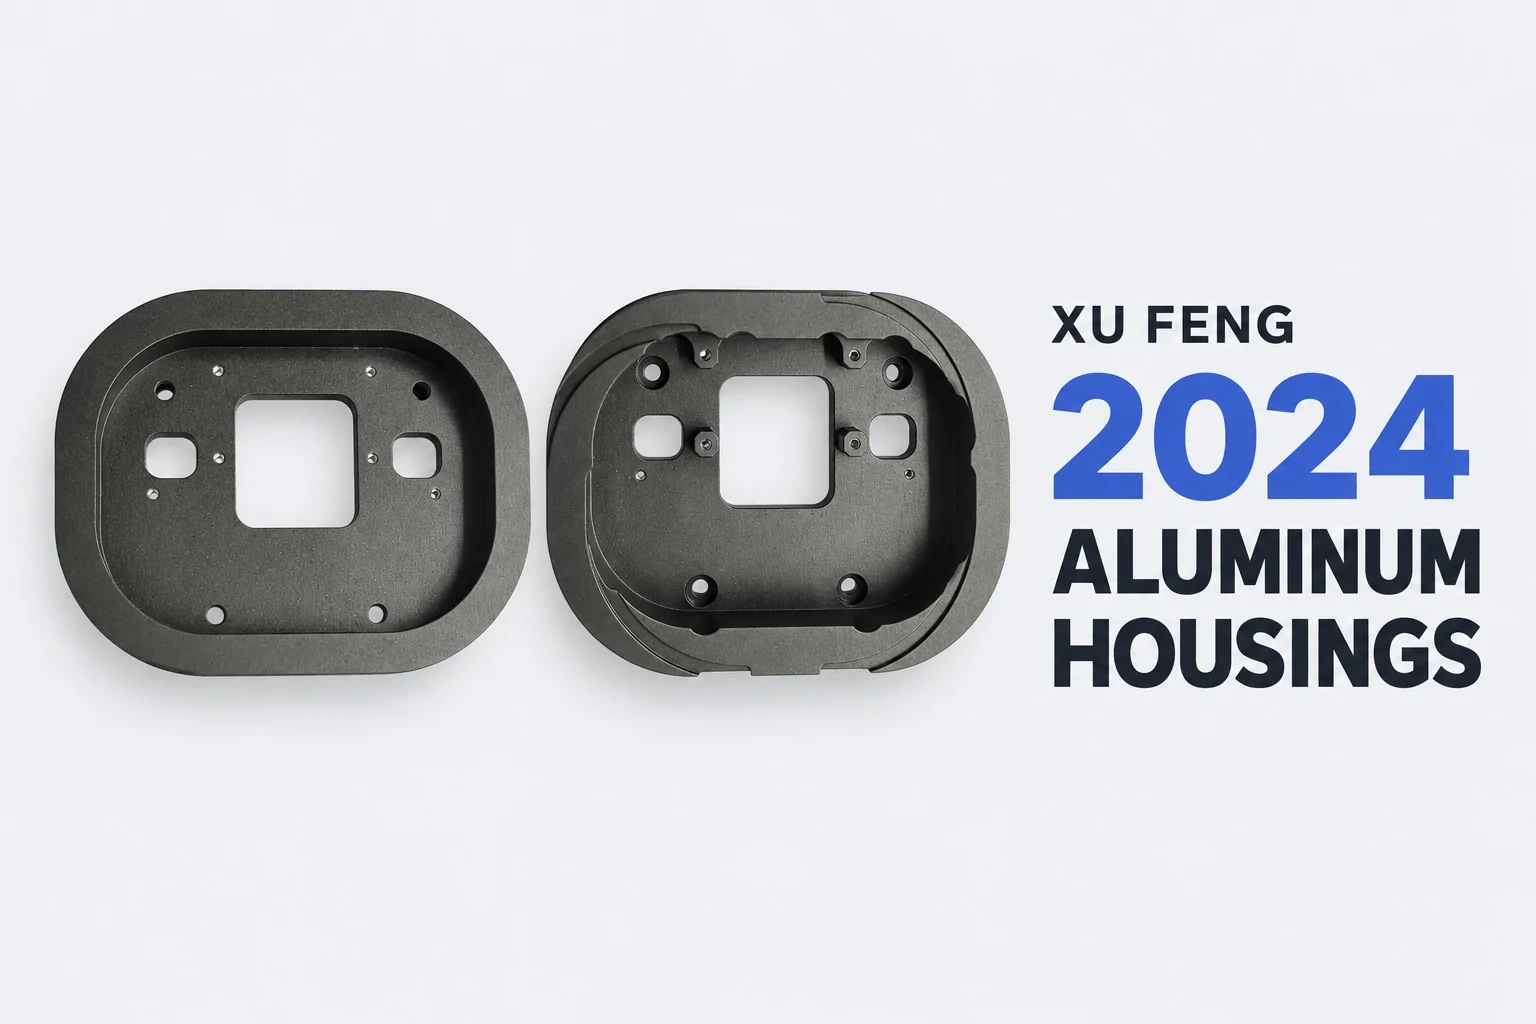
Das Projekt verwendet Aluminium‑2024 für ein Gehäuse, das in der Aufgabenstellung als unregelmäßiger ovaler Rahmen mit Hohlräumen auf beiden Seiten, Positionierlöchern und geformten Fenstern beschrieben wird. Die beigefügten Fotos zeigen dunkelgraue, abgerundete Gehäuse mit Fenstern, inneren Stufen und Seitenwänden. Das umfangreiche Entfernen von Material aus den Hohlräumen sowie wiederholte Spannvorrichtungen machen Ebenheit, geometrische Genauigkeit und Oberflächengestaltung zu eng miteinander verknüpften Fertigungsanforderungen.
Für bestimmte Bereiche sind Rauheitswerte von Ra 0,8 oder Ra 1,6 μm vorgeschrieben; scharfkantige Fasen sind auf maximal C0,1 begrenzt. Die Aufgabenstellung gibt H12/h12 sowie ±IT12/2 für nicht näher spezifizierte Toleranzen an; deren Anwendung wird durch die Zeichnung festgelegt. Die angegebene Losgröße beträgt 100 Teile, begleitet von Material-, Spannungsarmglüh‑ und Maßprüfberichten.

Produktionsherausforderungen
Spannungen und Verformungen nach der Bearbeitung der Hohlräume
Die Aufgabenstellung nennt Restspannungen und nachträgliche Verformungen als Prozessrisiken für das Bauteil aus Aluminium‑2024. Das Entfernen erheblicher Materialmengen aus dem geformten Rahmen macht die Stabilität nach der Grobbearbeitung zur entscheidenden Voraussetzung für die anschließende Einhaltung von Ebenheit und geometrischer Genauigkeit.
Zweiseitige Geometrien, lokale Rauheiten und feine Fasen
Hohlräume, Positionierlöcher und Fenster erfordern wiederholte Spannvorrichtungen auf unterschiedlichen Seiten. Die Spannkräfte können das Werkstück verformen. Die Anforderungen an Rauheitswerte von Ra 0,8 bzw. Ra 1,6 gelten für verschiedene Bereiche und müssen entsprechend kontrolliert werden. Auch die maximale Fase von C0,1 bedarf besonderer Aufmerksamkeit, um übermäßiges Kantenabtragen zu vermeiden, das die Montage beeinträchtigen könnte.
Herausforderungen bei Feinststrahlen und Typ‑I‑Hartanodisierung
Gemäß der bereitgestellten Aufgabenstellung muss das Produkt zunächst fein gestrahlt und anschließend mit Typ‑I‑Chromsäureanodisierung versehen werden; die vorgeschriebene Beschichtungsdicke liegt bei 8–10 μm, die Farbe soll dunkelgrau sein und dem Kundenvorlage entsprechen. Die Aufgabenstellung weist auf Farbabweichungen und Beschichtungsgleichmäßigkeit bei kupferhaltigem Aluminium‑2024 hin. Eine gleichmäßige Strahltextur sowie eine stabile Vorbehandlung sind zusätzliche Prioritäten, um die Optik der Losgröße sicherzustellen.
Xu Fengs Prozesslösung
Einhalten der vorgeschriebenen Spannungsarmglühbehandlung und Kontrolle der Spannkräfte
Der Plan sieht eine spannungsarmglühende Wärmebehandlung gemäß den Angaben in der Zeichnung vor, um die Materialstabilität nach der Grobbearbeitung zu gewährleisten. Während der mehrseitigen Bearbeitung sind die Spannkräfte zu kontrollieren, um druckbedingte Verformungen zu begrenzen – parallel zu den jeweils regional spezifischen Anforderungen an Rauheit und Fasen. Behandlungstemperaturen und -dauern wurden nicht angegeben und sollten sich an die genehmigte Prozessdokumentation halten.

Blasten, Eloxieren und Gewindeschutz koordinieren
Der Plan integriert die Strukturierung durch Sandstrahlen, die Konsistenz der Vorbehandlung sowie die Farbanpassung an Kundenvorlagen in die Fertigungsanforderungen. Gewindebohrungen müssen vor dem Eloxieren geschützt und anschließend das Oxidfilminnere der Gewinde entfernt werden, wie im Auftrag festgelegt, um das Risiko eines Festfressens der Gewinde während der Montage zu verringern. Die Beschichtungsdicke und die Farbe bleiben als Abnahmekriterien definiert und werden nicht allein anhand von Fotografien bewertet.
Batch‑Kontrolle durch vollständige Inspektion und Dokumentation sicherstellen
Das Projekt verlangt eine vollständige Prüfung der Ebenheit, der Lochposition sowie der Oberflächenrauheit. Zahlreiche Gehäusemerkmale erfordern mehrere Messpunkte am Koordinatenmessgerät; diese sind entsprechend den geometrischen Anforderungen der Zeichnung zu planen und mit geeigneten Rauheitsprüfungen zu ergänzen. Die erforderlichen Versanddokumente umfassen Material-, Spannungsarm‑Wärmebehandlungs‑ sowie Maßprüfberichte.
Zusammen definieren diese Anforderungen den Fertigungsplan für das 100‑Teile‑Batch: Steuerung von Spannungs- und Einspannverformungen, Abstimmung von Zerspanung und Oberflächenbearbeitung sowie Aufrechterhaltung der Inspektions‑ und Berichtskontrollen.
Für Aluminiumgehäuse oder mehrflächige Präzisionsbauteile übermitteln Sie Ihre Zeichnungen, das 3D‑Modell, den Werkstoffzustand, die Oberflächenbearbeitungsspezifikation sowie die Losanforderungen an Xu Feng, um die Zerspanungs‑ und Prüfplanung zu besprechen. Contact Xu Feng →