La fabrication en série d’un boîtier de forme exige un contrôle coordonné des contraintes matérielles, de l’usinage multi‑faces et de la finition de surface. Ce cas Xu Feng expose les défis et les exigences de procédé associés à un lot de 100 pièces de boîtiers en aluminium 2024.
Contexte du projet
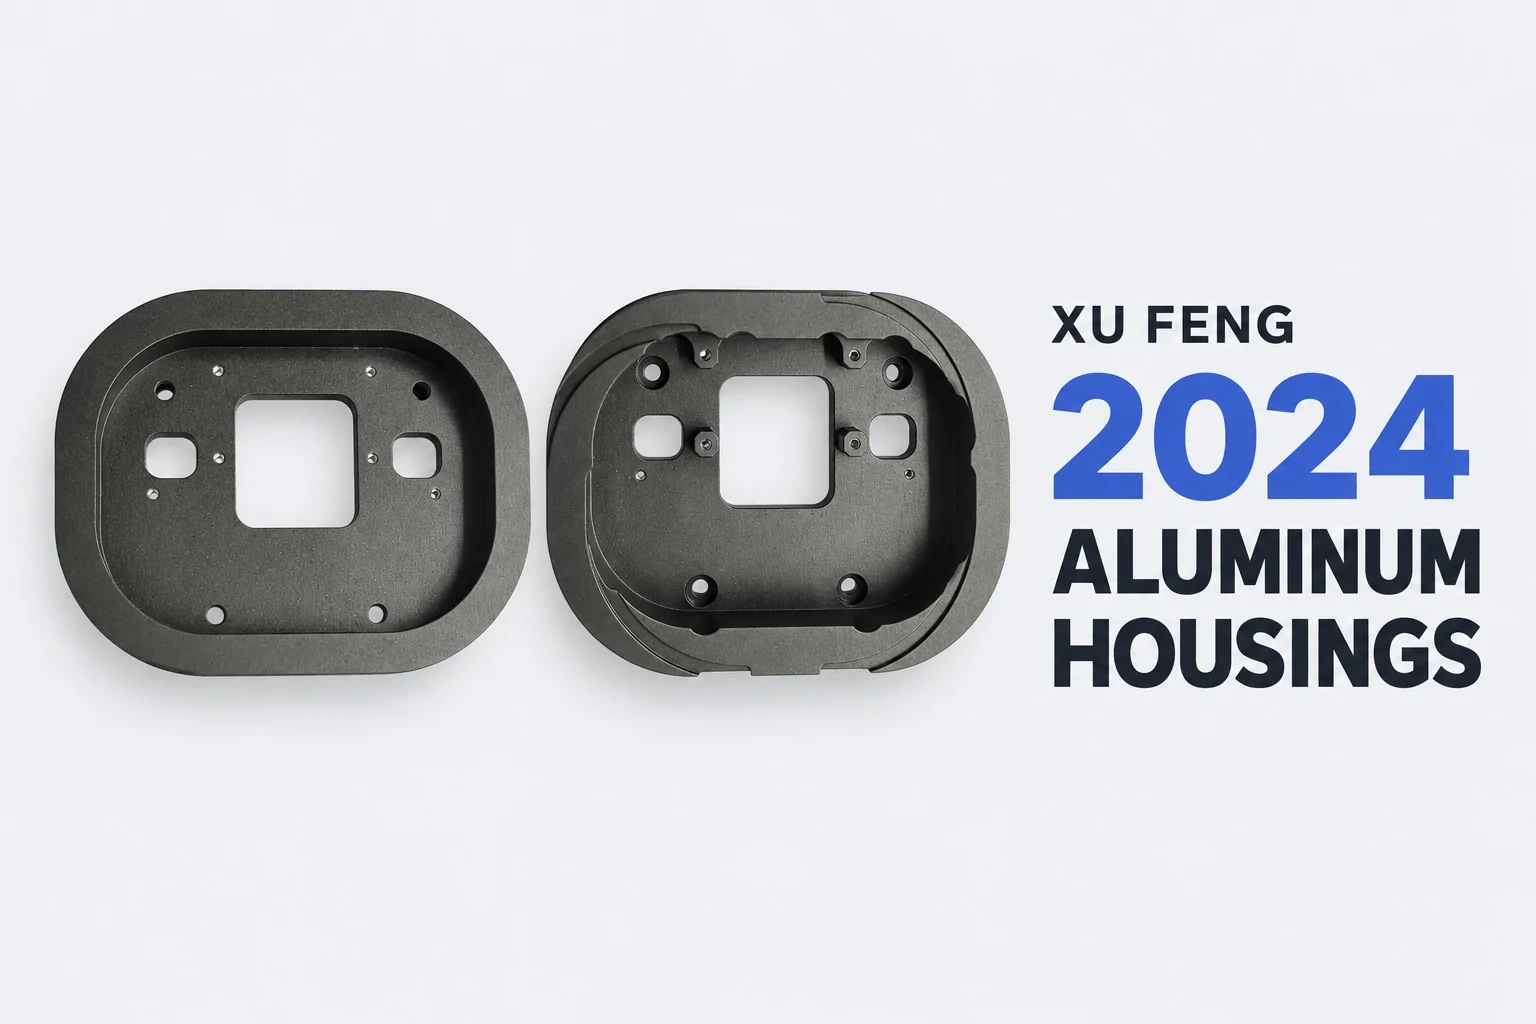
Le projet utilise de l’aluminium 2024 pour un boîtier décrit dans le cahier des charges comme un cadre ovale irrégulier, comportant des cavités sur ses deux faces, des trous de positionnement et des fenêtres de forme. Les photographies fournies montrent des boîtiers gris foncé aux contours arrondis, dotés de fenêtres, d’échelons internes et de parois latérales. L’élimination importante de matière dans les cavités ainsi que les changements répétés de configuration rendent la planéité, la précision géométrique et l’aspect esthétique des exigences de fabrication étroitement liées.
Les zones spécifiées requièrent une rugosité Ra de 0,8 ou 1,6 μm, et les chanfreins à arêtes vives sont limités à C0,1 au maximum. Le cahier des charges indique H12/h12 et ±IT12/2 pour les tolérances non précisées, l’application de ces valeurs étant déterminée par le dessin. La taille du lot mentionnée est de 100 pièces, accompagnée de rapports relatifs au matériau, au traitement thermique de détente des contraintes et aux contrôles dimensionnels.

Défis de la fabrication
Contraintes et déformations après l’usinage des cavités
Le cahier des charges identifie les contraintes résiduelles et les déformations post‑usinage comme des risques process pour la pièce en aluminium 2024. L’élimination d’une quantité importante de matière sur le cadre de forme fait de la stabilité après l’usinage grossier une priorité afin de satisfaire les exigences ultérieures de planéité et de précision géométrique.
Caractéristiques double face, rugosité locale et chanfreins fins
Les cavités, les trous de positionnement et les fenêtres nécessitent des changements répétés de configuration sur différentes faces. Les efforts de serrage peuvent déformer la pièce. Les exigences de rugosité Ra 0,8 et Ra 1,6 s’appliquent à des zones distinctes et doivent être maîtrisées en conséquence. Le chanfrein maximal de C0,1 requiert également une attention particulière afin d’éviter un retrait excessif des arêtes pouvant nuire à l’assemblage.
Défis du sablage fin + anodisation dure de type I
Selon le cahier des charges fourni, le produit exige un sablage fin suivi d’une anodisation au chromique de type I, avec une épaisseur de revêtement spécifiée entre 8 et 10 μm et une teinte gris foncé correspondant à l’échantillon fourni par le client. Le cahier souligne que la variation de couleur et l’uniformité du revêtement constituent des préoccupations majeures pour l’aluminium 2024 contenant du cuivre. Une texture de sablage homogène et un prétraitement stable représentent des priorités supplémentaires pour assurer l’aspect esthétique du lot.
Solution de processus de Xu Feng
Respecter le traitement de détente des contraintes prescrit et maîtriser les efforts de serrage
Le plan prévoit un traitement thermique de détente des contraintes tel que spécifié sur le dessin, afin d’assurer la stabilité du matériau après l’usinage grossier. L’effort de serrage doit être contrôlé lors de l’usinage multi‑faces afin de limiter les déformations induites par la pression, tout en veillant aux exigences régionales spécifiques en matière de rugosité et de chanfrein. Les températures et durées du traitement n’ont pas été communiquées et devraient suivre la documentation de procédé approuvée.

Coordonner le sablage, l’anodisation et la protection des filetages
Le plan intègre dans les exigences de finition la texture obtenue par sablage, la régularité du prétraitement ainsi que l’adaptation de la couleur aux échantillons fournis par le client. Les trous taraudés doivent être protégés avant l’anodisation et débarrassés du film d’oxyde à l’intérieur des filetages par la suite, comme indiqué dans le cahier des charges, afin de réduire le risque de grippage des filetages lors de l’assemblage. L’épaisseur du revêtement et la couleur demeurent des critères d’acceptation, et non des conclusions tirées de photographies.
Assurer le contrôle des lots grâce à une inspection complète et à une documentation exhaustive
Le projet exige une inspection complète de la planéité, de la position des trous et de la rugosité de surface. De nombreuses caractéristiques du boîtier impliquent plusieurs points de mesure au CMM, qui doivent être définis en fonction des exigences géométriques du dessin, tout en intégrant des contrôles appropriés de la rugosité. La documentation requise pour l’expédition comprend les rapports relatifs aux matériaux, au traitement thermique de détensionnement et aux inspections dimensionnelles.
Ensemble, ces exigences définissent le plan de fabrication du lot de 100 pièces : maîtrise des contraintes et des déformations dues au serrage, coordination entre l’usinage et la finition, ainsi que maintien des contrôles d’inspection et de reporting.
Pour les boîtiers en aluminium ou les pièces de précision à plusieurs faces, transmettez vos plans, votre modèle 3D, les conditions matérielles, les spécifications de finition ainsi que les exigences relatives aux lots à Xu Feng afin d’établir ensemble le plan d’usinage et d’inspection. Contact Xu Feng →