Un projet de boîtier ne se résume pas aux dimensions de ses pièces individuelles. Le fond et le couvercle doivent également fonctionner de concert. Ce boîtier en aluminium 7075‑T6 intègre des parois minces alvéolées, des faces d’étanchéité à rugosité Ra 0,8, des chanfreins de bord fins ainsi qu’une anodisation vert olive, le tout dans un plan de fabrication coordonné.
Contexte du projet
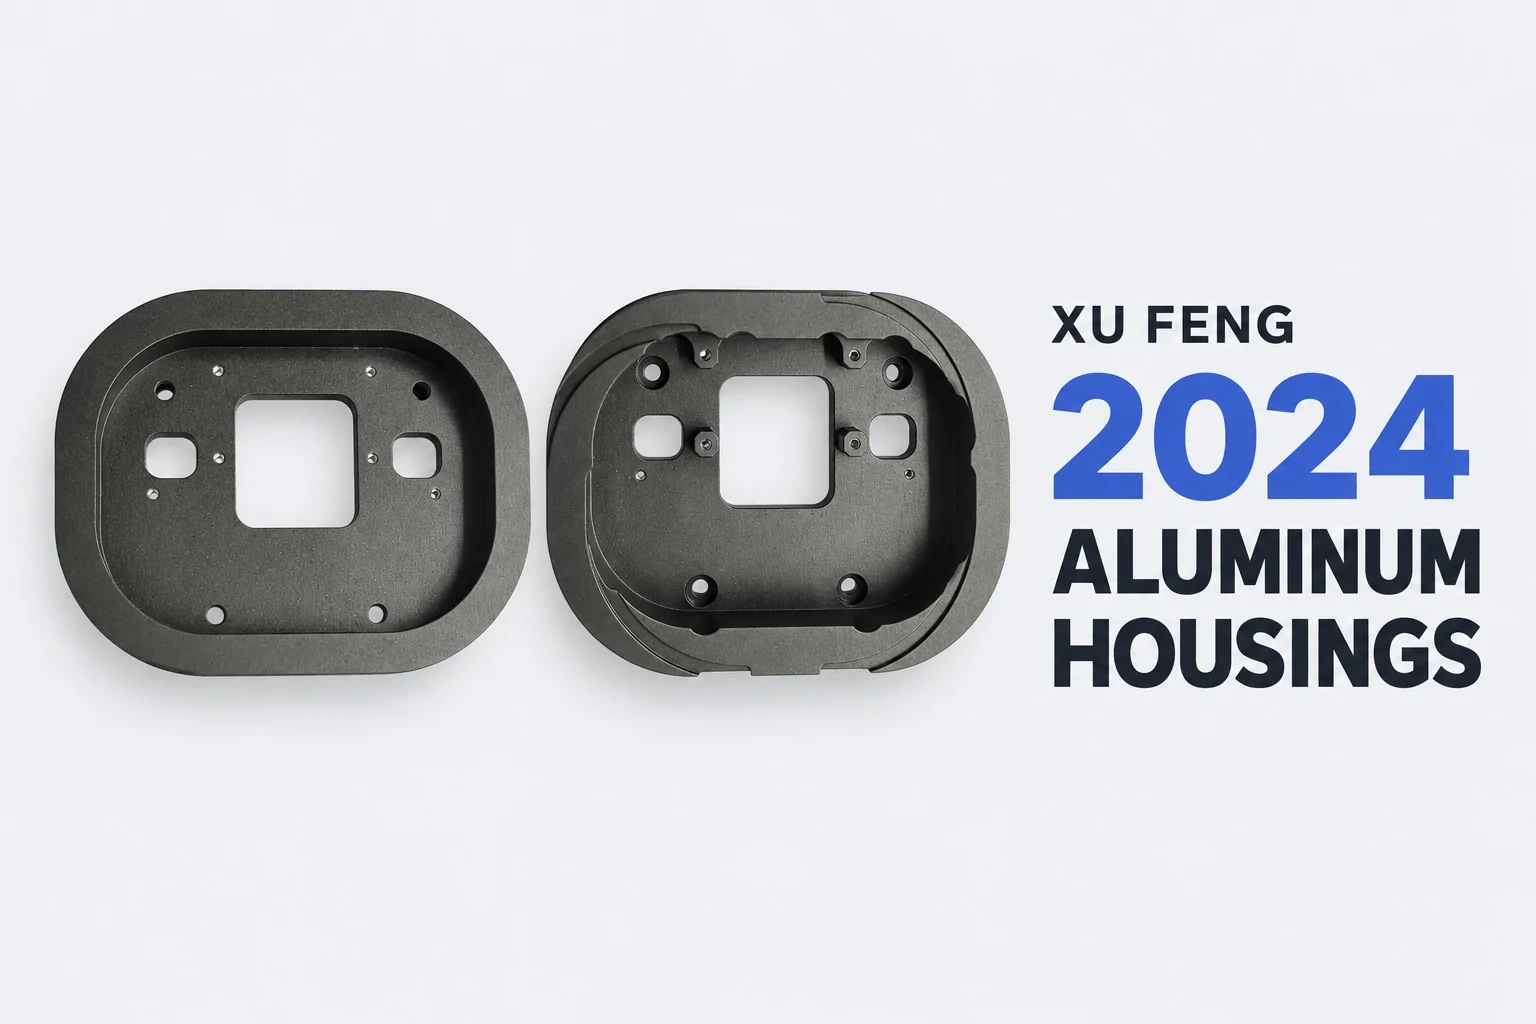
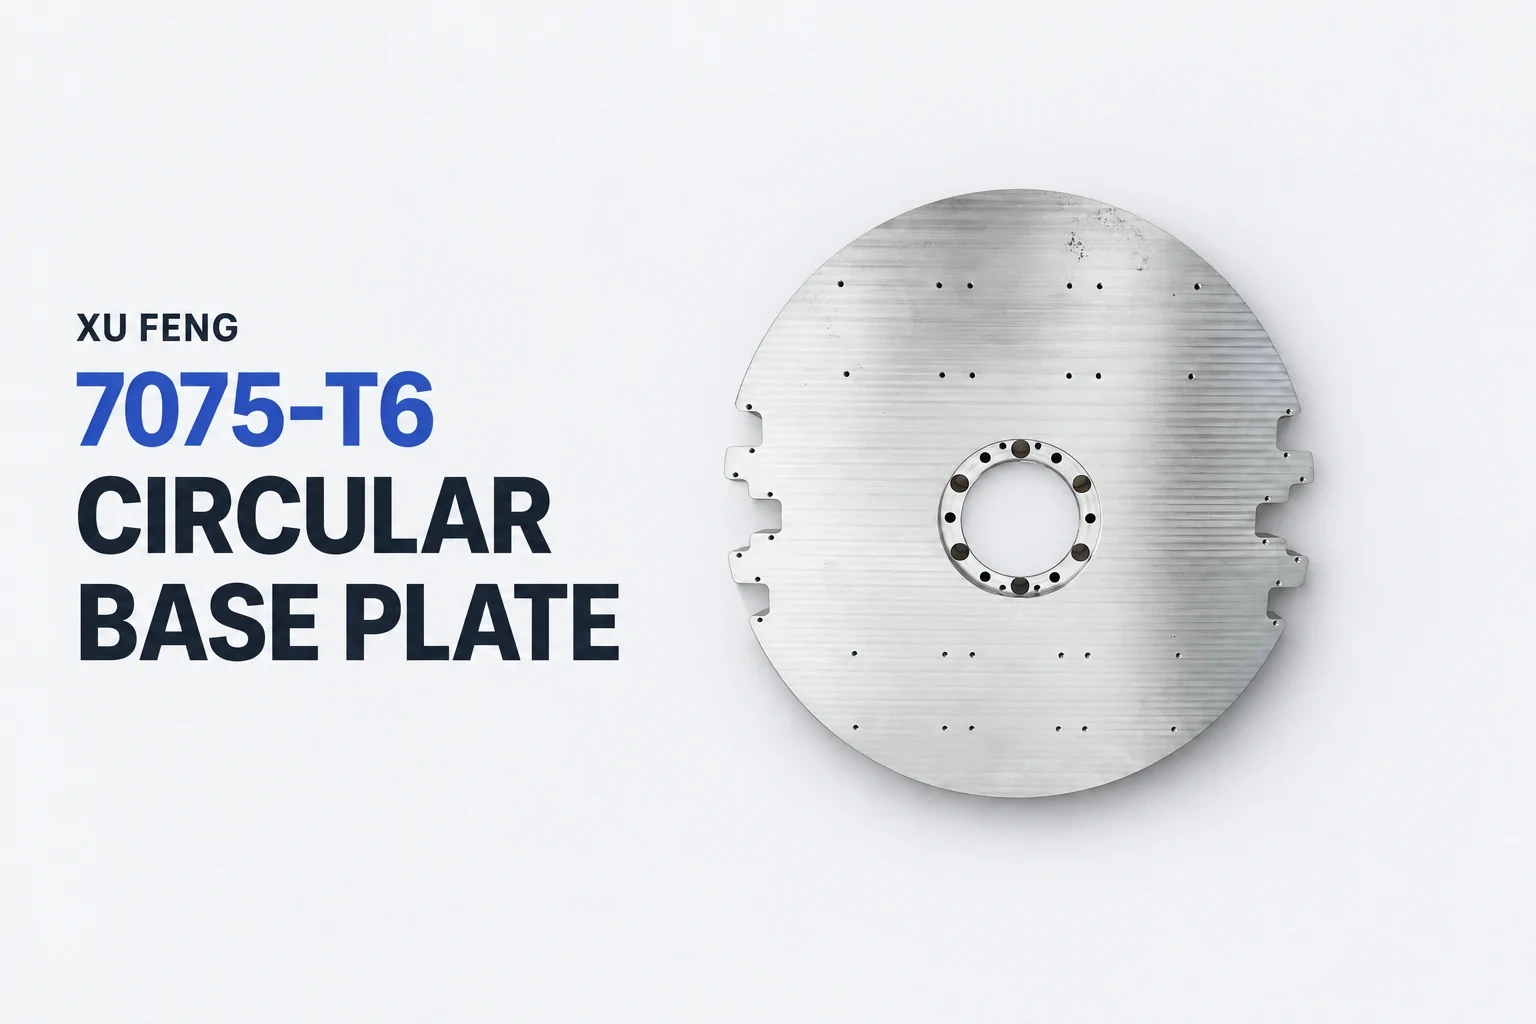
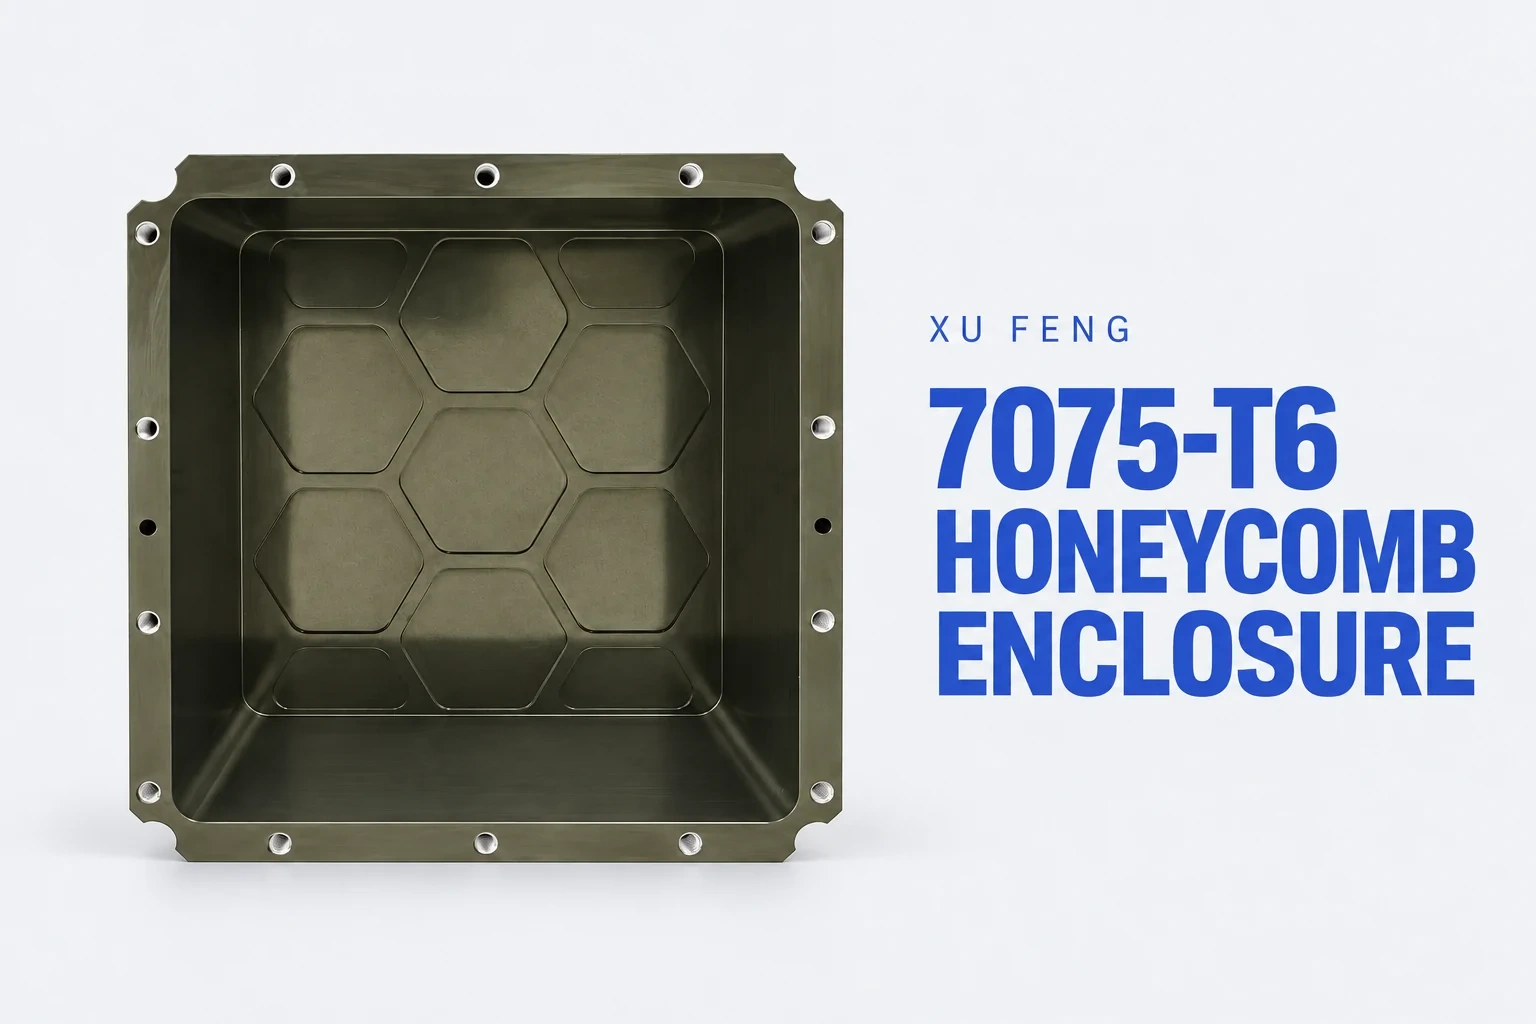
Le boîtier présenté par Xu Feng se compose d’un fond et d’un couvercle supérieurs en aluminium 7075‑T6. Le fond comporte une grande cavité, des trous de fixation périphériques et des ouvertures latérales, tandis que le couvercle intègre une structure alvéolaire permettant d’alléger le poids. Les exigences d’usinage s’appliquent tant aux différentes pièces qu’à leurs surfaces de raccordement, à l’alignement des trous et à l’homogénéité de la finition.
Le projet spécifie une rugosité Ra 0,8 μm sur les faces d’étanchéité, sans aucune marque de jonction entre les trajectoires d’outil, des chanfreins de bord ne dépassant pas 0,1 mm, ainsi qu’une couleur cible RAL 6003 vert olive. La planéité, le parallélisme, la position des trous filetés et la stabilité des parois minces constituent autant d’autres priorités de contrôle du processus.

Défis de la fabrication
1. Enlèvement de matière et stabilité des parois minces alvéolées
La cavité profonde exige un enlèvement de matière important. Les notes du projet soulignent le risque de redistribution des contraintes et de déformation après l’usinage grossier. Le couvercle alvéolé introduit des zones supplémentaires de parois très fines, où les vibrations, les flèches élastiques et les charges de serrage requièrent une attention particulière. Accroître simplement la force de serrage ne constitue pas une solution adéquate face à l’instabilité des parois minces.

2. Qualité des faces d’étanchéité et géométrie d’assemblage
Les faces d’étanchéité doivent présenter une rugosité Ra 0,8 μm et être exemptes de marques de jonction entre les trajectoires d’outil. La limite de chanfrein de bord fixée à ≤0,1 mm impose également une finition contrôlée des bords. Parallèlement, le fond et le couvercle requièrent une coordination précise des emplacements des trous et une exactitude géométrique. Plusieurs orientations et configurations d’usinage peuvent engendrer des erreurs de positionnement, affectant l’ajustement final des pièces.
3. Uniformité de la couleur anodisée et état des filetages
Les notes du projet identifient la stabilité de la couleur anodisée sur l’aluminium 7075 comme un défi de finition. Le fond et le couvercle doivent afficher une apparence harmonisée, conforme à la cible RAL 6003 vert olive. De plus, la présence d’une pellicule d’oxyde interne dans les trous filetés nécessite une attention particulière afin que la finition n’altère pas l’ajustement prévu des filetages.
Les solutions de Xu Feng
Planifier le relâchement des contraintes après l’usinage grossier et recourir à un dispositif de serrage adapté
Le plan du projet prévoit un vieillissement de détente des contraintes après l’usinage grossier, ainsi qu’un montage compatible visant à éviter un serrage trop rigide des zones minces. Ces mesures permettent de traiter la déformation liée aux contraintes et les charges de serrage, deux sources distinctes de risques lors de la fabrication.
Les conditions de traitement doivent être déterminées en fonction de l’état matériel 7075‑T6, des plans et des exigences de procédé approuvées. Aucune température ni durée ne sont spécifiées dans ce cas, et les paramètres issus de projets non liés ne doivent pas être appliqués.
Usinage des surfaces de contact, alignement des trous et inspection
Le plan considère Ra 0,8 μm, l’absence de marques de jonction de trajectoire d’outil et la limite de chanfrein ≤0,1 mm comme des contrôles d’usinage explicites. Il demande également une attention particulière au positionnement entre les setups et à l’alignement des emplacements des trous entre les deux composants. Une inspection par machine à mesurer tridimensionnelle (CMM) est prescrite pour les tolérances géométriques des grandes faces.

Anodiser les pièces appariées ensemble et contrôler le film des filetages internes
Afin d’assurer la cohérence de la couleur, le plan de projet prévoit d’anodiser la base et le couvercle simultanément dans le même bain, avec comme cible le vert olive RAL 6003. Il recommande également d’éliminer le film d’oxyde interne des trous filetés afin de réduire le risque d’interférences d’assemblage liées au revêtement et de blocage des filetages.
L’approche centrale consiste à considérer la base et le couvercle comme un ensemble assorti. Le comportement des parois minces, les surfaces d’étanchéité, l’alignement des trous ainsi que la cohérence de la couleur contribuent tous aux exigences de fabrication et d’assemblage du boîtier.
Vous développez des boîtiers en aluminium, des couvercles en nid d’abeille ou des composants d’enceinte assortis ? Partagez vos plans 2D, vos modèles 3D, ainsi que vos exigences en matière de condition des matériaux et de finition avec Xu Feng afin d’échanger sur les options d’usinage et d’inspection. Discuss your enclosure project →