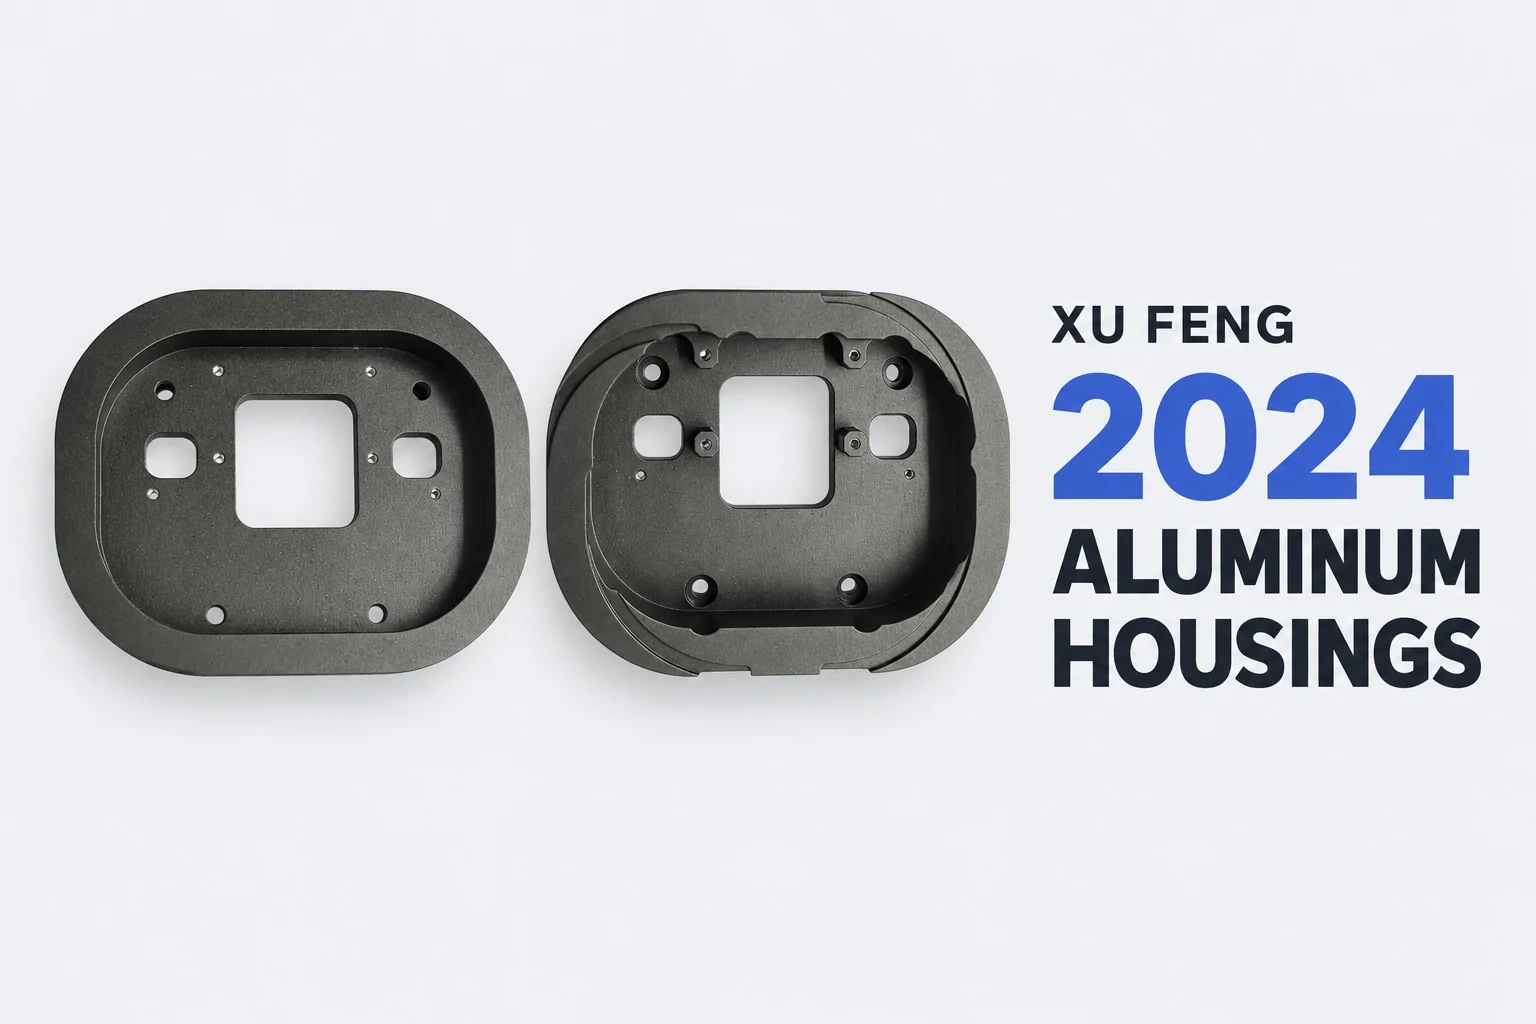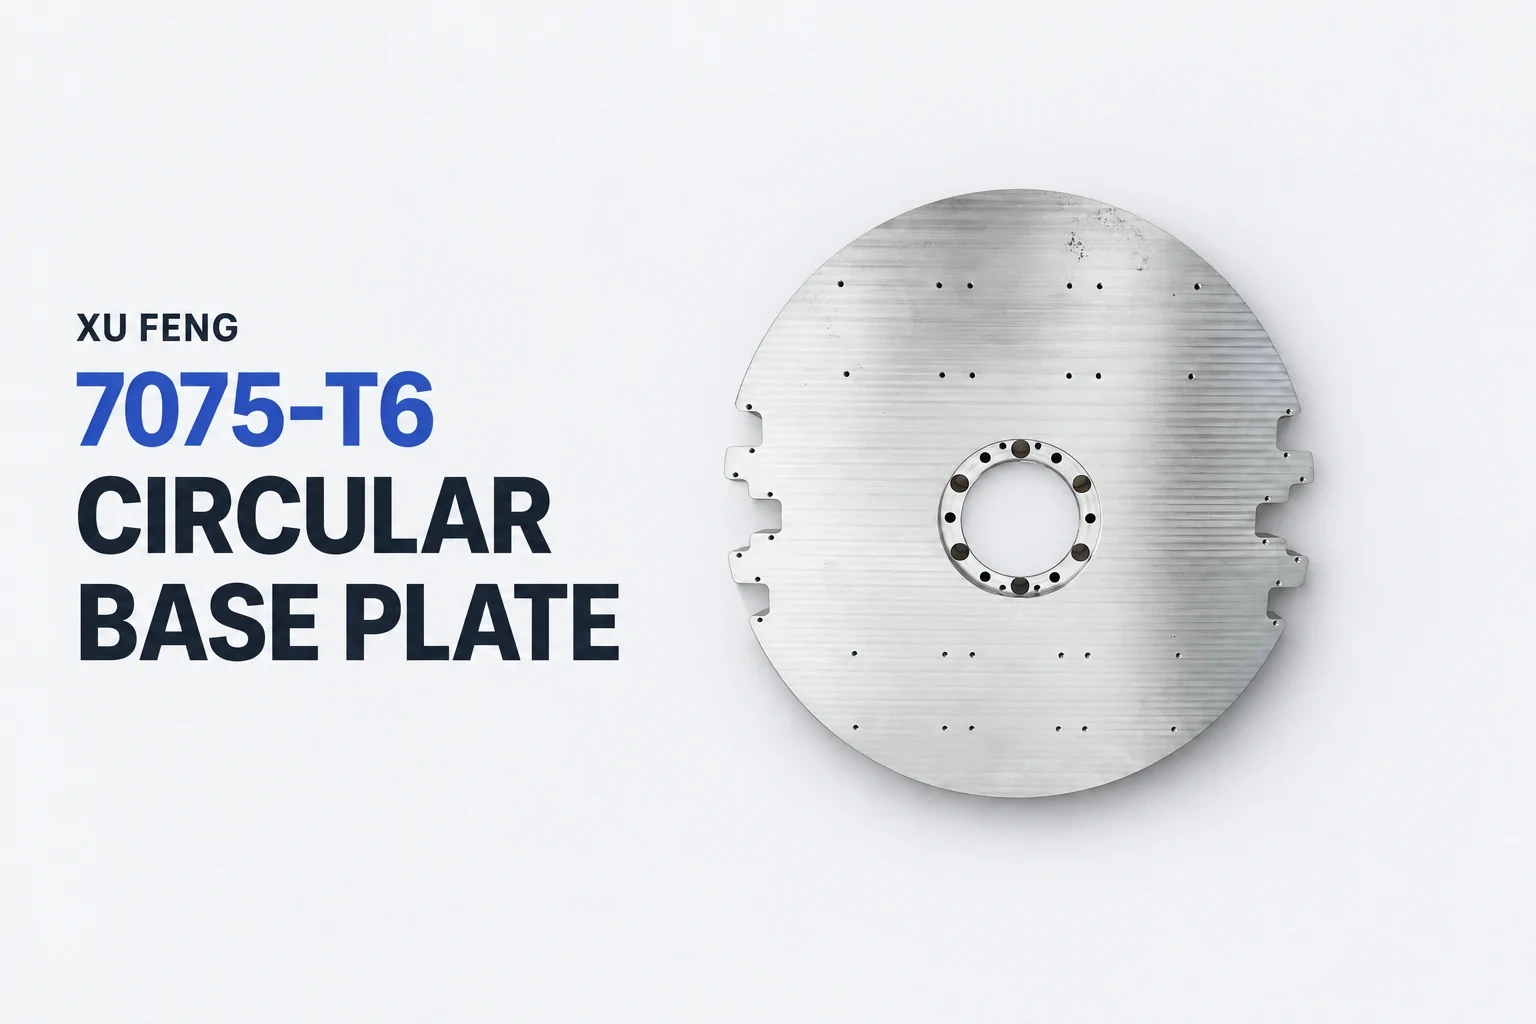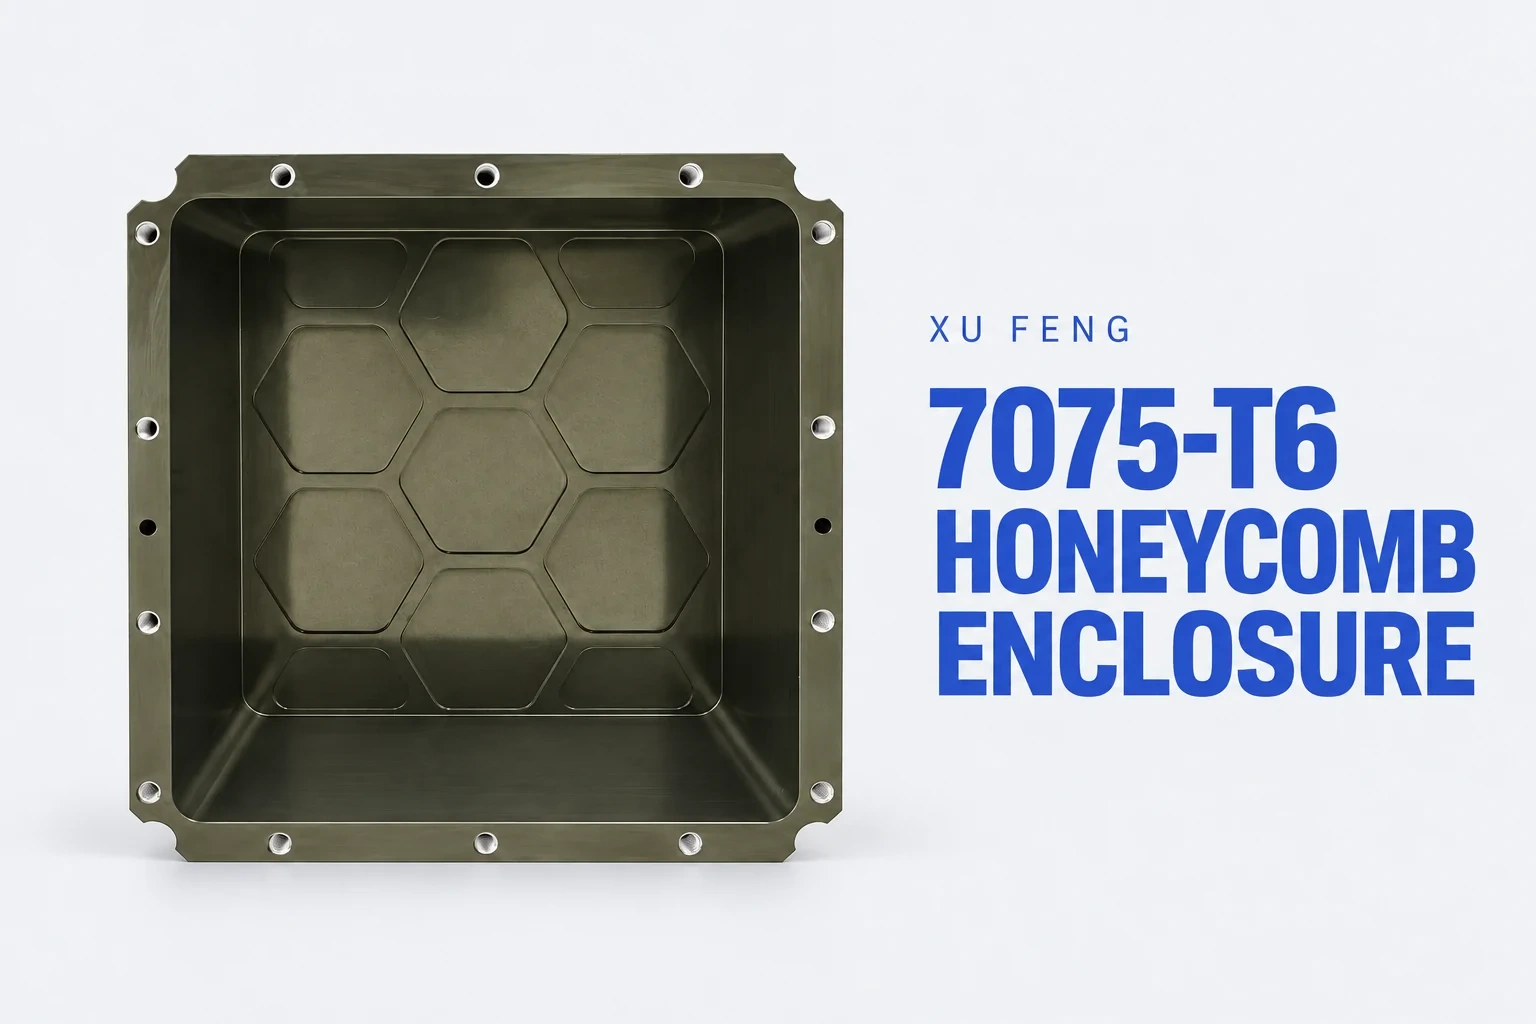
Projekt obudowy zależy nie tylko od wymiarów poszczególnych jej części. Podstawa i pokrywa muszą również współpracować ze sobą. Ta obudowa aluminiowa z mosiądzu 7075-T6 łączy funkcje cienkościennej konstrukcji w kształcie plastra miodu, powierzchnie uszczelniające o szlifie Ra 0,8, delikatne fazowanie krawędzi oraz anodowanie w kolorze oliwkowym w spójny plan produkcji.
Tło projektu
Prezentowana przez Xu Feng obudowa składa się z podstawy i górnej pokrywy wykonanych z aluminium 7075-T6. Podstawa posiada dużą komorę, otwory połączeniowe na obwodzie oraz boczne otwory, natomiast pokrywa zawiera strukturę redukującą wagę w postaci plastra miodu. Wymagania obróbcze dotyczą zarówno poszczególnych komponentów, jak również ich stykowych powierzchni, dopasowania otworów oraz jednolitości wykończenia.
Projekt określa szlif Ra 0,8 μm na powierzchniach uszczelniających bez śladów styku ścieżek narzędziowych, fazowanie krawędzi nieprzekraczające 0,1 mm oraz kolor RAL 6003 – oliwkowy – jako celowy. Dodatkowymi priorytetami kontroli procesu są płaskość, równoległości, dokładność umiejscowienia gwintowanych otworów oraz stabilność cienkościennej konstrukcji.

Wyzwania w produkcji
1. Usuwanie materiału i stabilność cienkościennej konstrukcji w kształcie plastra miodu
Głęboka komora wymaga znacznego usuwania materiału. Zgodnie z uwagami projektowymi istnieją ryzyka związane z przekształcaniem naprężeń i odkształcaniem po obróbce surowej. Pokrywa w formie plastra miodu wprowadza dodatkowe obszary cienkościenne, gdzie trzeba zwrócić uwagę na wibracje, elastyczne odkształcenia oraz obciążenia przy mocowaniu. Samo zwiększanie siły docisku nie jest odpowiednim rozwiązaniem problemu niestabilności cienkościennej.

2. Jakość powierzchni uszczelniających i geometryczna precyzja montażu
Powierzchnie uszczelniające wymagają szlifu Ra 0,8 μm oraz braku śladów styku ścieżek narzędziowych. Ograniczenie fazowania krawędzi do ≤0,1 mm także wymaga kontrolowanego wykończenia krawędzi. Jednocześnie podstawa i pokrywa muszą mieć zsynchronizowane umiejscowienia otworów oraz zachować wysoką dokładność geometryczną. Różne orientacje i ustawienia obrabiarki mogą prowadzić do błędów pozycjonowania, wpływających na sposób dopasowania poszczególnych elementów.
3. Jednolitość koloru anodowego i stan gwintów
Zgodnie z uwagami projektowymi stabilność koloru anodowego w przypadku stopu 7075 stanowi wyzwanie finiszowe. Podstawa i pokrywa muszą prezentować spójny wygląd wobec celowego koloru RAL 6003 – oliwkowego. Wewnętrzna plama tlenkowa w gwintowanych otworach również wymaga uwagi, aby wykończenie nie zakłócało zamierzonego dopasowania gwintów.
Rozwiązania Xu Fenga
Plan usunięcia naprężeń po obróbce surowej oraz stosowanie odpowiednich sposobów mocowania
Plan projektu zakłada starzenie w celu rozładowania naprężeń po obróbce surowej oraz stosowanie compliantnych systemów mocowania, aby uniknąć nadmiernego docisku cienkich fragmentów. Te działania mają na celu zaradzenie odkształceniom związanych z naprężeniami oraz obciążeniom dociskowym, jako odrębnym źródłom ryzyka produkcyjnego.
Warunki obróbki muszą być ustalone w odniesieniu do stanu materiału 7075-T6, rysunku oraz zatwierdzonych wymagań procesowych. W tym przypadku nie określono żadnej temperatury ani czasu trwania, a parametry pochodzące z niezwiązanych projektów nie powinny być stosowane.
Obróbka współrzędnościowa stykających się powierzchni, wyrównanie otworów i kontrola
Plan uznaje Ra 0,8 μm, brak śladów stykania ścieżek narzędzia oraz ograniczenie fazowania do ≤0,1 mm za wyraźne kontrole obróbcze. Zwraca również uwagę na dokładność pozycjonowania między ustawieniami oraz dopasowanie miejsc otworów w obu komponentach. Kontrola przy pomocy maszyny pomiarowej (CMM) jest przewidziana dla tolerancji geometrycznych dużych płaszczyzn.

Anodyzować sparowane części razem i kontrolować warstwę wewnętrznych gwintów
Aby zapewnić jednolitość koloru, plan projektu określa anodyzację podstawy i pokrywy razem w tym samym kąpieli, przy czym celem jest zielony odcień oliwkowy RAL 6003. Ponadto przewiduje usunięcie wewnętrznej plamy tlenku z gwintowanych otworów, aby zmniejszyć ryzyko interferencji podczas montażu związanych z powłoką oraz zablokowania gwintów.
Podstawowym podejściem jest traktowanie podstawy i pokrywy jako dopasowanego zestawu. Zachowanie cienkościenne, powierzchnie uszczelniające, wyrównanie otworów oraz jednolitość koloru wpływają na wszystkie wymagania związane z produkcją i montażem obudowy.
Opracowywanie obudów aluminiowych, pokryw w formie plastra miodu czy dopasowanych komponentów obudowy? Udostępnij swoje rysunki 2D, modele 3D, wymagania dotyczące stanu materiału oraz wykończenia Xu Fengowi, aby omówić opcje obróbki mechanicznej i kontroli. Discuss your enclosure project →