Partiowa produkcja obudowy o nieregularnym kształcie wymaga skoordynowanego zarządzania naprężeniami w materiale, obróbki wielostronnej oraz wykończenia powierzchni. Niniejszy przypadek Xu Feng przedstawia wyzwania i wymagania procesowe związane z partią 100 sztuk obudów z aluminium 2024.
Tło projektu
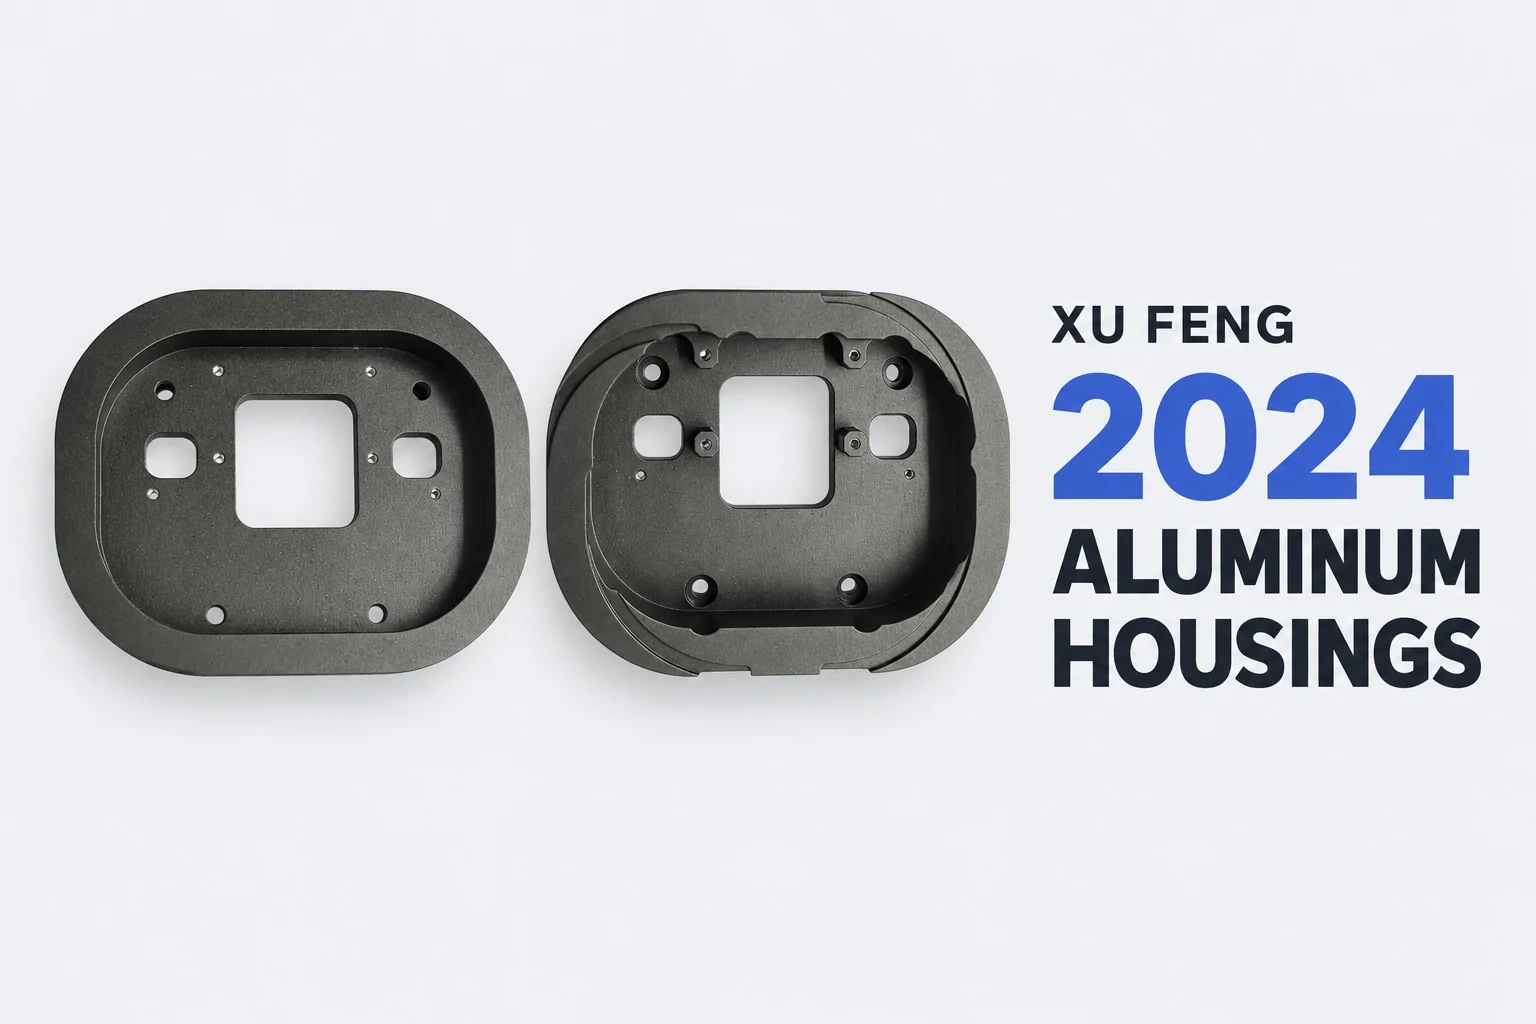
W projekcie zastosowano aluminium 2024 do obudowy opisanej w specyfikacji jako nieregularna owalna ramka, z kamerami na obu stronach, otworami pozycjonującymi oraz oknami o kształtach geometrycznych. Dostarczone fotografie ukazują ciemnoszare, zaokrąglone obudowy z oknami, wewnętrznymi stopniami i ściankami bocznymi. Znaczne usunięcie materiału z kamer oraz konieczność wielokrotnych ustawień sprawiają, że płaskość, dokładność geometryczna i estetyka są ściśle powiązanymi wymaganiami produkcyjnymi.
W określonych obszarach wymagana jest szorstkość Ra 0,8 lub Ra 1,6 μm, a fazowanie ostrej krawędzi ograniczone jest maksymalnie do C0,1. W specyfikacji podano tolerancje H12/h12 oraz ±IT12/2 dla nieokreślonych tolerancji, przy czym ich zastosowanie określa rysunek. Podana wielkość partii to 100 sztuk, do której dołączone są raporty dotyczące materiału, procesu odpuszczania naprężeń oraz kontroli wymiarów.

Wyzwania w produkcji
Naprężenia i odkształcenia po obróbce kamer
Specyfikacja wskazuje na resztkowe naprężenia i odkształcenia powstałe po obróbce jako ryzyko procesowe dla komponentu z aluminium 2024. Usunięcie znacznej ilości materiału z nieregularnej ramy sprawia, że stabilność po obróbce surowej staje się priorytetem dla późniejszych wymagań dotyczących płaskości i dokładności geometrycznej.
Obiekty dwustronne, lokalna szorstkość i delikatne fazowania
Kamery, otwory pozycjonujące i okna wymagają wielokrotnych ustawień na różnych stronach. Obciążenia przy mocowaniu mogą prowadzić do odkształceń obrabianego przedmiotu. Wymagania Ra 0,8 i Ra 1,6 dotyczą różnych regionów i muszą być odpowiednio kontrolowane. Fazowanie maksymalnie C0,1 również wymaga szczególnej uwagi, aby uniknąć nadmiernej redukcji krawędzi wpływającej na montaż.
Wyzwania związane z drobnym strzelaniem piaskowym i anodowaniem twardym typu I
Zgodnie z dostarczoną specyfikacją produkt wymaga drobnego strzelania piaskowego, a następnie anodowania kwasem chromowym typu I, z określoną grubością powłoki 8–10 μm i ciemnoszarym kolorem dopasowanym do wzoru klienta. Specyfikacja wskazuje na różnice w kolorze i jednorodność powłoki jako problemy związane z zawartością miedzi w aluminium 2024. Jednolita tekstura strzelania oraz stabilna preparacja przed anodowaniem stanowią dodatkowe priorytety dla estetyki całej partii.
Rozwiązanie procesowe Xu Fenga
Przestrzeganie przewidzianego procesu odpuszczania naprężeń oraz kontrola sił mocowania
Plan zakłada przeprowadzenie procesu odpuszczania naprężeń zgodnie z wymogami podanymi na rysunku, co ma zapewnić stabilność materiału po obróbce surowej. Siłę mocowania należy kontrolować podczas obróbki wielostronnej, aby ograniczyć odkształcenia spowodowane naciskiem, równocześnie dbając o spełnienie lokalnych wymagań dotyczących szorstkości i fazowania. Temperatury i czas trwania procesu nie zostały podane i powinny być zgodne z zatwierdzoną dokumentacją techniczną.

Koordynacja piaskowania, anodowania i ochrony gwintów
Plan wprowadza do wymagań wykończeniowych fakturę piaskowania, jednolitość procesu przedprzygotowawczego oraz dopasowanie koloru do wzoru klienta. Otwory gwintowane wymagają ochrony przed anodowaniem oraz usunięcia warstwy tlenku wewnątrz gwintów po jego wykonaniu, co zostało określone w specyfikacji, aby zmniejszyć ryzyko zablokowania gwintów podczas montażu. Grubość powłoki i kolor pozostają wymaganiami akceptacyjnymi, a nie wnioskami opartymi na zdjęciach.
Wspieranie kontroli partii poprzez pełną kontrolę i dokumentację
Projekt zakłada pełne badanie płaskości, położenia otworów oraz szorstkości powierzchni. Liczne elementy obudowy obejmują wiele punktów pomiarowych na maszynie CMM, które muszą być zaplanowane zgodnie z wymaganiami geometrycznymi rysunku, wraz z odpowiednimi kontrolami szorstkości. Wymagana dokumentacja wysyłkowa zawiera raporty dotyczące materiału, procesu odpuszczania oraz kontroli wymiarowej.
W sumie te wymagania definiują plan produkcji dla partii 100 sztuk: zarządzanie naprężeniami i odkształceniom klamrowymi, koordynację obróbki mechanicznej i wykończenia, a także utrzymanie procedur kontroli i raportowania.
W przypadku obudów aluminiowych lub precyzyjnych komponentów wielościennech prosimy o przesłanie rysunków, modelu 3D, stanu materiału, specyfikacji wykończenia oraz wymagań dotyczących partii produkcyjnej do Xu Feng w celu omówienia planowania obróbki skrawaniem i kontroli. Contact Xu Feng →