Партийное производство корпуса сложной формы требует согласованного управления внутренними напряжениями материала, многофасадной механической обработки и финишной отделки поверхности. В данном случае компании Xu Feng представлены задачи и технологические требования для партии из 100 деталей — алюминиевых корпусов марки 2024.
Краткая информация о проекте
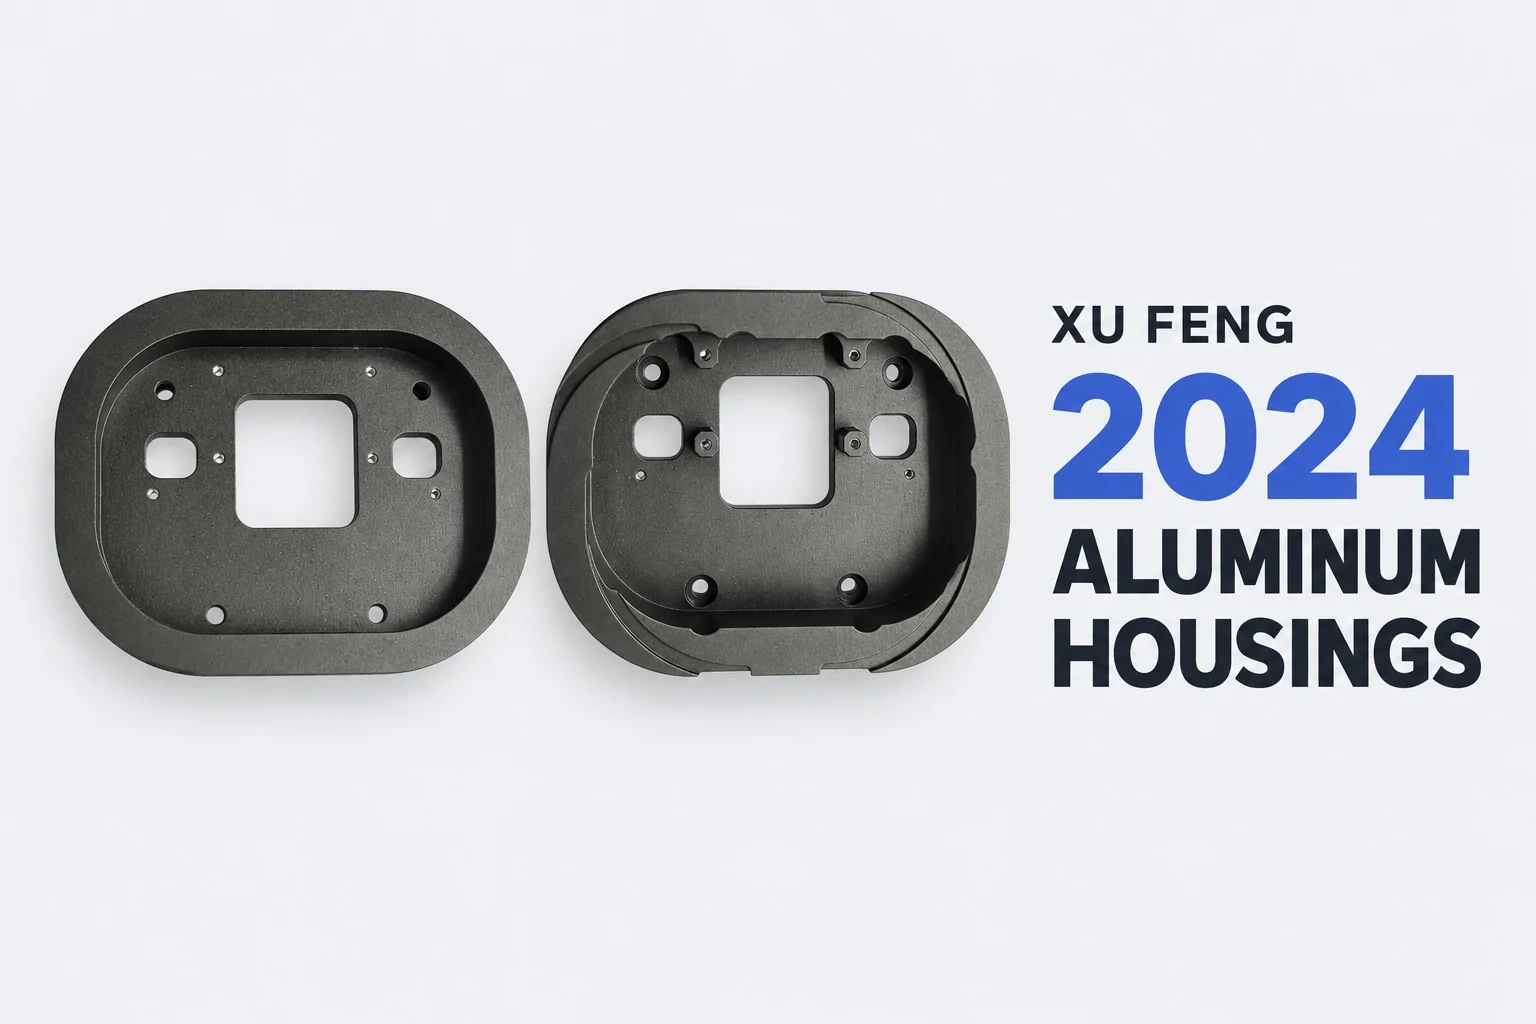
В проекте используется алюминий марки 2024 для изготовления корпуса, который в техническом задании описывается как неправильная овальная рама с полостями на обеих сторонах, установочными отверстиями и фигурными окнами. Предоставленные фотографии демонстрируют тёмно‑серые округлые корпуса с окнами, внутренними ступенями и боковыми стенками. Значительное удаление материала из полостей и многократная перестановка заготовки делают требования к плоскостности, геометрической точности и внешнему виду тесно взаимосвязанными.
В указанных зонах предписаны шероховатости Ra 0,8 или Ra 1,6 мкм, а фаски на острых кромках ограничены максимальным радиусом C0,1. В техническом задании указаны допуски H12/h12 и ±IT12/2 для неопределённых размеров; их применение определяется чертежом. Указанная партия составляет 100 деталей, сопровождаемая отчётами о материале, термообработке для снятия напряжений и проверке размеров.

Проблемы производства
Напряжения и деформации после обработки полостей
В техническом задании остаточные напряжения и деформации после механической обработки рассматриваются как технологические риски для детали из алюминия марки 2024. Удаление значительного объёма материала из сложной рамы делает стабильность после черновой обработки приоритетной задачей для последующего соблюдения требований к плоскостности и геометрической точности.
Двухсторонние элементы, локальная шероховатость и тонкие фаски
Полости, установочные отверстия и окна требуют многократной перестановки заготовки на разных сторонах. Прижимные нагрузки могут приводить к деформации детали. Требования по шероховатости Ra 0,8 и Ra 1,6 распространяются на разные участки и должны контролироваться соответствующим образом. Также необходимо учитывать ограничение на фаску C0,1, чтобы избежать чрезмерного снятия кромки, что может повлиять на сборку.
Проблемы тонкого пескоструйного воздействия и анодирования типа I
Согласно предоставленному техническому заданию, изделие должно подвергаться тонкому пескоструйному воздействию с последующим хромово‑кислотным анодированием типа I; предписанная толщина покрытия — 8–10 мкм, цвет — тёмно‑серый, соответствующий образцу заказчика. В задании отмечается, что вариации цвета и неравномерность покрытия представляют особую проблему для алюминия марки 2024, содержащего медь. Однородная текстура пескоструйной обработки и стабильная предварительная подготовка также являются важными приоритетами для обеспечения единообразного внешнего вида партии.
Процессное решение Сю Фэна
Следуйте указанной процедуре термообработки для снятия напряжений и контролируйте прижимные нагрузки
План предусматривает проведение термообработки для снятия напряжений в соответствии с указаниями чертежа, что обеспечит стабильность материала после черновой обработки. Во время многофасадной механической обработки необходимо контролировать усилие прижима, чтобы минимизировать деформацию, вызванную давлением, одновременно соблюдая региональные требования к шероховатости и фаскам. Температура и продолжительность обработки не указаны и должны соответствовать утверждённой технологической документации.

Координированная пескоструйная обработка, анодирование и защита резьбы
План включает в требования по отделке такие аспекты, как текстура полученной струйной обработкой, единообразие предварительной обработки и соответствие цвета образцам заказчика. Резьбовые отверстия требуют защиты перед анодированием и удаления оксидной плёнки внутри резьбы после него, как указано в техническом задании, чтобы снизить риск заклинивания резьбы при сборке. Толщина покрытия и его цвет остаются требованиями к приемке, а не выводами, сделанными на основе фотографий.
Обеспечение контроля партии путём полной проверки и документирования
Проект предусматривает полную проверку плоскостности, расположения отверстий и шероховатости поверхности. Многие конструктивные элементы корпуса требуют измерений в нескольких точках с использованием координатно-измерительной машины; эти измерения необходимо планировать с учётом геометрических требований чертежа, одновременно проводя соответствующие проверки шероховатости. Необходимая отгрузочная документация включает отчёты о материалах, термической обработке для снятия напряжений и размерных измерениях.
В совокупности эти требования определяют производственный план для партии из 100 деталей: управление напряжениями и деформацией при зажиме, координация механической обработки и финишной отделки, а также поддержание системы контроля и отчётности.
Для алюминиевых корпусов или прецизионных деталей с несколькими обработанными поверхностями предоставьте свои чертежи, 3D‑модель, информацию о состоянии материала, требования к отделке и параметры партии компании Xu Feng для обсуждения плана механической обработки и контроля. Contact Xu Feng →