La produzione in serie di un alloggiamento sagomato richiede un controllo coordinato delle tensioni del materiale, della lavorazione su più facce e della finitura superficiale. Questo caso di Xu Feng illustra le sfide e i requisiti di processo imposti per una serie di 100 pezzi di alloggiamenti in alluminio 2024.
Contesto del progetto
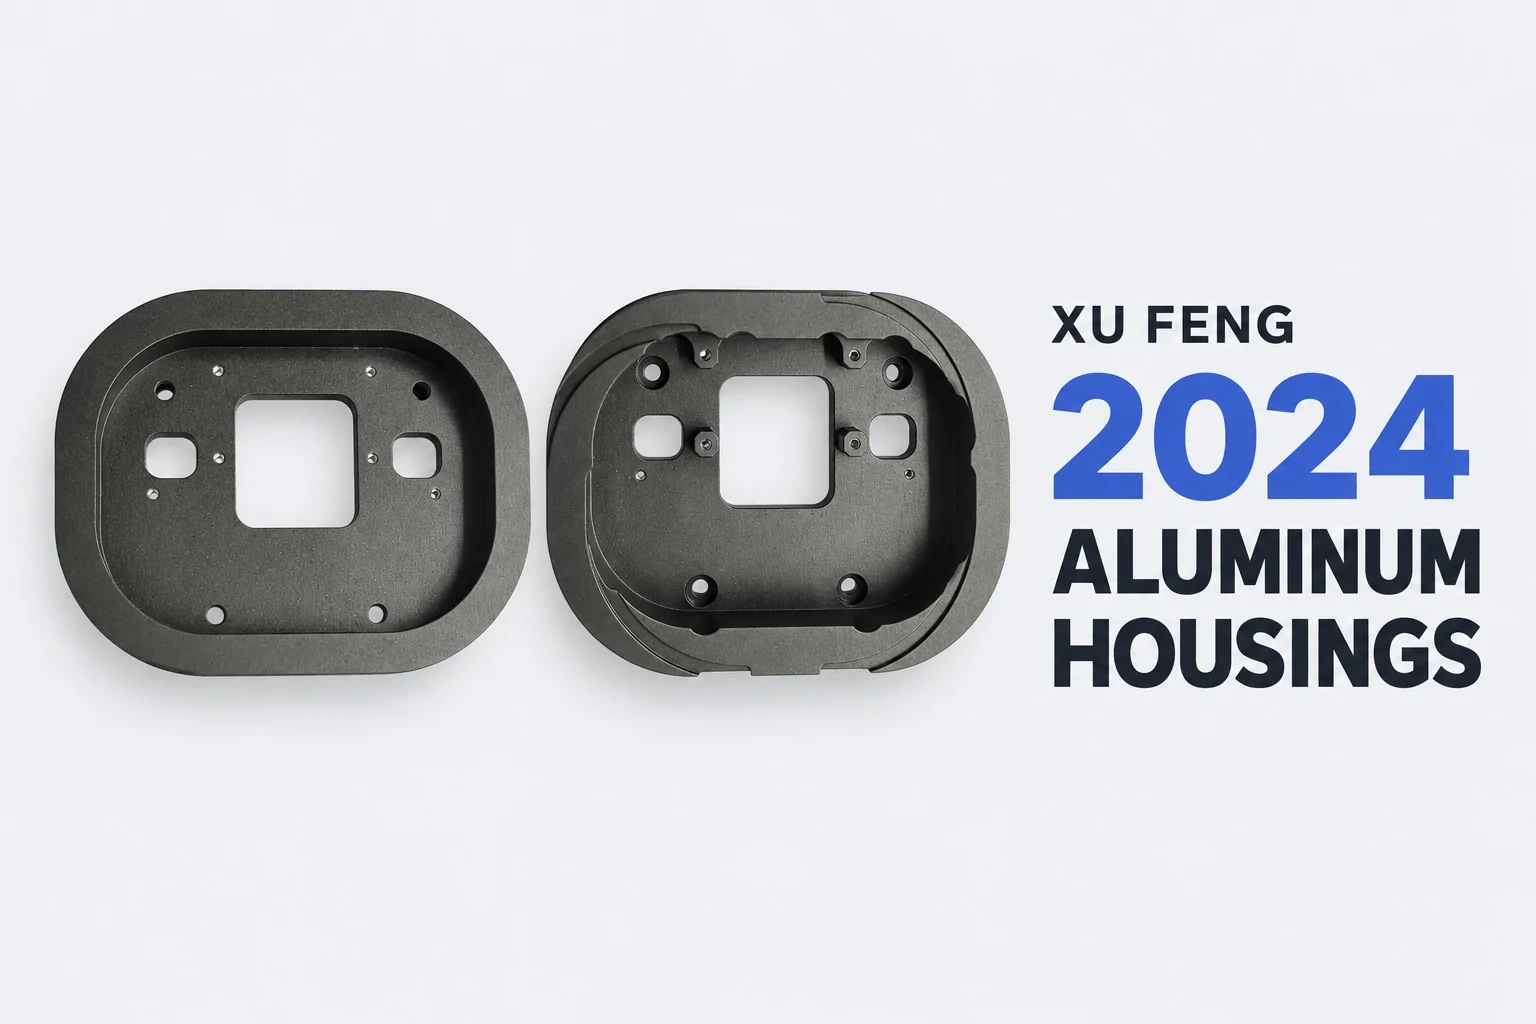
Il progetto utilizza alluminio 2024 per un alloggiamento descritto nella specifica come una struttura ovale irregolare, con cavità su entrambe le facce, fori di posizionamento e finestre sagomate. Le fotografie fornite mostrano alloggiamenti arrotondati di colore grigio scuro, dotati di finestre, gradini interni e pareti laterali. L’asportazione di notevoli quantità di materiale dalle cavità e le ripetute operazioni di montaggio rendono la planarità, l’accuratezza geometrica e l’aspetto estetico esigenze produttive strettamente correlate.
Le zone specificate richiedono una rugosità Ra 0,8 o Ra 1,6 μm, mentre gli smussi a spigolo vivo sono limitati a un massimo di C0,1. La specifica indica H12/h12 e ±IT12/2 per le tolleranze non esplicitate, lasciando alla documentazione tecnica la determinazione dell’applicazione. La dimensione dichiarata della serie è di 100 pezzi, accompagnata da rapporti relativi al materiale, al trattamento termico di rilassamento delle tensioni e alle verifiche dimensionali.

Sfide della produzione
Tensioni e distorsioni dopo la lavorazione delle cavità
La specifica individua le tensioni residue e le distorsioni post-lavorazione come rischi di processo per il componente in alluminio 2024. L’asportazione di ingenti quantità di materiale dalla struttura sagomata rende prioritaria la stabilità dopo la sgrossatura, al fine di garantire la successiva planarità e la precisione geometrica.
Caratteristiche su entrambe le facce, rugosità localizzata e smussi fini
Cavità, fori di posizionamento e finestre richiedono ripetuti set-up su diverse facce. I carichi di serraggio possono deformare il pezzo. I requisiti di rugosità Ra 0,8 e Ra 1,6 si applicano a zone differenti e vanno gestiti di conseguenza. Anche lo smusso massimo di C0,1 richiede attenzione, per evitare un’eccessiva asportazione dello spigolo che potrebbe compromettere l’assemblaggio.
Sfide della sabbiatura fine + anodizzazione dura di tipo I
Secondo la specifica fornita, il prodotto richiede una sabbiatura fine seguita da anodizzazione al cromo di tipo I, con uno spessore di rivestimento specificato tra 8 e 10 μm e un colore grigio scuro corrispondente al campione del cliente. La specifica evidenzia come variabilità cromatica e uniformità del rivestimento rappresentino preoccupazioni per l’alluminio 2024 contenente rame. Una texture di sabbiatura costante e un pretrattamento stabile costituiscono ulteriori priorità per l’aspetto complessivo della serie.
Soluzione di processo di Xu Feng
Seguire il trattamento di rilassamento delle tensioni specificato e controllare i carichi di serraggio
Il piano prevede il trattamento termico di rilassamento delle tensioni secondo quanto indicato sul disegno, al fine di assicurare la stabilità del materiale dopo la sgrossatura. Durante la lavorazione su più facce, la forza di serraggio deve essere regolata per limitare le deformazioni indotte dalla pressione, parallelamente ai requisiti di rugosità e smusso specifici per ciascuna zona. Le temperature e le durate del trattamento non sono state fornite e dovrebbero attenersi alla documentazione di processo approvata.

Coordinare sabbiatura, anodizzazione e protezione delle filettature
Il piano integra nei requisiti di finitura la texture della sabbiatura, la coerenza del pretrattamento e l’abbinamento cromatico rispetto ai campioni del cliente. I fori filettati richiedono una protezione prima dell’anodizzazione e la rimozione del film ossidico all’interno delle filettature successivamente, come indicato nella specifica, al fine di ridurre il rischio di grippaggio delle filettature durante l’assemblaggio. Lo spessore del rivestimento e il colore restano requisiti di accettazione, piuttosto che conclusioni tratte dalle fotografie.
Sostenere il controllo dei lotti mediante ispezione completa e documentazione
Il progetto prevede un’ispezione completa della planarità, della posizione dei fori e della rugosità superficiale. Numerose caratteristiche della scatola richiedono molteplici punti di misura con la CMM, che devono essere pianificati in base ai requisiti geometrici del disegno, insieme a opportune verifiche della rugosità. La documentazione obbligatoria per la spedizione comprende rapporti relativi al materiale, al trattamento termico di rilassamento delle tensioni e alle ispezioni dimensionali.
Nel complesso, questi requisiti definiscono il piano di produzione per il lotto di 100 pezzi: gestione delle tensioni e delle deformazioni da serraggio, coordinamento tra lavorazione e finitura, nonché mantenimento dei controlli di ispezione e di rendicontazione.
Per alloggiamenti in alluminio o componenti di precisione a più facce, condividete i vostri disegni, il modello 3D, le condizioni del materiale, le specifiche di finitura e i requisiti di lotto con Xu Feng per discutere la pianificazione della lavorazione e del controllo. Contact Xu Feng →