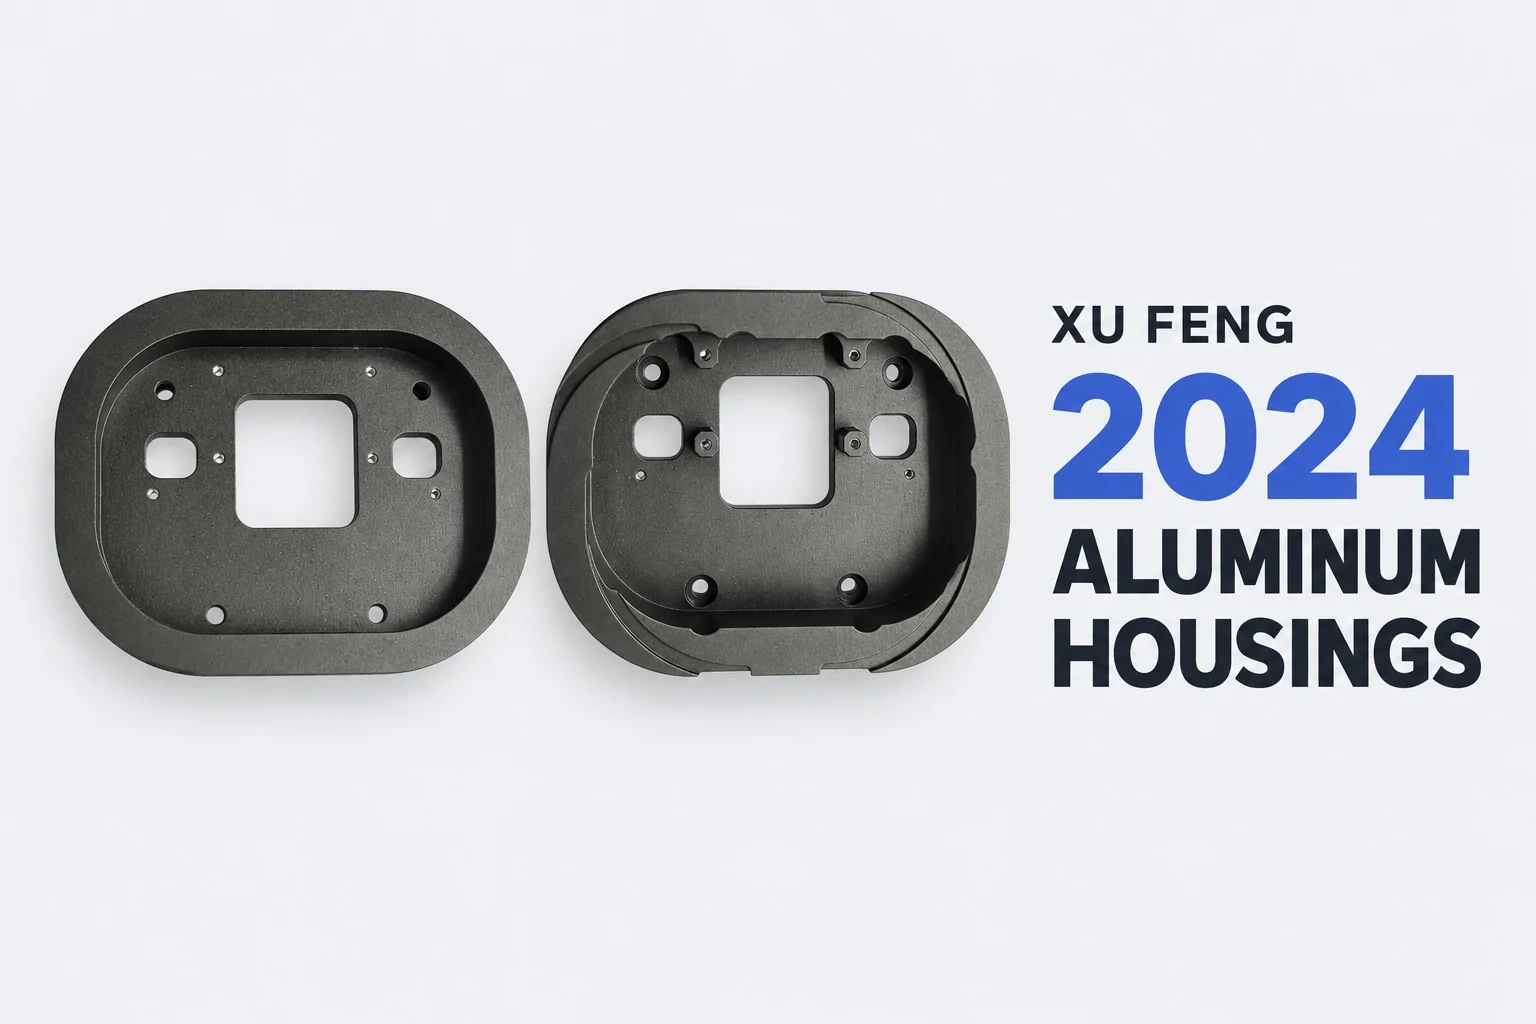
La produzione in serie di un alloggiamento sagomato richiede un controllo coordinato delle tensioni del materiale, della lavorazione su più facce e della finitura superficiale. Questo caso di Xu Feng illustra le sfide e i requisiti di processo relativi a una serie di 100 pezzi di alloggiamenti in alluminio 2024.
Contesto del progetto
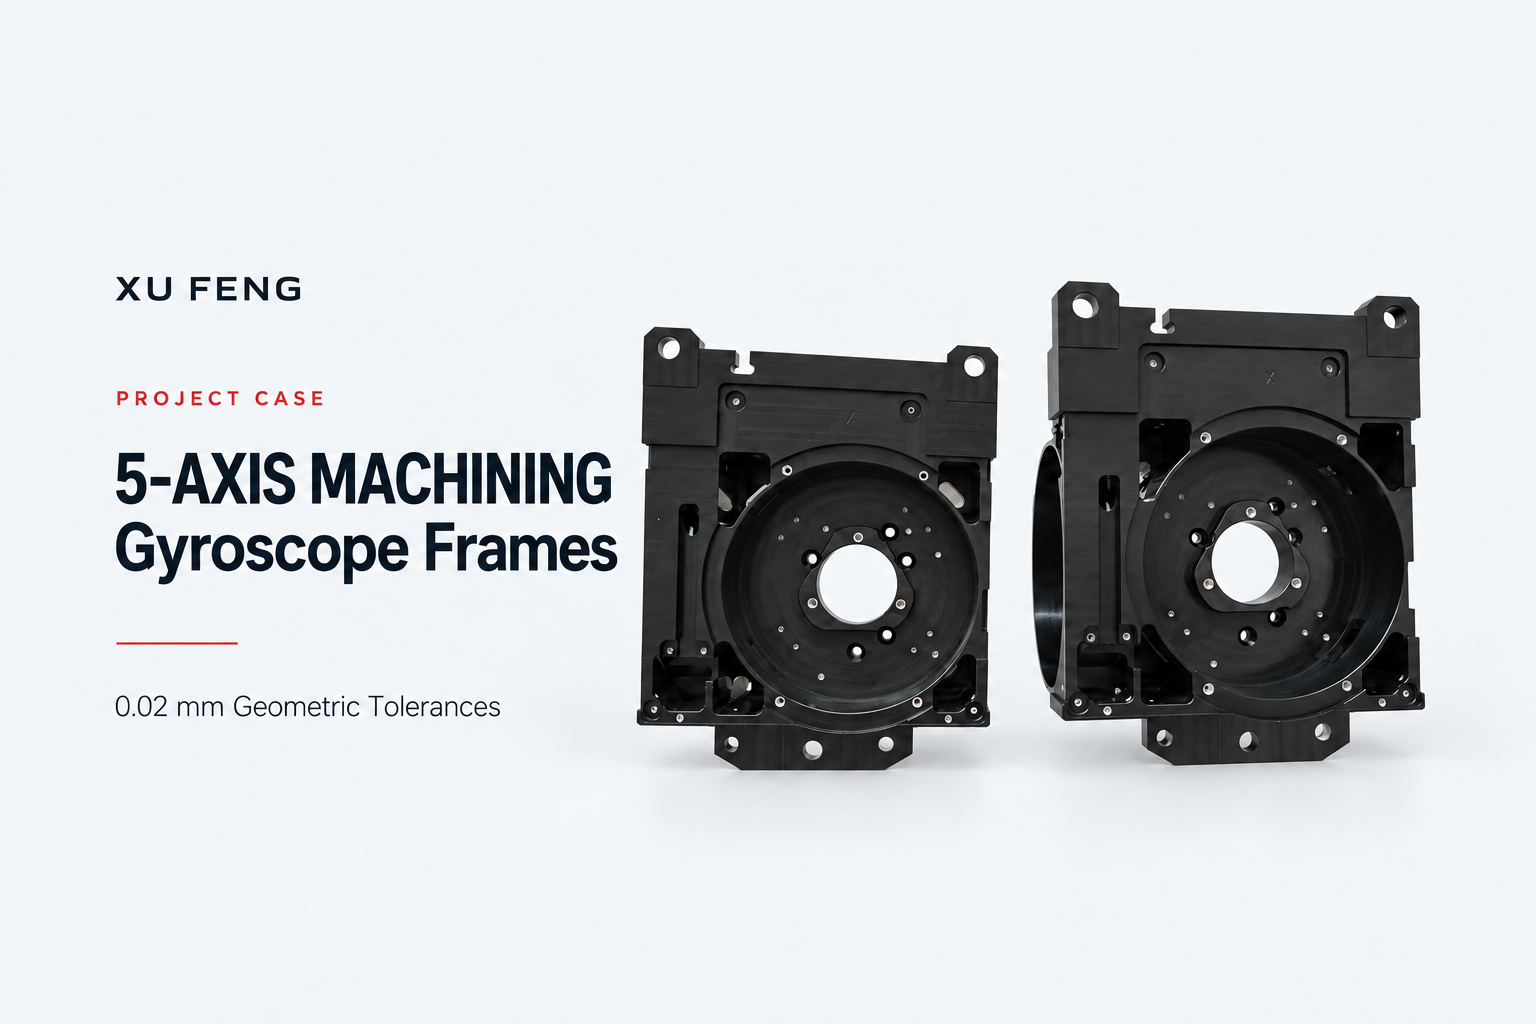
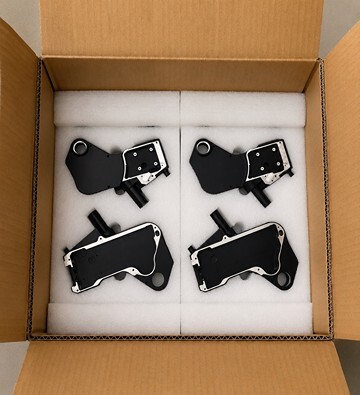
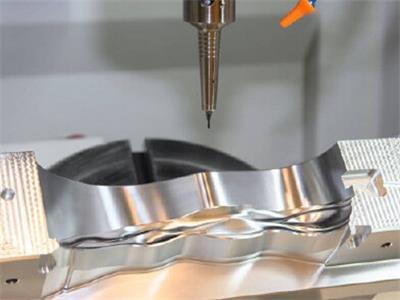
Il progetto utilizza alluminio 2024 per un alloggiamento descritto nella specifica come una struttura ovale irregolare, con cavità su entrambe le facce, fori di posizionamento e finestre sagomate. Le fotografie fornite mostrano alloggiamenti arrotondati di colore grigio scuro, dotati di finestre, gradini interni e pareti laterali. L’asportazione di notevoli quantità di materiale dalle cavità e le ripetute operazioni di montaggio rendono la planarità, l’accuratezza geometrica e l’aspetto estetico esigenze produttive strettamente correlate.
Le aree specificate richiedono una rugosità Ra 0,8 o Ra 1,6 μm, mentre gli smussi a spigolo vivo sono limitati a un massimo di C0,1. La specifica indica H12/h12 e ±IT12/2 per le tolleranze non espresse, lasciando alla documentazione tecnica la definizione dell’applicazione. La dimensione dichiarata della serie è di 100 pezzi, accompagnata da rapporti relativi al materiale, al trattamento termico di rilassamento delle tensioni e all’ispezione dimensionale.
Figura 1. Caratteristiche dell’alloggiamento nel materiale fornito. Le fotografie dell’aspetto non consentono di valutare la rugosità, lo spessore del rivestimento né la conformità dimensionale.
Sfide produttive
Tensioni e deformazioni dopo la lavorazione delle cavità
La specifica individua le tensioni residue e le deformazioni post-lavorazione come rischi di processo per il componente in alluminio 2024. L’asportazione di ingenti volumi di materiale dalla struttura sagomata rende prioritaria la stabilità dopo la sgrossatura, al fine di garantire la successiva planarità e l’accuratezza geometrica.
Caratteristiche su due lati, rugosità localizzata e smussi fini
Cavità, fori di posizionamento e finestre richiedono ripetuti set-up su diverse facce. I carichi di serraggio possono deformare il pezzo. I requisiti di rugosità Ra 0,8 e Ra 1,6 si applicano a zone differenti e vanno gestiti di conseguenza. Anche lo smusso massimo di C0,1 richiede attenzione per evitare un’eccessiva asportazione dello spigolo, che potrebbe compromettere l’assemblaggio.
Sfide della sabbiatura fine e dell’anodizzazione dura di tipo I
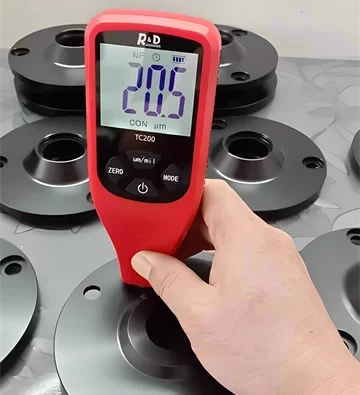
Secondo la specifica fornita, il prodotto richiede una sabbiatura fine seguita da anodizzazione al cromo di tipo I, con uno spessore di rivestimento specificato tra 8 e 10 μm e un colore grigio scuro corrispondente al campione del cliente. La specifica evidenzia come variazioni di colore e uniformità del rivestimento rappresentino preoccupazioni per l’alluminio 2024 contenente rame. Una texture di sabbiatura costante e un pretrattamento stabile sono ulteriori priorità per l’aspetto complessivo della serie.
Soluzione di processo di Xu Feng
Seguire il trattamento di rilassamento delle tensioni prescritto e controllare i carichi di serraggio
Il piano prevede il trattamento termico di rilassamento delle tensioni indicato nel disegno, volto a garantire la stabilità del materiale dopo la sgrossatura. Durante la lavorazione su più facce, è necessario controllare la forza di serraggio per limitare le deformazioni indotte dalla pressione, parallelamente ai requisiti di rugosità e smusso specifici per ciascuna zona. Le temperature e le durate del trattamento non sono state fornite e dovrebbero essere conformi alla documentazione di processo approvata.
Figura 2. Pareti laterali e dettagli degli spigoli evidenziano la necessità di coordinare la lavorazione su più facce con i carichi di fissaggio.
Coordinare sabbiatura, anodizzazione e protezione delle filettature
Il piano integra la texture della sabbiatura, la coerenza del pretrattamento e la corrispondenza del colore al campione del cliente tra i requisiti di finitura. I fori filettati richiedono protezione prima dell’anodizzazione e la rimozione del film ossidico all’interno delle filettature dopo, come indicato nella specifica, per ridurre il rischio di bloccaggio delle filettature durante l’assemblaggio. Lo spessore del rivestimento e il colore restano requisiti di accettazione, piuttosto che conclusioni tratte dalle fotografie.
Supportare il controllo della serie mediante ispezioni complete e documentazione
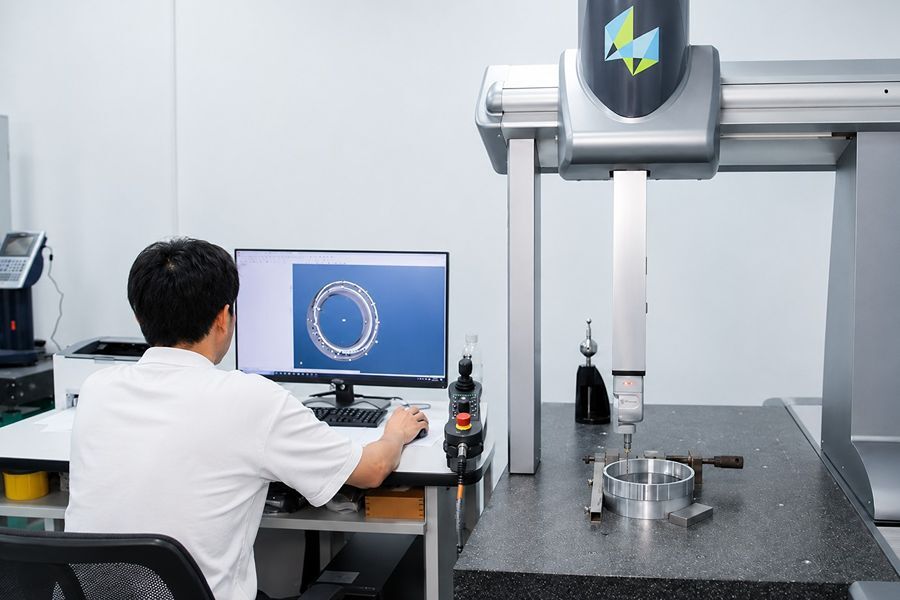
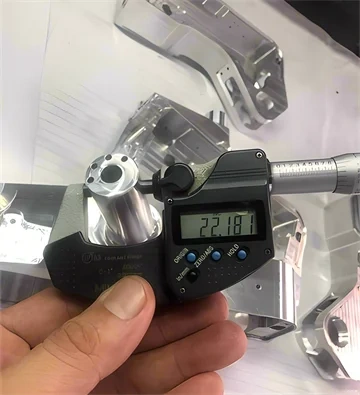
Il progetto prevede ispezioni complete della planarità, della posizione dei fori e della rugosità superficiale. Molte caratteristiche dell’alloggiamento richiedono diversi punti di misurazione tramite CMM, da pianificare in base ai requisiti geometrici del disegno, insieme a opportune verifiche della rugosità. La documentazione di spedizione richiesta comprende rapporti sul materiale, sul trattamento termico di rilassamento delle tensioni e sull’ispezione dimensionale.
Nel complesso, questi requisiti definiscono il piano produttivo per la serie di 100 pezzi: gestione delle tensioni e delle deformazioni da serraggio, coordinamento tra lavorazione e finitura, e mantenimento di controlli di ispezione e reportistica.
Per alloggiamenti in alluminio o componenti di precisione multifaccia, condividete con Xu Feng i vostri disegni, il modello 3D, le condizioni del materiale, le specifiche di finitura e i requisiti della serie, per discutere la pianificazione della lavorazione e delle ispezioni. Contattate Xu Feng →