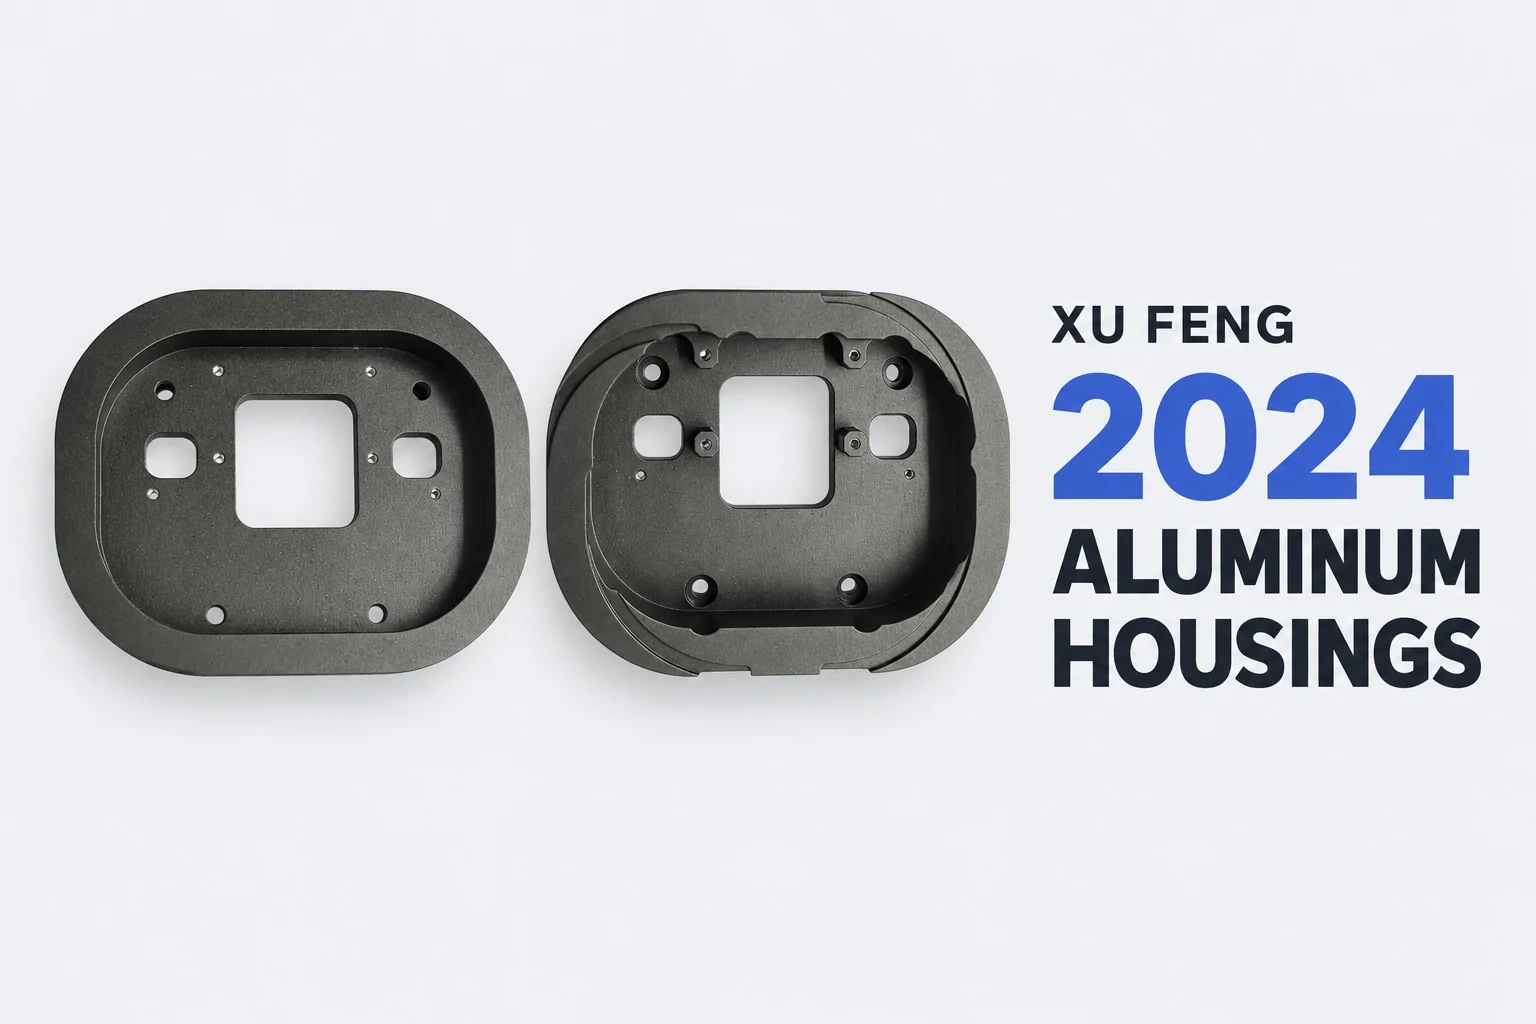
Partiowa produkcja obudowy o nieregularnym kształcie wymaga skoordynowanego zarządzania naprężeniami w materiale, obróbki wielostronnej oraz wykończenia powierzchni. Niniejszy przypadek Xu Feng przedstawia wyzwania i wymagania procesowe związane z partią 100 sztuk obudów z aluminium 2024.
Tło projektu
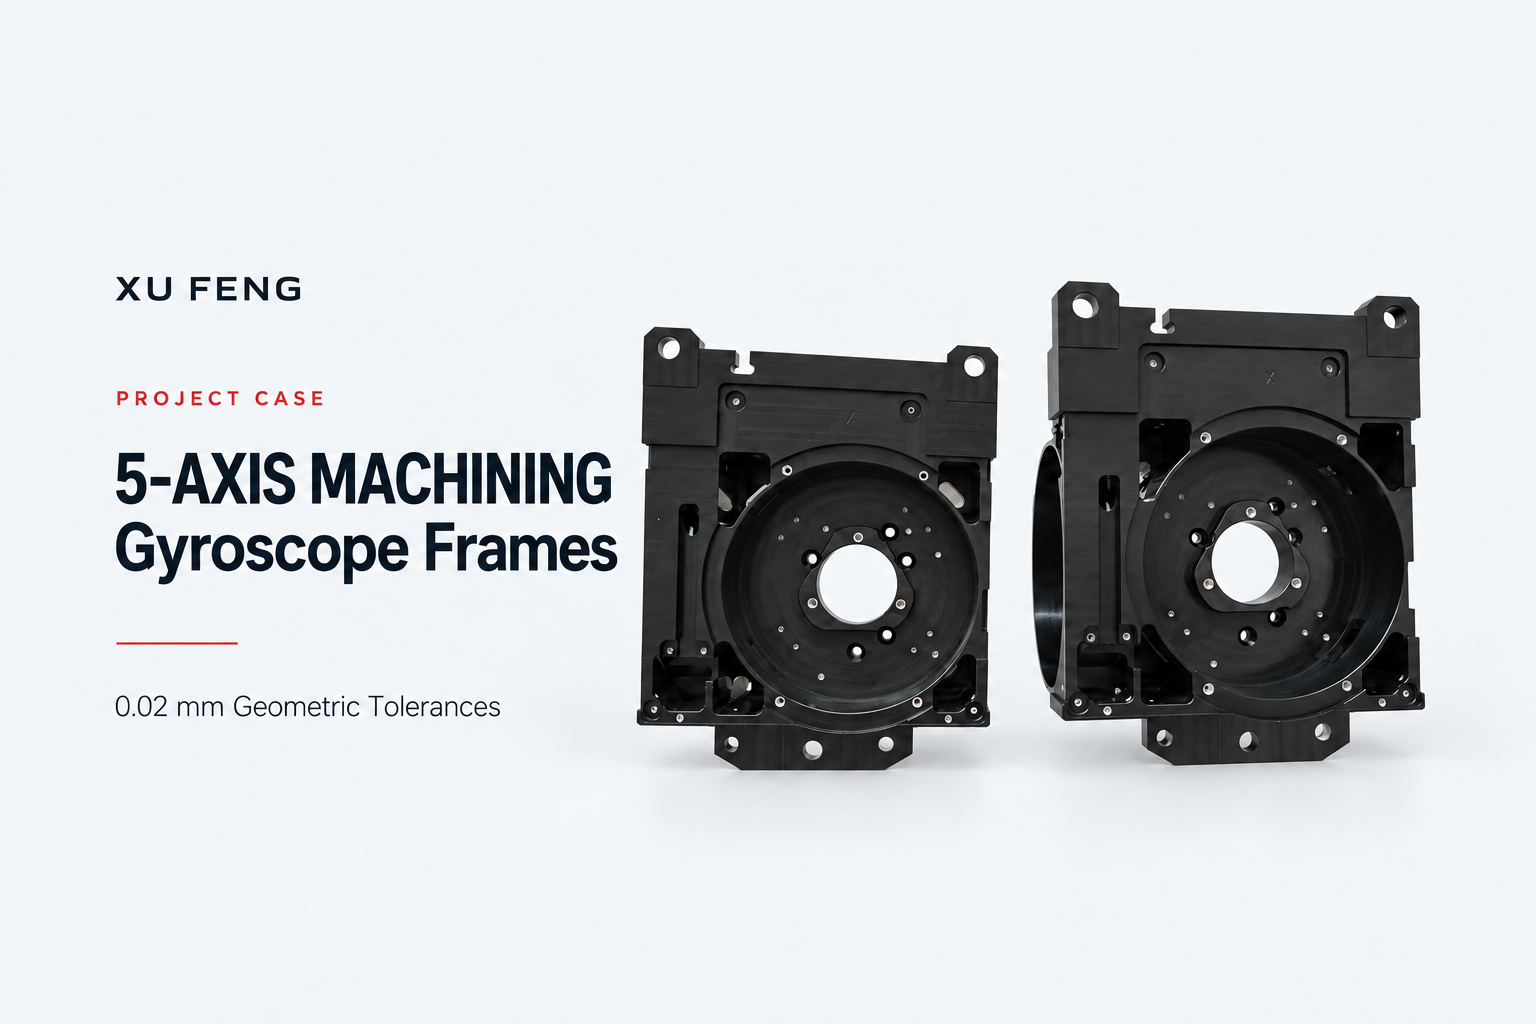
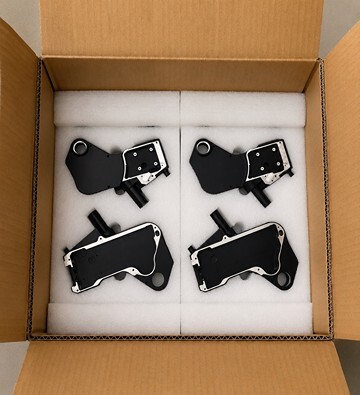
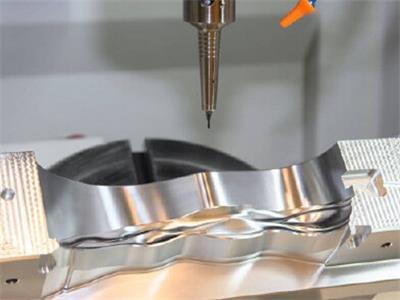
W projekcie zastosowano aluminium 2024 do wykonania obudowy opisanej w specyfikacji jako nieregularna owalna ramka, z kamerami po obu stronach, otworami pozycjonującymi oraz oknami o kształtach geometrycznych. Dostarczone fotografie ukazują ciemnoszare, zaokrąglone obudowy z oknami, wewnętrznymi stopniami i ściankami bocznymi. Znaczne usunięcie materiału z kamer oraz konieczność wielokrotnych ustawień sprawiają, że płaskość, dokładność geometryczna i estetyka są ściśle powiązanymi wymaganiami produkcyjnymi.
W określonych obszarach wymagana jest szorstkość Ra 0,8 lub Ra 1,6 μm, a fazowanie ostro brzegów ograniczone jest maksymalnie do C0,1. W specyfikacji podano tolerancje H12/h12 oraz ±IT12/2 dla nieokreślonych tolerancji; ich zastosowanie określa rysunek. Podana wielkość partii to 100 sztuk, do której dołączone są raporty dotyczące materiału, odpuszczania naprężeń oraz kontroli wymiarowej.
Rysunek 1. Elementy obudowy widoczne na dostarczonym materiale. Fotografie wyglądu nie potwierdzają szorstkości, grubości powłoki ani zgodności wymiarowej.
Wyzwania produkcyjne
Naprężenia i odkształcenia po obróbce kamer
Specyfikacja wskazuje na pozostałe naprężenia i odkształcenia powstałe po obróbce jako ryzyko procesowe dla komponentu z aluminium 2024. Usunięcie znacznej ilości materiału z profilowanej ramy czyni stabilność po obróbce surowej priorytetem dla późniejszych wymagań dotyczących płaskości i dokładności geometrycznej.
Dwustronne elementy, lokalna szorstkość i delikatne fazowania
Kamery, otwory pozycjonujące i okna wymagają wielokrotnych ustawień na różnych stronach. Obciążenia przy mocowaniu mogą prowadzić do deformacji obrabianego przedmiotu. Wymagania Ra 0,8 i Ra 1,6 dotyczą różnych obszarów i muszą być odpowiednio kontrolowane. Fazowanie maksymalnie C0,1 również wymaga szczególnej uwagi, aby uniknąć nadmiernej redukcji krawędzi, co mogłoby wpłynąć na montaż.
Wyzwania związane z drobnym strzelaniem piaskowym i anodowaniem twardym typu I
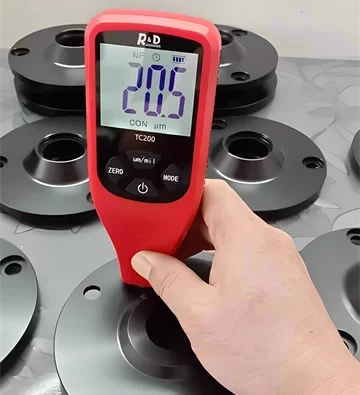
Zgodnie z dostarczoną specyfikacją produkt wymaga drobnego strzelania piaskowego, a następnie anodowania kwasem chromowym typu I, z określoną grubością powłoki 8–10 μm i ciemnoszarym kolorem dopasowanym do wzoru klienta. Specyfikacja wskazuje na różnice w kolorze i jednorodność powłoki jako problemy charakterystyczne dla zawierającego miedź aluminium 2024. Jednolita tekstura strzelania oraz stabilna preparacja są dodatkowymi priorytetami dla wyglądu całej partii.
Rozwiązanie procesowe Xu Feng
Postępować zgodnie z przewidzianym odpuszczaniem naprężeń i kontrolować obciążenia przy mocowaniu
Plan zakłada przeprowadzenie odpuszczania naprężeń w temperaturze i czasie określonych na rysunku, co zapewnia stabilność materiału po obróbce surowej. Siłę docisku należy kontrolować podczas obróbki wielostronnej, aby ograniczyć odkształcenia spowodowane naciskiem, równolegle z wymaganiami dotyczącymi szorstkości i fazowania w poszczególnych obszarach. Temperatury i czas trwania obróbki nie zostały podane i powinny być zgodne z zatwierdzoną dokumentacją procesową.
Rysunek 2. Ścianki boczne i elementy krawędzi pokazują potrzebę koordynacji obróbki wielostronnej z obciążeniami przy mocowaniu.
Koordynować strzelanie piaskowe, anodowanie i ochronę gwintów
Plan łączy teksturę strzelania, jednolitość preparacji oraz dopasowanie koloru do wzoru klienta w wymaganiach wykończeniowych. Otwory gwintowane wymagają ochrony przed anodowaniem oraz usunięcia warstwy tlenku wewnątrz gwintów po jego zakończeniu, jak podano w specyfikacji, aby zmniejszyć ryzyko zablokowania gwintów podczas montażu. Grubość powłoki i kolor pozostają wymaganiami akceptacyjnymi, a nie wnioskami wynikającymi z fotografii.
Obsługiwać kontrolę partii poprzez kompleksową inspekcję i dokumentację
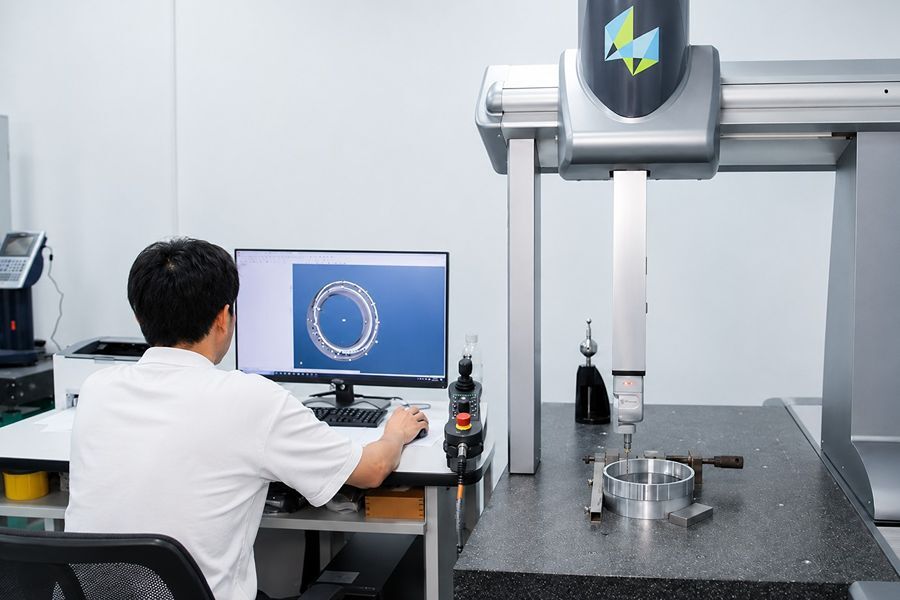
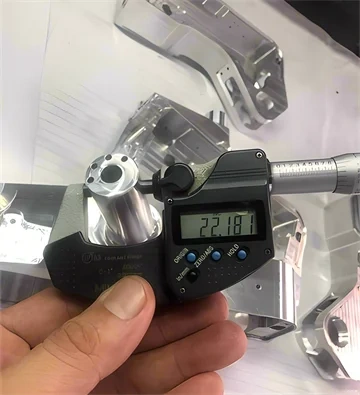
Projekt wymaga pełnej kontroli płaskości, położenia otworów i szorstkości powierzchni. Liczne elementy obudowy obejmują wiele punktów pomiarowych na maszynie CMM, które muszą być zaplanowane w oparciu o wymagania geometryczne rysunku, razem z odpowiednimi kontrolami szorstkości. Dołączona dokumentacja transportowa obejmuje raporty dotyczące materiału, odpuszczania naprężeń oraz kontroli wymiarowej.
Wspólnie te wymagania definiują plan produkcyjny dla partii 100 sztuk: zarządzanie naprężeniami i odkształceniom przez docisk, koordynację obróbki i wykończenia oraz utrzymanie kontroli inspekcyjnej i raportowej.
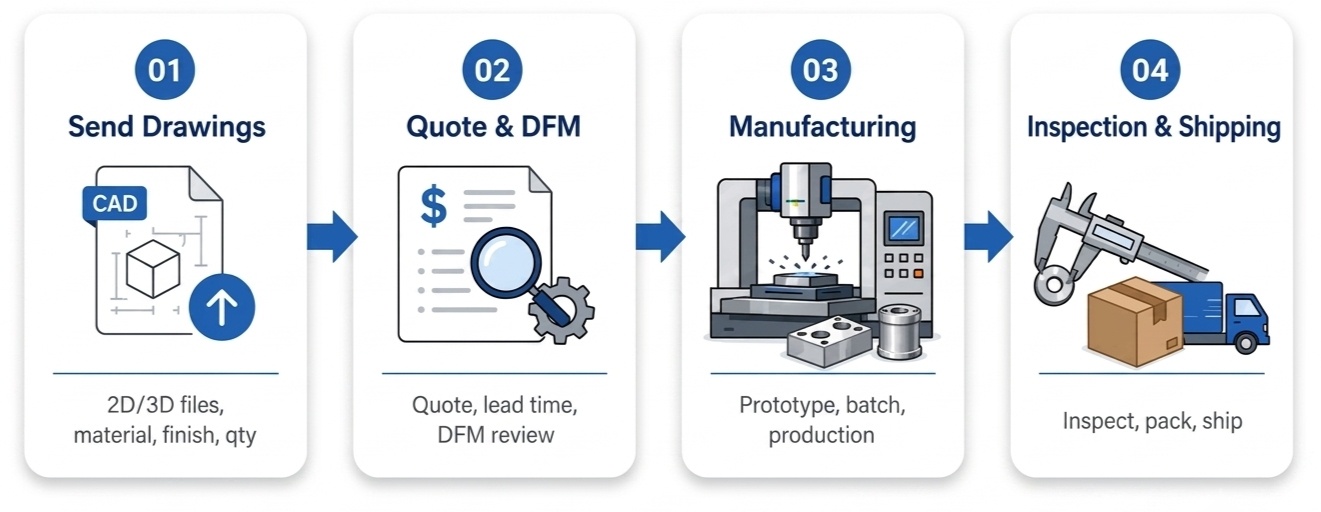
Jeśli chodzi o obudowy aluminiowe lub precyzyjne komponenty o wielostronnej obróbce, prosimy o udostępnienie Xu Feng swoich rysunków, modelu 3D, stanu materiału, specyfikacji wykończenia oraz wymagań partii, aby wspólnie omówić planowanie obróbki i inspekcji. Skontaktuj się z Xu Feng →