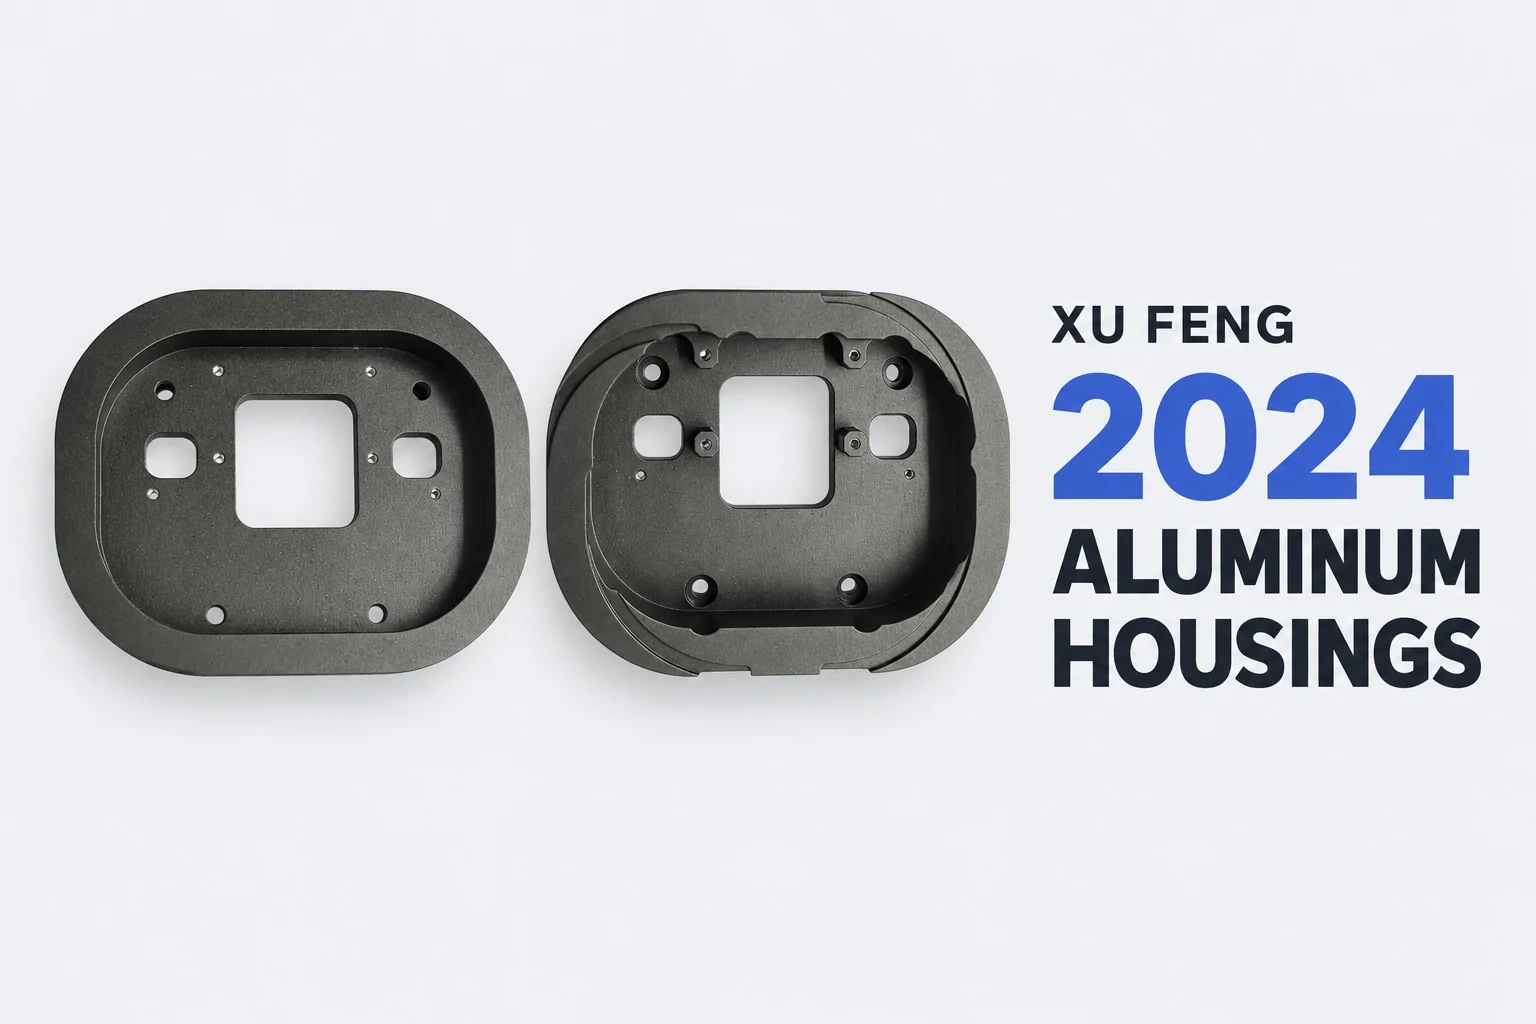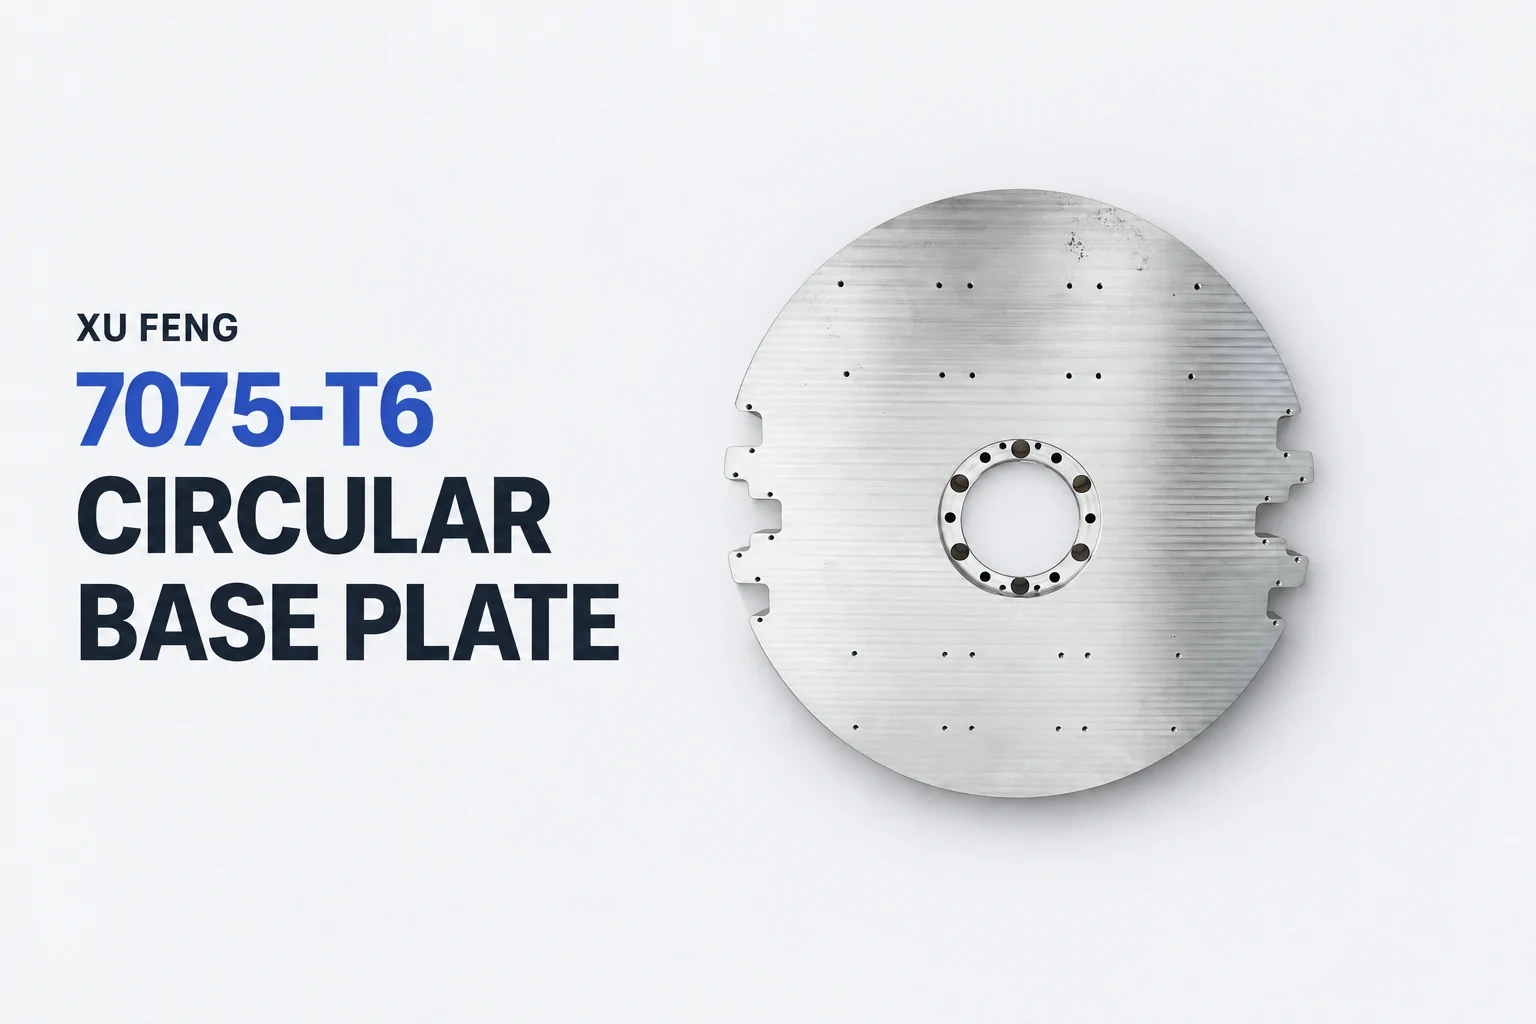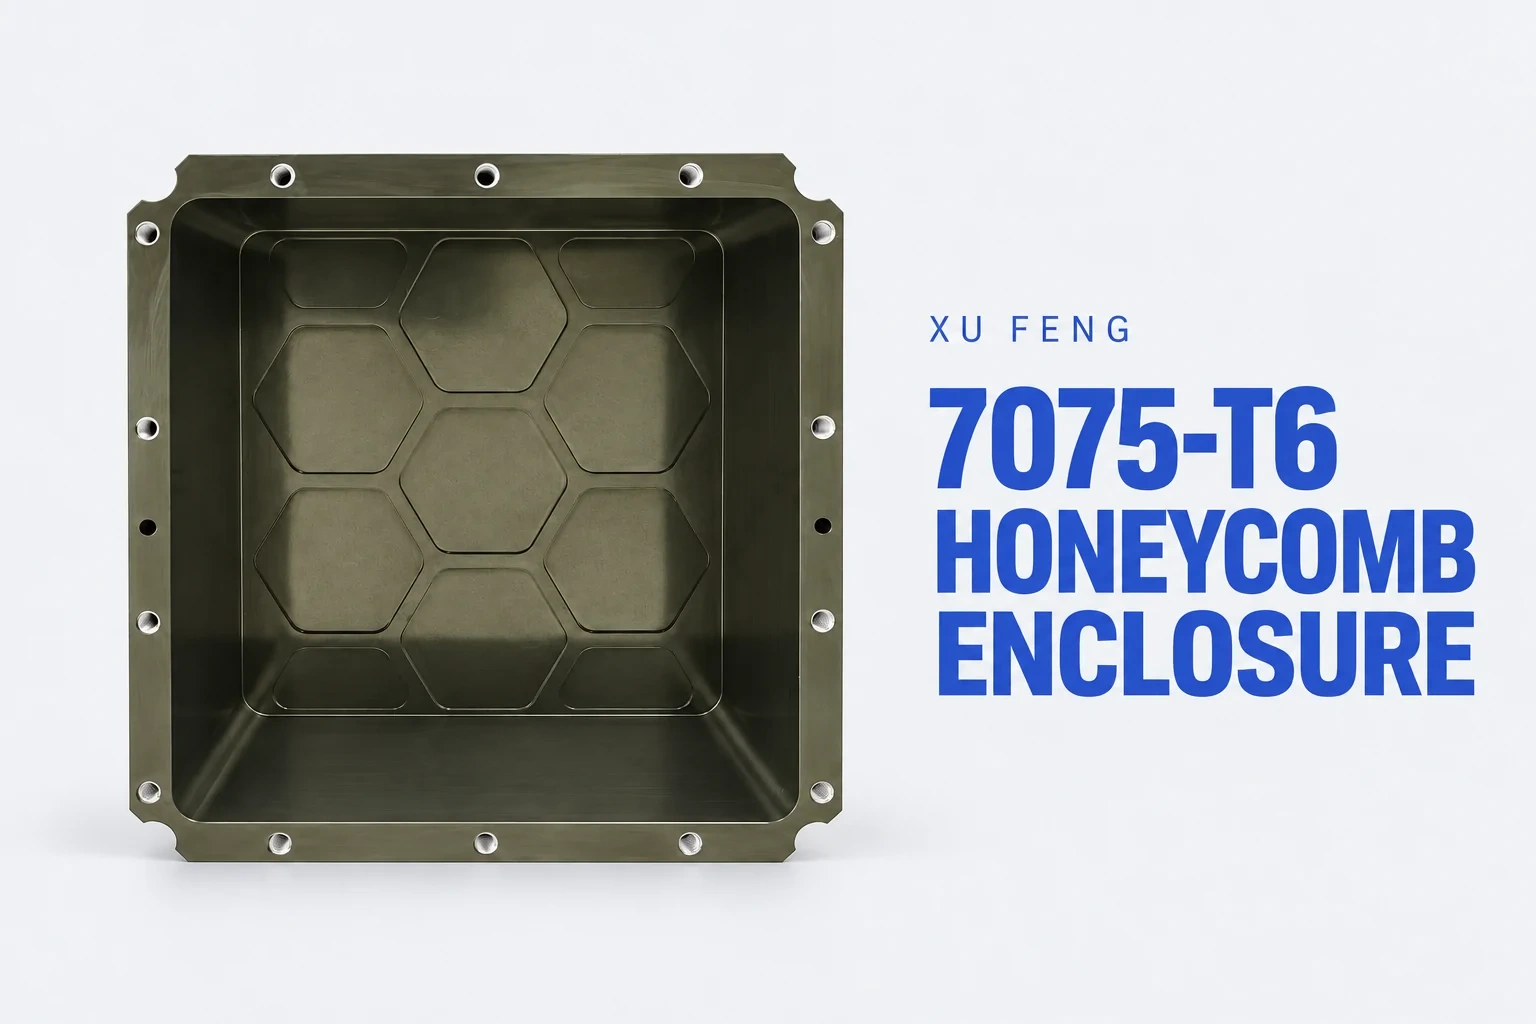
Per un progetto di telai per componenti robotici di un cliente europeo, Xu Feng ha combinato la rilassazione delle tensioni, la lavorazione di finitura a 5 assi, la rettifica selettiva e l’ispezione completa tramite CMM per affrontare geometrie complesse e requisiti di disegno molto rigorosi. Il progetto comprendeva la prototipazione e una piccola serie di produzione di 14 set.
Contesto del progetto
Un’azienda europea ha incaricato Xu Feng di realizzare telai metallici per componenti robotici. L’ambito includeva prototipi e una serie a basso volume di 14 set. I telai presentavano superfici lavorate in molteplici orientamenti, cavità interne e numerosi fori, con un ampio insieme di dimensioni specificate nei disegni 2D.
I requisiti principali comprendevano parallelismo e perpendicolarità entro 0,02 mm su piani specificati, una rugosità superficiale Ra 0,8 μm in aree selezionate e una finitura anodizzata nera. Per soddisfare queste esigenze era necessaria una pianificazione coordinata tra lavorazione, ispezione e imballaggio protettivo.

Sfide della produzione
Geometria complessa con tolleranze geometriche strette
I telai richiedevano lavorazioni da più direzioni, mantenendo al contempo i rapporti specificati tra i piani critici. I requisiti di parallelismo e perpendicolarità di 0,02 mm rendevano fondamentali il controllo dei sistemi di riferimento e la strategia di setup della lavorazione.
Controllo delle deformazioni e requisiti di finitura superficiale locale
La riduzione delle tensioni durante la rimozione del materiale rappresentava un rischio di deformazione che il processo doveva gestire. Inoltre, alcune aree richiedevano una rugosità Ra 0,8 μm, richiedendo un’operazione di finitura dedicata oltre alla lavorazione principale.
Verifica dimensionale approfondita e protezione durante il trasporto
I dettagliati disegni 2D richiedevano controlli dimensionali completi prima della spedizione. Una volta completate la lavorazione e il trattamento superficiale, i pezzi necessitavano anche di un imballaggio studiato per ridurre il rischio di danni da urto durante il trasporto.
Le soluzioni di Xu Feng
1. Separazione tra sgrossatura e finitura, supportata dalla rilassazione delle tensioni
Xu Feng ha lasciato una sovramisura di 0,5 mm dopo la sgrossatura, destinata alle successive operazioni di finitura. Il processo prevedeva un trattamento termico di rilassamento delle tensioni a 185–195 °C per 6–8 ore. I pezzi completati sono stati inoltre mantenuti a 20 °C per almeno 96 ore, al fine di garantirne la stabilizzazione.
Queste condizioni erano specifiche per questo progetto; la loro idoneità per un altro componente dipende dal materiale, dalle condizioni e dai requisiti di disegno.
2. Utilizzo della lavorazione di finitura a 5 assi per controllare i rapporti tra i piani critici
Per soddisfare i requisiti di parallelismo e perpendicolarità di 0,02 mm, Xu Feng ha impiegato la lavorazione di precisione a 5 assi per rifinire le facce critiche pertinenti in un unico setup. Ciò ha ridotto gli errori di trasferimento dei sistemi di riferimento associati ai ripetuti setup e, insieme alla rilassazione delle tensioni, ha costituito parte della strategia di controllo dell’accuratezza geometrica.

3. Applicare la rettifica selettiva e una finitura anodizzata nera
La rettifica è stata utilizzata nelle aree specificate con una rugosità Ra di 0,8 μm per soddisfare i requisiti locali di finitura superficiale. I pezzi sono stati sottoposti a anodizzazione nera, con uno spessore dello strato di ossido specificato di almeno 10 μm, preferibilmente pari o superiore a 12 μm. Il requisito di spessore del rivestimento è stato inserito insieme ai requisiti estetici nella specifica di trattamento superficiale del progetto.

4. Combinare l’ispezione completa tramite CMM con un imballaggio protettivo su misura
Xu Feng ha impiegato l’ispezione completa mediante macchina di misura a coordinate (CMM) per verificare i requisiti dimensionali e geometrici pertinenti dei pezzi prima della spedizione. Sono stati inoltre preparati inserti di imballaggio personalizzati, tagliati su misura, per posizionare e separare i componenti, riducendo il rischio di danni da urto durante il trasporto.
Questo progetto illustra come Xu Feng coordina la tolleranza di lavorazione, lo scarico delle tensioni, la finitura di precisione, l’ispezione e l’imballaggio per componenti metallici complessi. Dimostra inoltre la pianificazione di processo necessaria per supportare la produzione di prototipi e di piccole serie con esigenti requisiti di disegno.
Se stai pianificando un telaio complesso o un componente con tolleranze geometriche strette, condividi i tuoi disegni 2D, i modelli 3D, le specifiche dei materiali e le quantità con Xu Feng per discutere la fabbricabilità e le esigenze di ispezione. Discuss your custom machining project →