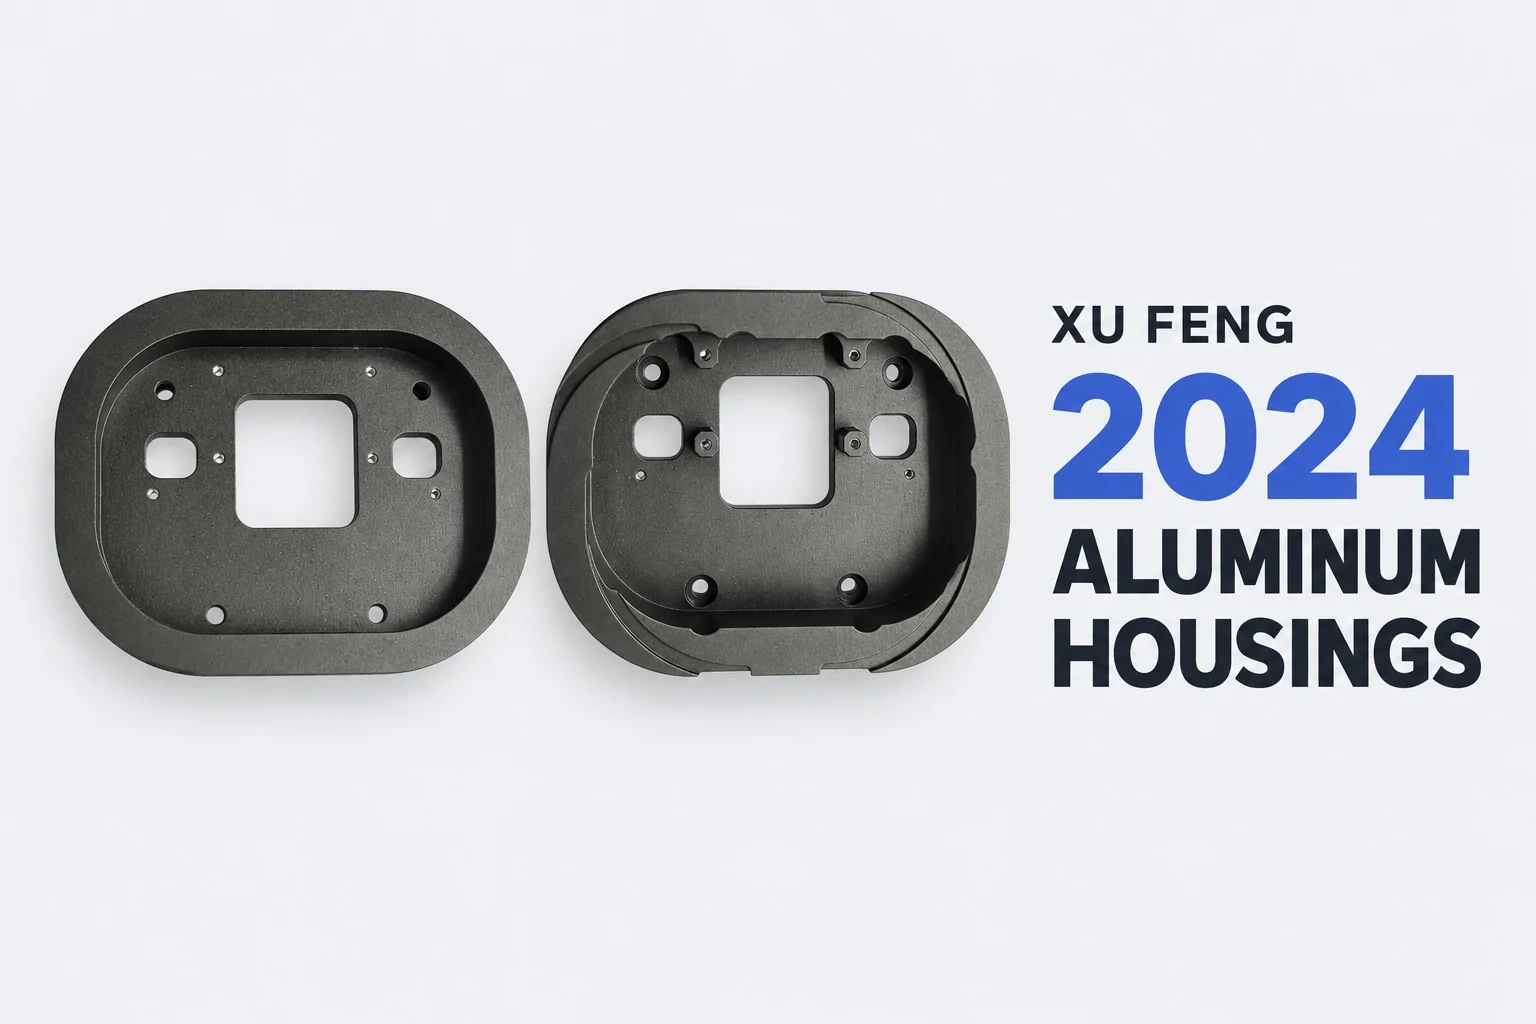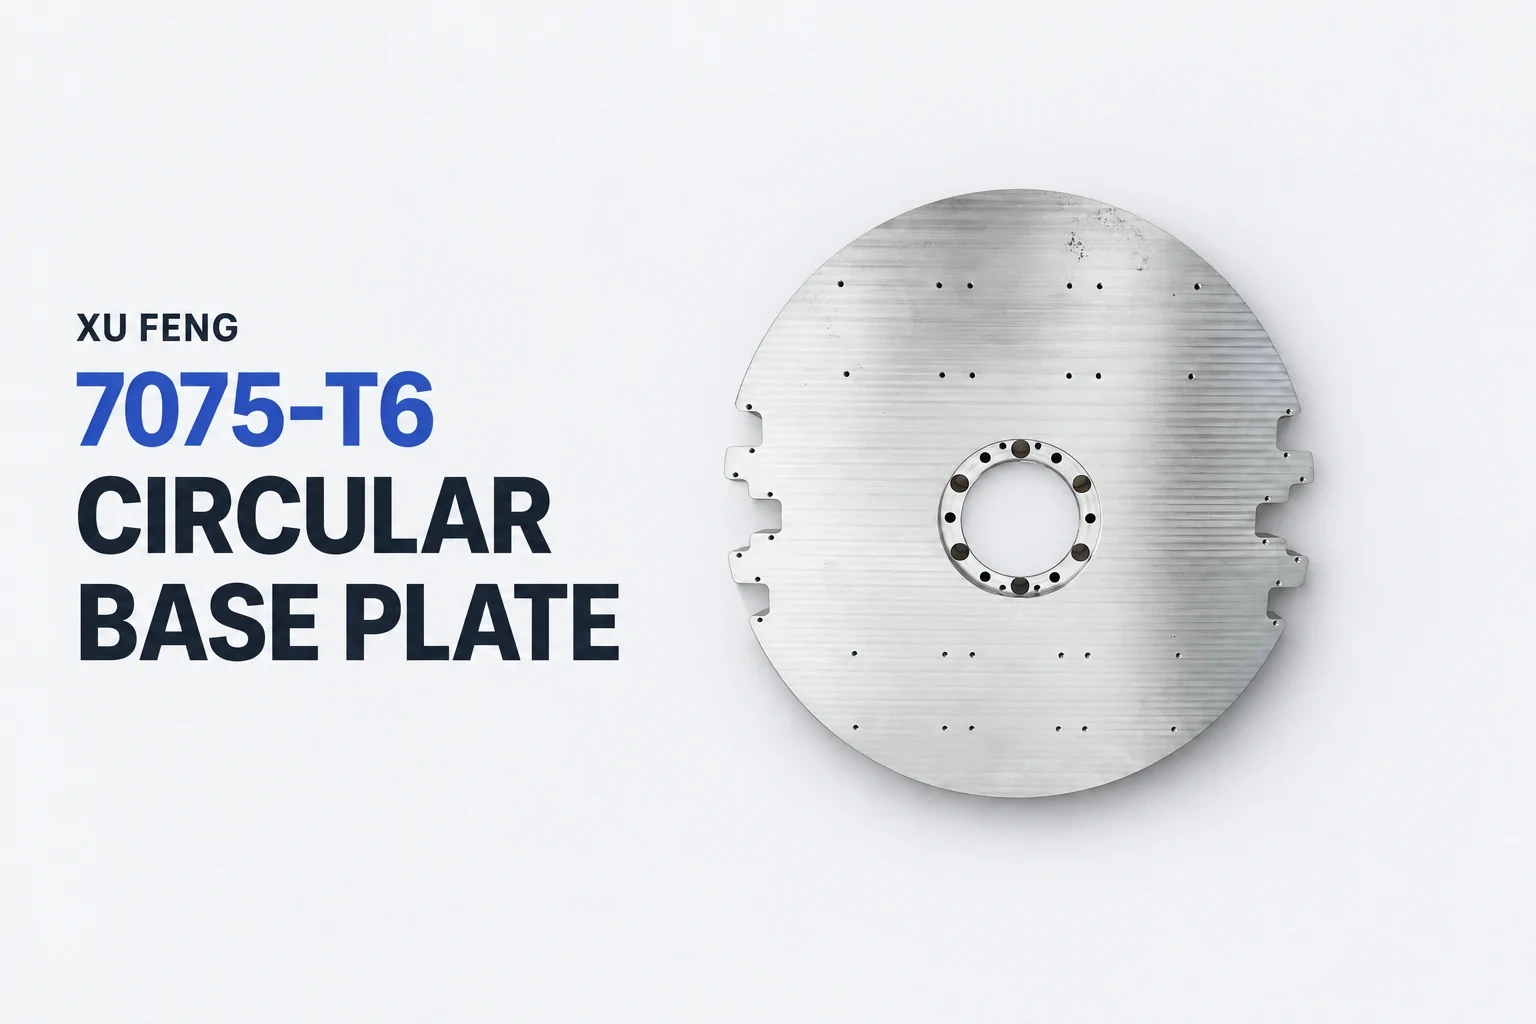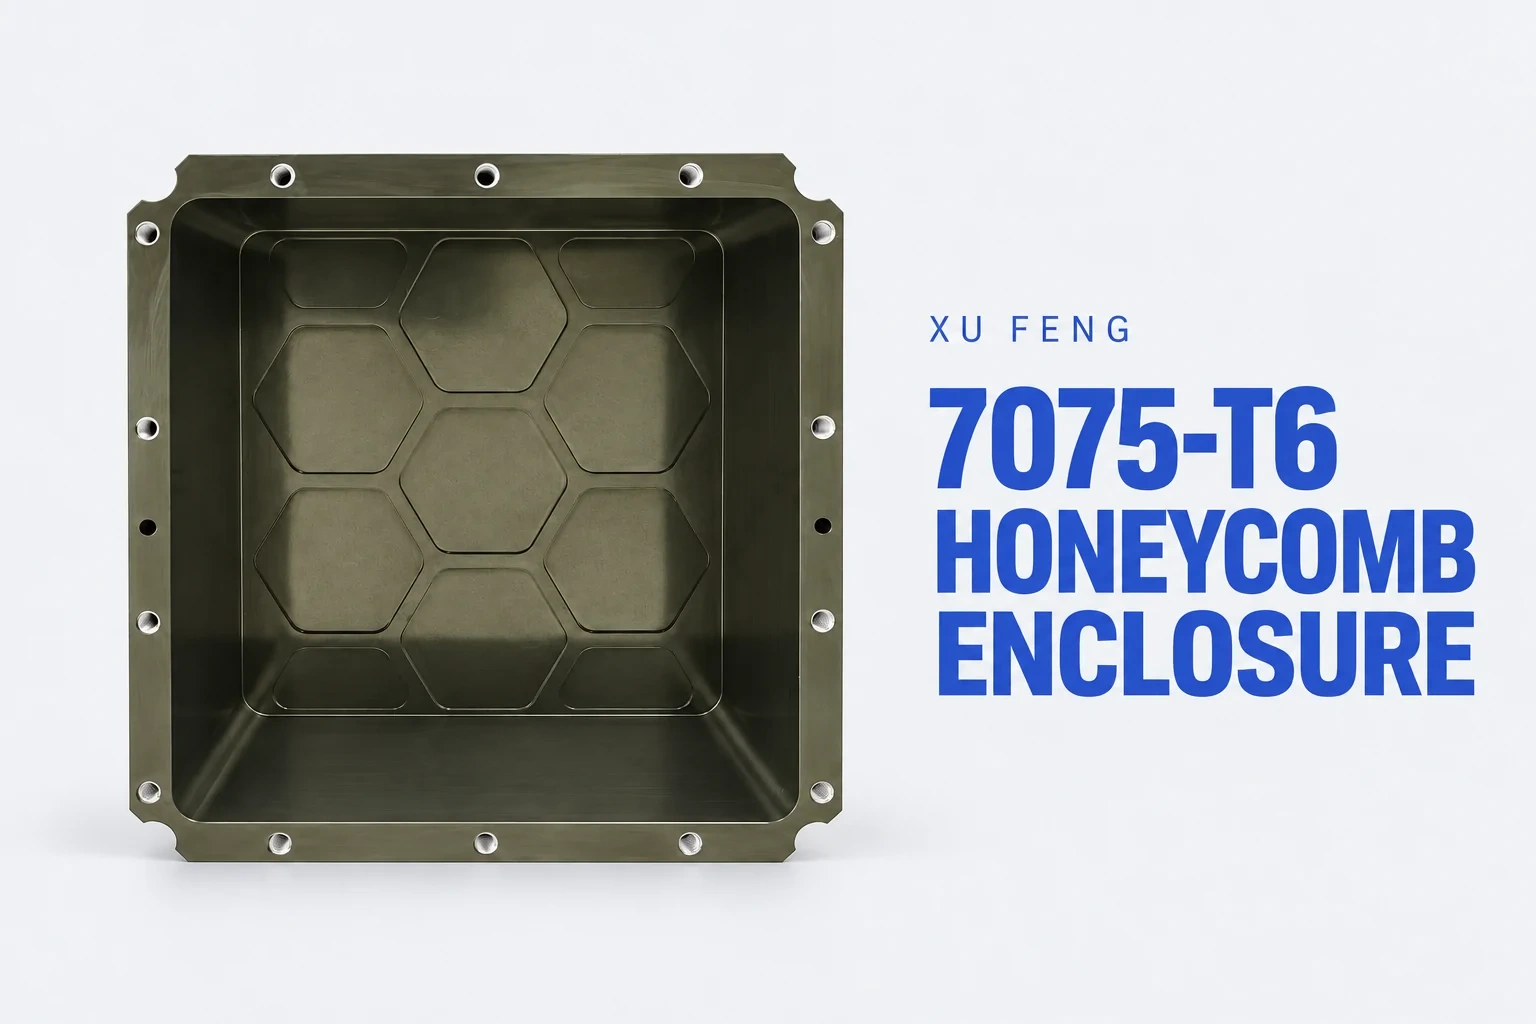
Für das Projekt eines europäischen Kunden zur Fertigung von Roboterteilrahmen kombinierte Xu Feng Spannungsarmglühen, 5-Achsen-Nachbearbeitung, selektives Schleifen sowie eine vollständige CMM-Prüfung, um die komplexen Geometrien und anspruchsvollen Zeichnungsvorgaben zu erfüllen. Das Projekt umfasste sowohl Prototypen als auch eine kleine Serienproduktion von 14 Sätzen.
Projekthintergrund
Ein europäisches Unternehmen beauftragte Xu Feng mit der Herstellung von Metallrahmen für Roboterbauteile. Der Umfang umfasste Prototypen sowie eine Kleinseriencharge von 14 Sätzen. Die Rahmen wiesen Bearbeitungsflächen in mehreren Ausrichtungen, innere Hohlräume und zahlreiche Bohrungen auf; zudem waren auf den 2D-Zeichnungen umfangreiche Maßangaben vermerkt.
Zu den wichtigsten Anforderungen gehörten Parallelität und Senkrechtigkeit von 0,02 mm auf vorgegebenen Ebenen, eine Oberflächenrauheit von Ra 0,8 μm in ausgewählten Bereichen sowie eine schwarze eloxierte Oberfläche. Die Erfüllung dieses Auftrags erforderte eine koordinierte Planung über die Bereiche Zerspanung, Prüfung und Schutzverpackung hinweg.

Produktionsherausforderungen
Komplexe Geometrie mit engen geometrischen Toleranzen
Die Rahmen mussten aus mehreren Richtungen bearbeitet werden, wobei die vorgegebenen Beziehungen zwischen den kritischen Ebenen einzuhalten waren. Die Anforderungen an Parallelität und Senkrechtigkeit von 0,02 mm machten die Datumskontrolle und die Strategie der Bearbeitungseinrichtung zum Kern des Prozesses.
Verzugskontrolle und lokale Anforderungen an die Oberflächengüte
Das Entfernen von Material stellte ein Verzugsrisiko dar, das im Prozess berücksichtigt werden musste. In ausgewählten Bereichen war zudem eine Oberflächenrauheit von Ra 0,8 μm erforderlich, was neben der Hauptbearbeitung einen separaten Nachbearbeitungsschritt notwendig machte.
Umfassende Maßprüfungen und Transportschutz
Die detaillierten 2D-Zeichnungen erforderten vor dem Versand gründliche Maßprüfungen. Nach Abschluss der Zerspanung und Oberflächenbehandlung bedurften die Teile zudem einer Verpackung, die das Risiko von Kollisionsschäden während des Transports minimieren sollte.
Xu Fengs Lösungen
1. Getrennte Schrupp- und Schlichtbearbeitung, unterstützt durch Spannungsarmglühen
Xu Feng ließ nach der Schruppbearbeitung eine Zerspanungstoleranz von 0,5 mm für die anschließenden Schlichtbearbeitungen stehen. Der Projektprozess umfasste eine Spannungsarmglühung bei 185–195 °C für 6–8 Stunden. Fertige Teile wurden zudem mindestens 96 Stunden bei 20 °C gelagert, um sich zu stabilisieren.
Diese Bedingungen waren spezifisch für dieses Projekt; ihre Eignung für ein anderes Bauteil hängt von dessen Werkstoff, Zustand und Zeichnungsvorgaben ab.
2. Einsatz der 5-Achsen-Schlichtbearbeitung zur Kontrolle der Beziehungen zwischen kritischen Ebenen
Um die Anforderungen an Parallelität und Senkrechtigkeit von 0,02 mm zu erfüllen, setzte Xu Feng präzise 5-Achsen-Bearbeitung ein, um die relevanten kritischen Flächen in einem einzigen Arbeitsgang fertig zu bearbeiten. Dies reduzierte die Datumsübertragungsfehler, die mit wiederholten Einrichtungen verbunden sind, und ergänzte die Spannungsarmglühung als Teil der Strategie zur Kontrolle der geometrischen Genauigkeit.

3. Selektives Schleifen und eine schwarz eloxierte Oberfläche anwenden
In den spezifizierten Bereichen wurde ein Schleifprozess mit Ra 0,8 μm eingesetzt, um die lokalen Anforderungen an die Oberflächengüte zu erfüllen. Die Teile wurden schwarz eloxiert, wobei eine Oxidschichtdicke von mindestens 10 μm, vorzugsweise 12 μm oder mehr, vorgesehen war. Die Anforderung an die Beschichtungsdicke wurde neben den optischen Anforderungen in der Spezifikation für die Oberflächenbehandlung des Projekts festgehalten.

4. Vollständige CMM-Inspektion mit kundenspezifischer Schutzverpackung kombinieren
Xu Feng führte vor dem Versand eine vollständige Inspektion mittels Koordinatenmessmaschine (CMM) durch, um die maßlichen sowie die relevanten geometrischen Anforderungen der Teile zu prüfen. Zudem wurden individuell gestanzte Verpackungseinsätze angefertigt, um die Komponenten sicher zu positionieren und voneinander zu trennen, wodurch das Risiko von Transportschäden reduziert wurde.
Dieses Projekt veranschaulicht, wie Xu Feng die Bearbeitungstoleranzen, Spannungsarmglühung, Präzisionsbearbeitung, Inspektion und Verpackung für komplexe Metallkomponenten abstimmt. Es zeigt zudem die erforderliche Prozessplanung, um Prototypen- und Kleinserienfertigung mit anspruchsvollen Zeichnungsanforderungen zu unterstützen.
Planen Sie ein komplexes Bauteil oder eine Komponente mit engen geometrischen Toleranzen? Teilen Sie Ihre 2D-Zeichnungen, 3D-Modelle, Materialangaben und Mengenangaben mit Xu Feng, um die Fertigbarkeit und die Prüfanforderungen zu besprechen. Discuss your custom machining project →