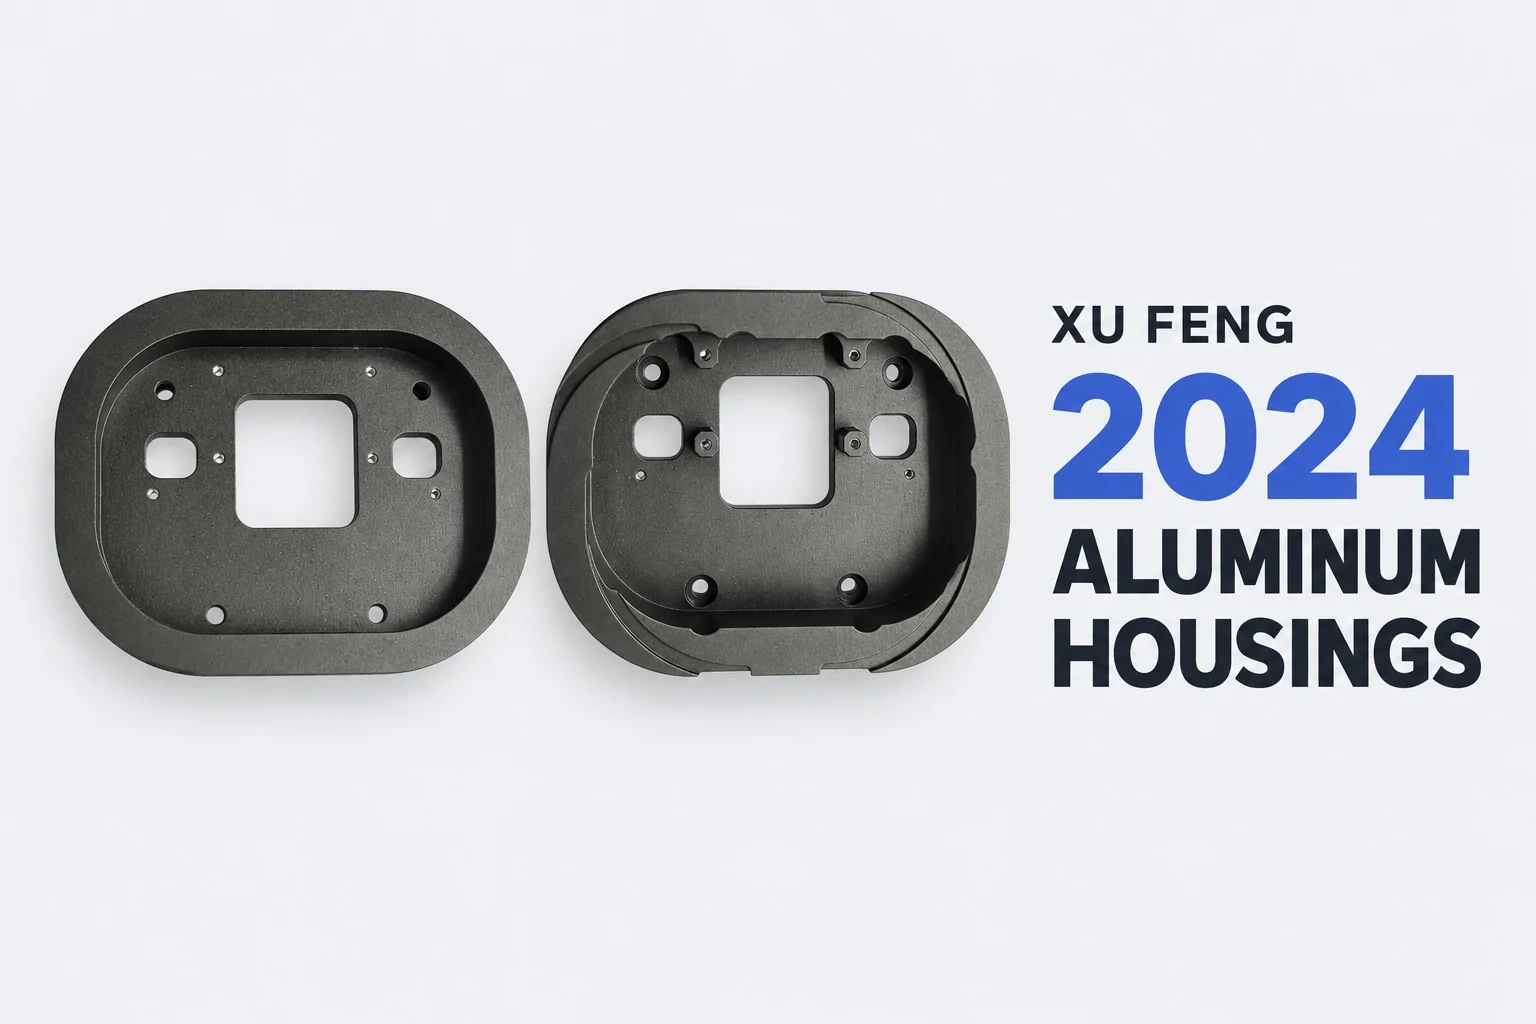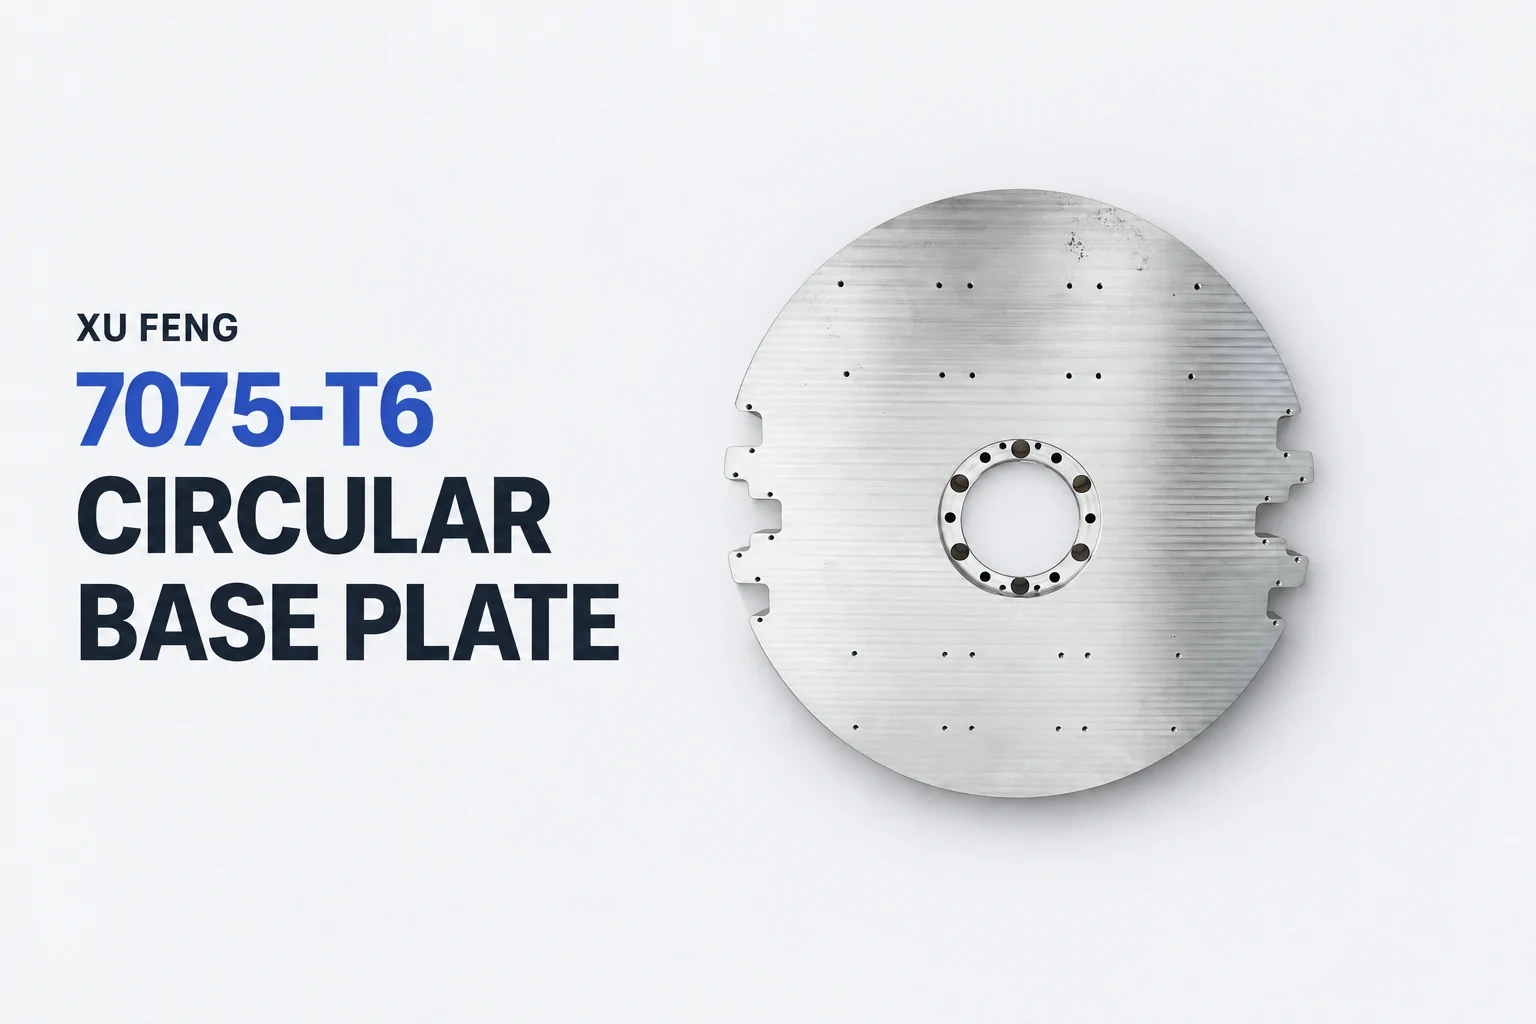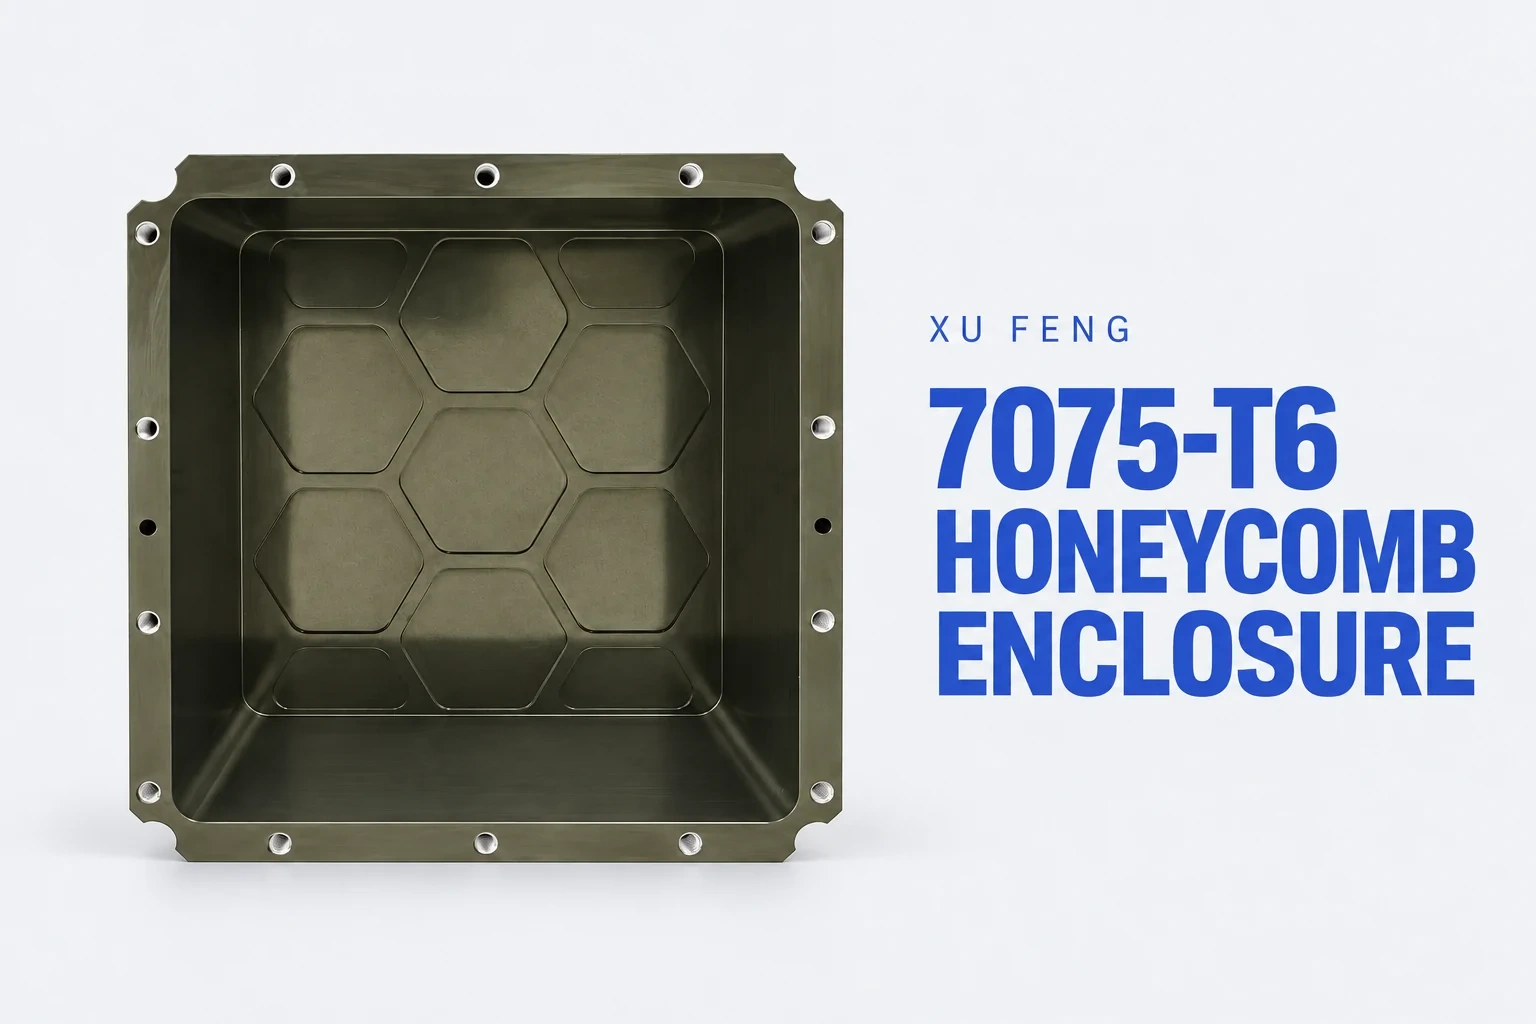
Pour un projet de cadre de pièce de robot destiné à un client européen, Xu Feng a combiné le détrempe, l’usinage de finition à 5 axes, la rectification sélective et l’inspection complète sur machine à mesurer tridimensionnelle afin de répondre à une géométrie complexe et à des exigences de dessin strictes. Le projet comprenait la réalisation de prototypes ainsi qu’une petite série de production de 14 ensembles.
Contexte du projet
Une entreprise européenne a confié à Xu Feng la fabrication de cadres métalliques pour des pièces de robots. Le périmètre incluait des prototypes et une série de faible volume de 14 ensembles. Les cadres comportaient des surfaces usinées selon plusieurs orientations, des cavités internes et de nombreux trous, avec un ensemble étendu de dimensions spécifiées sur les plans 2D.
Les exigences clés comprenaient un parallélisme et une perpendicularité de 0,02 mm sur les plans spécifiés, une rugosité de surface Ra 0,8 μm dans certaines zones, ainsi qu’une finition anodisée noire. Répondre au cahier des charges nécessitait une planification coordonnée entre l’usinage, l’inspection et l’emballage protecteur.

Défis de la fabrication
Géométrie complexe avec des tolérances géométriques serrées
Les cadres exigeaient un usinage depuis plusieurs directions tout en maintenant les relations spécifiées entre les plans critiques. Les exigences de parallélisme et de perpendicularité de 0,02 mm rendaient le contrôle des références et la stratégie de mise en place de l’usinage centraux dans le processus.
Contrôle des déformations et exigences de finition locale de surface
Le relâchement des contraintes lors de l’enlèvement de matière constituait un risque de déformation que le procédé devait maîtriser. Certaines zones requéraient également une rugosité Ra 0,8 μm, nécessitant une opération de finition dédiée en complément du travail d’usinage principal.
Vérification dimensionnelle approfondie et protection pendant le transport
Les plans 2D détaillés imposaient des contrôles dimensionnels complets avant l’expédition. Une fois l’usinage et le traitement de surface achevés, les pièces devaient également être emballées selon une conception visant à réduire le risque de dommages par collision durant le transport.
Les solutions de Xu Feng
1. Séparer l’ébauche et la finition, appuyées par le détrempe
Xu Feng a laissé une cote d’usinage de 0,5 mm après l’ébauche pour les opérations de finition ultérieures. Le processus du projet comprenait un traitement thermique de détrempe à 185–195 °C pendant 6 à 8 heures. Les pièces achevées étaient ensuite maintenues à 20 °C pendant au moins 96 heures afin d’assurer leur stabilisation.
Ces conditions étaient spécifiques à ce projet ; leur adéquation pour une autre pièce dépend de son matériau, de son état et des exigences du dessin.
2. Utiliser l’usinage de finition à 5 axes pour maîtriser les relations entre les plans critiques
Afin de satisfaire les exigences de parallélisme et de perpendicularité de 0,02 mm, Xu Feng a recours à l’usinage de précision à 5 axes pour terminer les faces critiques concernées en une seule mise en position. Cela a permis de réduire les erreurs de transfert de références liées aux changements fréquents de configuration et s’est intégré au détrempe dans la stratégie de contrôle de la précision géométrique.

3. Appliquer une rectification sélective et une finition anodisée noire
La rectification a été utilisée dans les zones spécifiées à Ra 0,8 μm afin de répondre aux exigences locales de finition de surface. Les pièces ont reçu une anodisation noire, avec une épaisseur de couche d’oxyde spécifiée d’au moins 10 μm, de préférence de 12 μm ou plus. L’exigence d’épaisseur du revêtement a été incluse, parallèlement aux exigences d’apparence, dans la spécification du traitement de surface du projet.

4. Associer l’inspection complète par CMM à un emballage protecteur sur mesure
Xu Feng a utilisé une inspection complète au moyen d’une machine à mesurer tridimensionnelle (CMM) pour vérifier les dimensions et les exigences géométriques pertinentes des pièces avant leur expédition. Des inserts d’emballage découpés sur mesure ont également été préparés afin de positionner et de séparer les composants, réduisant ainsi le risque de dommages dus aux chocs pendant le transport.
Ce projet illustre la manière dont Xu Feng coordonne les tolérances d’usinage, le relâchement des contraintes, la finition de précision, l’inspection et l’emballage pour des composants métalliques complexes. Il démontre également la planification des processus nécessaire pour soutenir la fabrication de prototypes et de petites séries répondant à des exigences de dessin très strictes.
Vous planifiez un cadre complexe ou un composant aux tolérances géométriques strictes ? Partagez vos plans 2D, modèles 3D, spécifications des matériaux et quantités avec Xu Feng afin d’échanger sur la fabriquabilité et les besoins en inspection. Discuss your custom machining project →