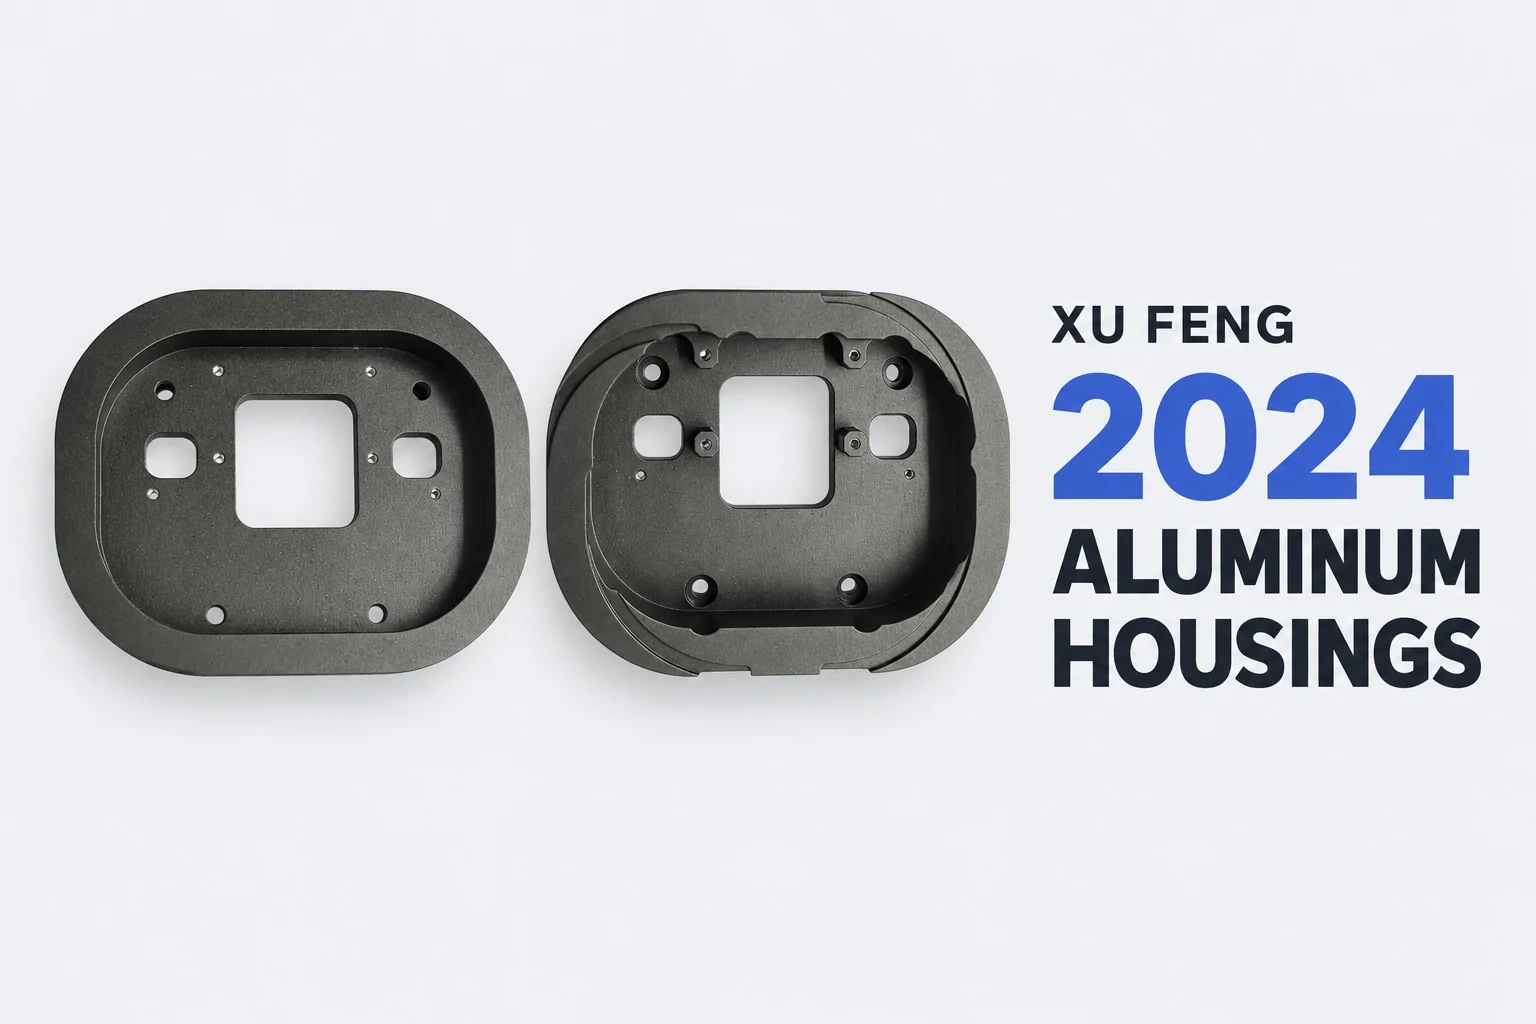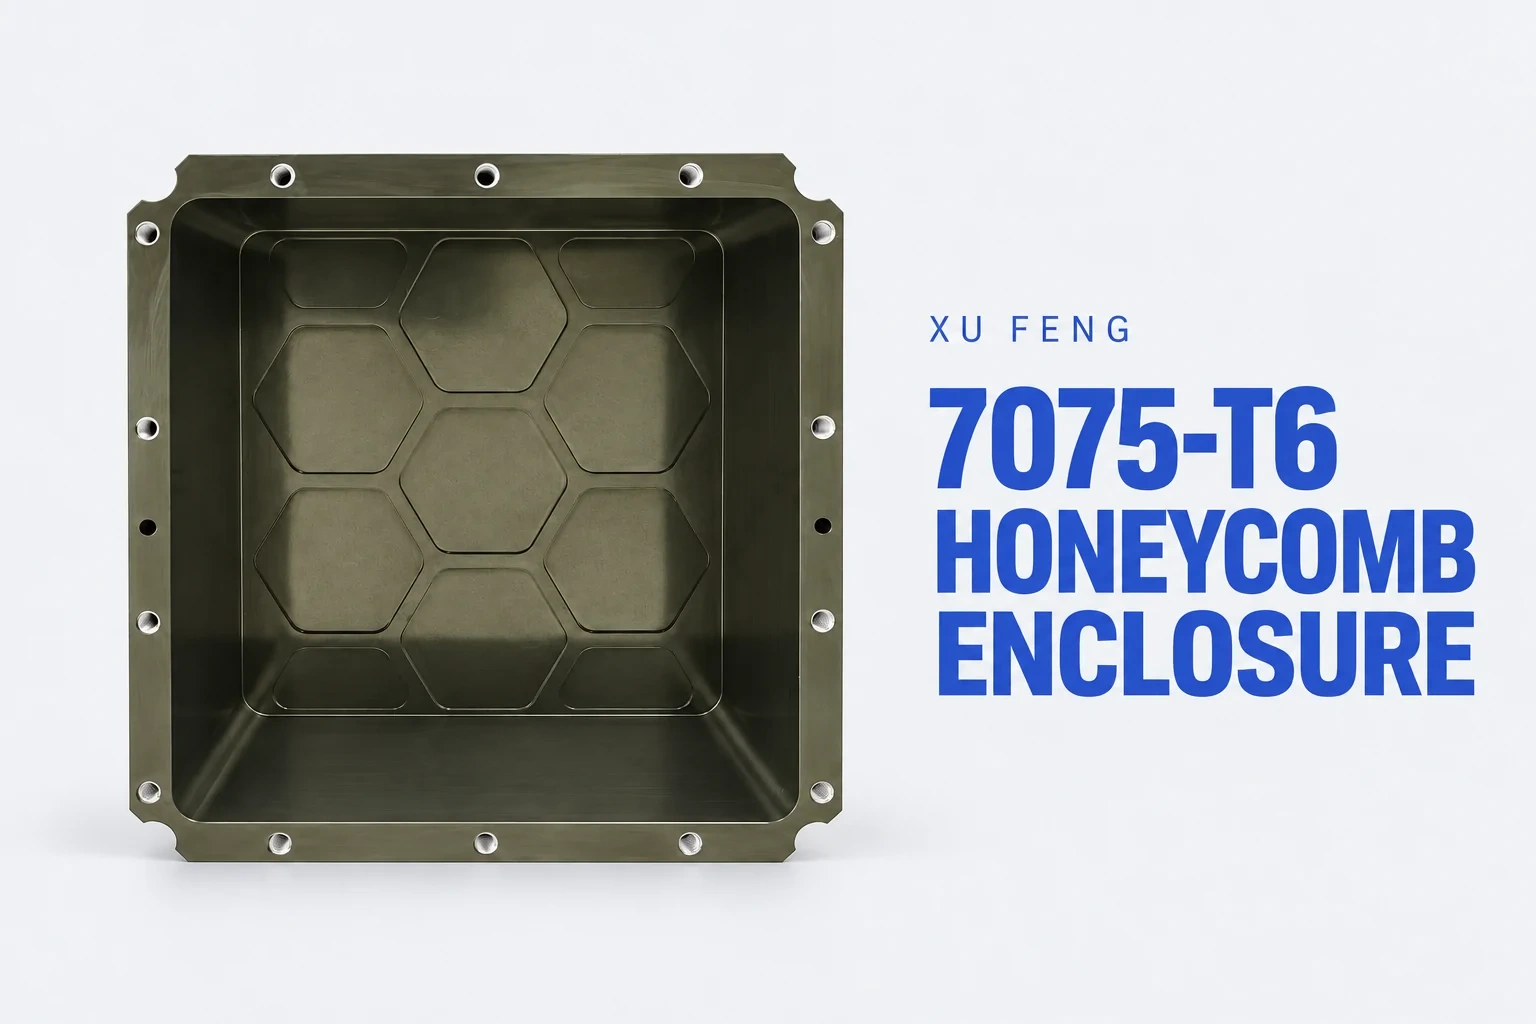
Un progetto di involucro dipende non solo dalle dimensioni delle sue singole parti. Anche la base e il coperchio devono funzionare in modo coordinato. Questa custodia in alluminio 7075‑T6 integra caratteristiche a parete sottile a nido d’ape, superfici di tenuta con rugosità Ra 0,8, fini smussature dei bordi e un anodizzazione verde oliva, tutto inserito in un piano produttivo ben armonizzato.
Contesto del progetto
L’involucro presentato da Xu Feng è composto da una base e da un coperchio superiori in alluminio 7075‑T6. La base presenta una grande cavità, fori di collegamento perimetrali e aperture laterali, mentre il coperchio incorpora una struttura a nido d’ape per la riduzione del peso. I requisiti di lavorazione riguardano ciascun componente, nonché le loro superfici di accoppiamento, l’allineamento dei fori e la coerenza della finitura.
Il progetto specifica una rugosità Ra 0,8 μm sulle superfici di tenuta, senza segni di giunzione tra i percorsi di utensile, smussature dei bordi non superiori a 0,1 mm e come colore di riferimento il verde oliva RAL 6003. Planarità, parallelismo, posizione dei fori filettati e stabilità delle pareti sottili rappresentano ulteriori priorità nel controllo dei processi.

Sfide della produzione
1. Asportazione di materiale e stabilità delle pareti sottili a nido d’ape
La profonda cavità richiede una notevole asportazione di materiale. Le note di progetto indicano come rischi la ridistribuzione delle tensioni e la deformazione dopo la sgrossatura. Il coperchio a nido d’ape introduce ulteriori zone a parete sottile, dove vibrazioni, flessione elastica e carichi di serraggio richiedono particolare attenzione. Incrementare esclusivamente la forza di serraggio non costituisce una soluzione adeguata alla instabilità delle pareti sottili.

2. Qualità delle superfici di tenuta e geometria di montaggio
Le superfici di tenuta richiedono una rugosità Ra 0,8 μm e l’assenza di segni di giunzione tra i percorsi di utensile. Anche il limite dello smusso dei bordi, pari o inferiore a 0,1 mm, impone una finitura controllata dei margini. Al tempo stesso, base e coperchio necessitano di una corrispondenza precisa nella posizione dei fori e di un’accuratezza geometrica. Diverse orientazioni e configurazioni di lavorazione possono introdurre errori di posizionamento che influenzano l’assemblaggio dei componenti.
3. Coerenza del colore dell’anodizzazione e condizione delle filettature
Le note di progetto individuano nella stabilità del colore dell’anodizzazione su 7075 una sfida di finitura. Base e coperchio devono presentare un aspetto coordinato rispetto al target di colore verde oliva RAL 6003. Inoltre, la pellicola di ossido interna nei fori filettati richiede particolare attenzione, affinché la finitura non comprometta l’adeguata conformità della filettatura prevista.
Le soluzioni di Xu Feng
Pianificare lo scarico delle tensioni dopo la sgrossatura e utilizzare sistemi di fissaggio conformi
Il piano di lavoro prevede una tempra di rilassamento delle tensioni dopo la sgrossatura e l’impiego di dispositivi di fissaggio idonei, per evitare serraggi eccessivi nelle zone a parete sottile. Tali misure mirano a gestire sia le deformazioni legate alle tensioni sia i carichi di serraggio, considerati due distinte fonti di rischio produttivo.
Le condizioni di trattamento devono essere definite in base allo stato materiale 7075-T6, ai disegni e ai requisiti di processo approvati. In questo caso non sono specificate né temperature né durate, e non vanno applicati parametri provenienti da progetti non correlati.
Lavorazione coordinata delle superfici di accoppiamento, allineamento dei fori e ispezione
Il piano considera come controlli di lavorazione espliciti il valore Ra 0,8 μm, l’assenza di segni di giunzione tra le traiettorie utensile e il limite di smusso ≤0,1 mm. Richiede inoltre particolare attenzione al posizionamento tra una fase di montaggio e l’altra e alla corrispondenza delle posizioni dei fori tra i due componenti. Per le tolleranze geometriche delle grandi superfici è prevista l’ispezione mediante macchina di misura a coordinate (CMM).

Anodizzare le parti accoppiate insieme e controllare il film interno della filettatura
Per garantire la coerenza cromatica, il piano di progetto prevede l’anodizzazione congiunta di base e coperchio nello stesso bagno, con il colore verde oliva RAL 6003 come target. Si richiede inoltre la rimozione del film ossidico interno dai fori filettati, al fine di ridurre il rischio di interferenze nell’assemblaggio e di bloccaggio delle filettature dovute al rivestimento.
L’approccio centrale consiste nel considerare base e coperchio come un insieme abbinato. Il comportamento delle pareti sottili, le superfici di tenuta, l’allineamento dei fori e la coerenza cromatica concorrono tutti a definire i requisiti di fabbricazione e assemblaggio dell’involucro.
Stai sviluppando involucri in alluminio, coperchi a nido d’ape o componenti di alloggiamento abbinati? Condividi i tuoi disegni 2D, i modelli 3D, lo stato materiale e i requisiti di finitura con Xu Feng per discutere le opzioni di lavorazione e ispezione. Discuss your enclosure project →