Проект корпуса зависит не только от размеров его отдельных деталей. Основание и крышка также должны взаимодействовать друг с другом. Этот алюминиевый корпус из сплава 7075‑T6 объединяет в едином производственном плане ячеистую структуру тонкостенных стенок, уплотнительные поверхности с шероховатостью Ra 0,8, аккуратные фаски по краям и анодирование оливково‑зелёного цвета.
Краткая информация о проекте
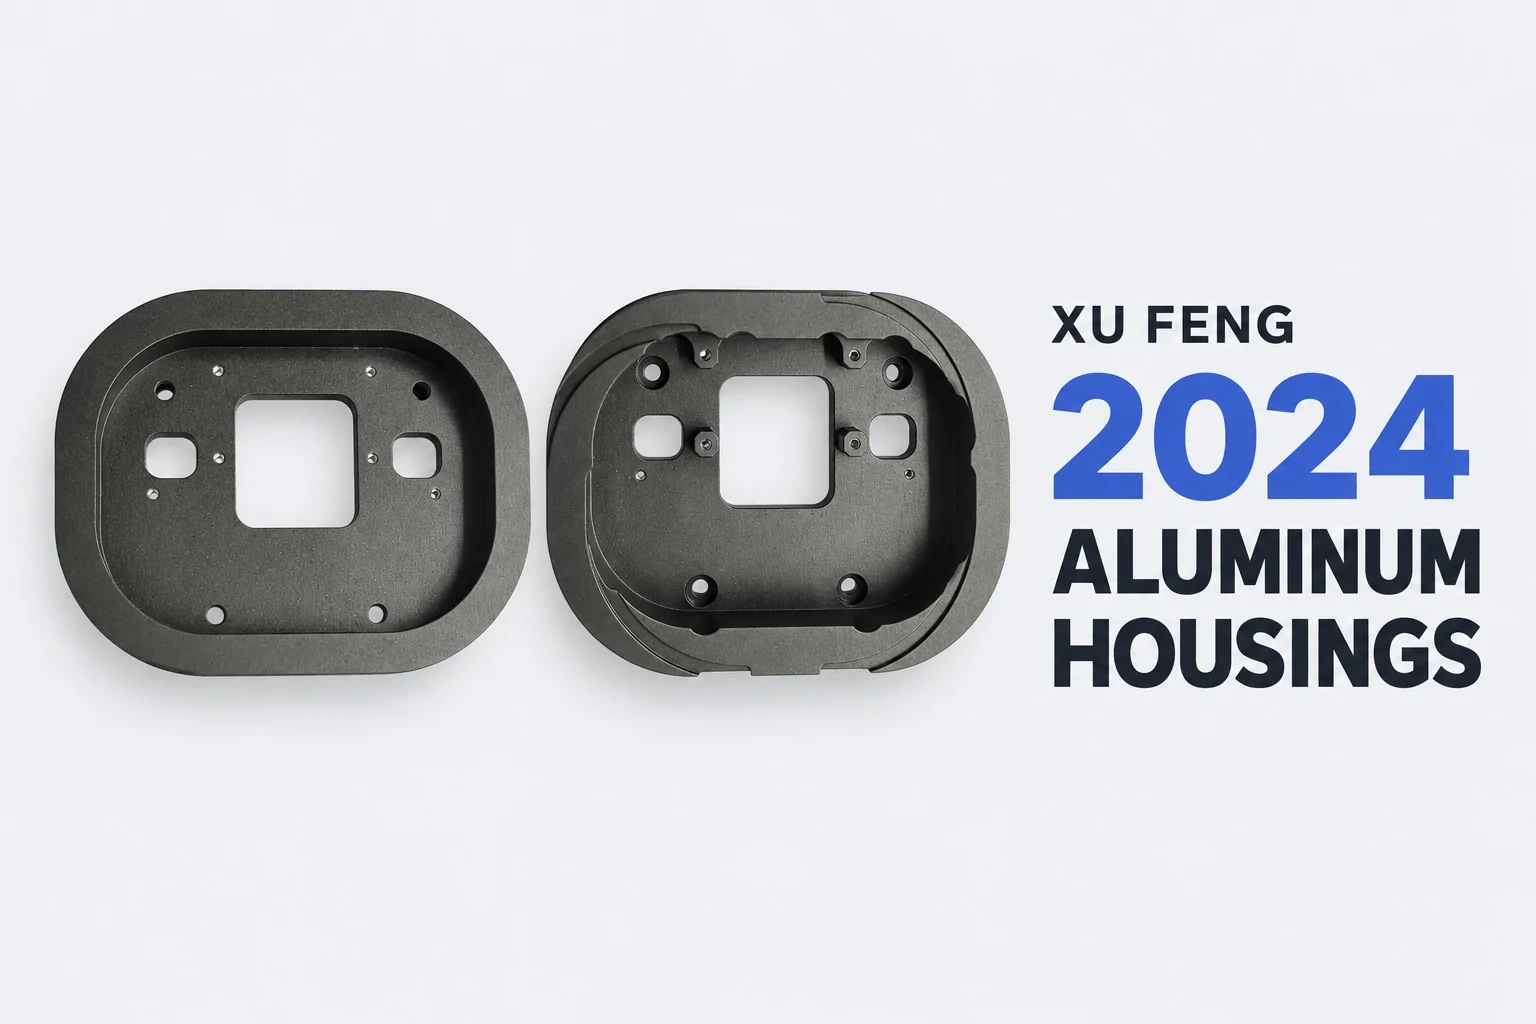
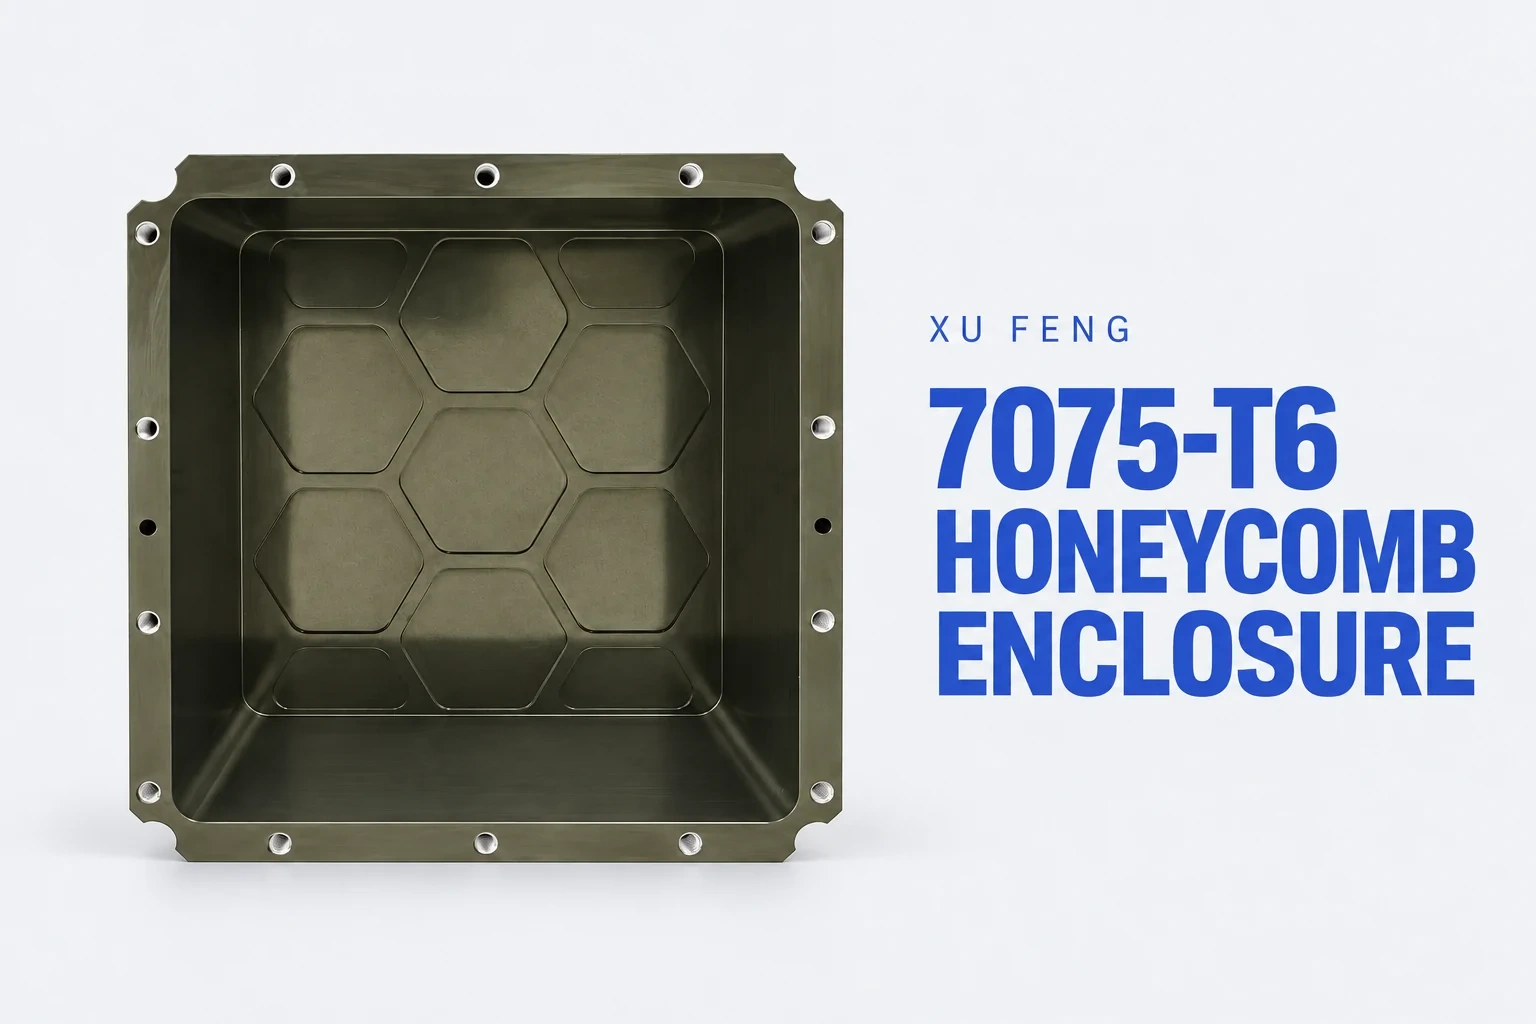
Представленный Сю Фэном корпус состоит из алюминиевого основания и верхней крышки марки 7075‑T6. Основание имеет большую полость, периферийные соединительные отверстия и боковые проёмы, тогда как крышка оснащена ячеистой конструкцией для снижения веса. Требования к механической обработке распространяются как на каждую деталь, так и на их сопрягаемые поверхности, точность совмещения отверстий и единообразие отделки.
В проекте заданы требования к шероховатости уплотнительных поверхностей — Ra 0,8 мкм без следов стыков инструментальных траекторий, фаски по краям не более 0,1 мм и цветовая цель — RAL 6003 оливково‑зелёный. Дополнительными приоритетами контроля технологического процесса являются плоскостность, параллельность, расположение резьбовых отверстий и стабильность тонкостенных стенок.

Проблемы производства
1. Удаление материала и стабильность тонкостенных стенок с ячеистой структурой
Глубокая полость требует значительного удаления материала. В техническом задании отмечены риски перераспределения напряжений и деформации после черновой обработки. Ячеистая крышка дополнительно создаёт зоны тонкостенных стенок, где необходимо учитывать вибрации, упругие прогибы и нагрузки от зажима. Простое увеличение силы зажима не является адекватным решением проблемы неустойчивости тонкостенных элементов.

2. Качество уплотнительных поверхностей и геометрия сборки
Уплотнительные поверхности должны соответствовать шероховатости Ra 0,8 мкм и быть свободными от следов стыков инструментальных траекторий. Ограничение фасок по краям до 0,1 мм также требует тщательной обработки кромок. Одновременно основание и крышка должны иметь согласованное расположение отверстий и высокую геометрическую точность. Различные направления обработки и варианты установки могут привести к позиционным ошибкам, влияющим на точность сопряжения деталей.
3. Стабильность цвета анодирования и состояние резьбы
В техническом задании отмечено, что стабильность цвета анодирования при обработке сплава 7075 представляет собой сложную задачу отделки. Основание и крышка должны выглядеть согласованно, соответствовать целевому цвету RAL 6003 оливково‑зелёный. Кроме того, внутренняя оксидная плёнка в резьбовых отверстиях требует внимания, чтобы финишная обработка не нарушила предполагаемую посадку резьбы.
Решения Сю Фэна
Планировать снятие остаточных напряжений после черновой обработки и использовать надлежащее крепление заготовок
Проект предусматривает проведение термической обработки для снятия остаточных напряжений после черновой обработки и использование соответствующих приспособлений, чтобы избежать чрезмерного зажима тонкостенных участков. Эти меры направлены на устранение деформаций, связанных с напряжениями, и воздействия зажимных нагрузок — двух ключевых источников производственного риска.
Условия термообработки должны определяться с учётом материального состояния 7075‑T6, чертежа и утверждённых технологических требований. В данном случае не указаны ни температура, ни продолжительность, и параметры из неродственных проектов применять не следует.
Координированная обработка сопряжённых торцов, выравнивание отверстий и контроль
В плане в качестве чётких технологических требований указаны шероховатость Ra 0,8 мкм, отсутствие следов стыков инструментальных траекторий и предельный фаска размером ≤0,1 мм. Также необходимо уделять внимание позиционированию между установками и согласованию расположения отверстий на двух деталях. Для проверки геометрических допусков больших плоскостей предусмотрено использование координатно-измерительной машины (CMM).

Анодировать парные детали одновременно и контролировать внутреннее покрытие резьбы
Для обеспечения цветовой однородности в проектном плане предусмотрено анодирование основания и крышки совместно в одной ванне, с заданным цветом RAL 6003 — оливково‑зелёный. Кроме того, рекомендуется удалить внутреннюю оксидную плёнку из резьбовых отверстий, чтобы снизить риск возникновения взаимных помех при сборке и заклинивания резьбы, связанных с покрытием.
Основной подход заключается в рассмотрении основания и крышки как сопряжённого комплекта. Тонкостенная конструкция, уплотнительные поверхности, выравнивание отверстий и цветовая однородность — всё это влияет на требования к изготовлению и сборке корпуса.
Разрабатываете алюминиевые корпуса, крышку с сотовой структурой или сопряжённые элементы корпуса? Поделитесь своими 2D‑чертежами, 3D‑моделями, требованиями к материалу и отделке с Сю Фэн, чтобы обсудить варианты механической обработки и контроля. Discuss your enclosure project →